itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag alkatrész doboz fröccsöntés
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
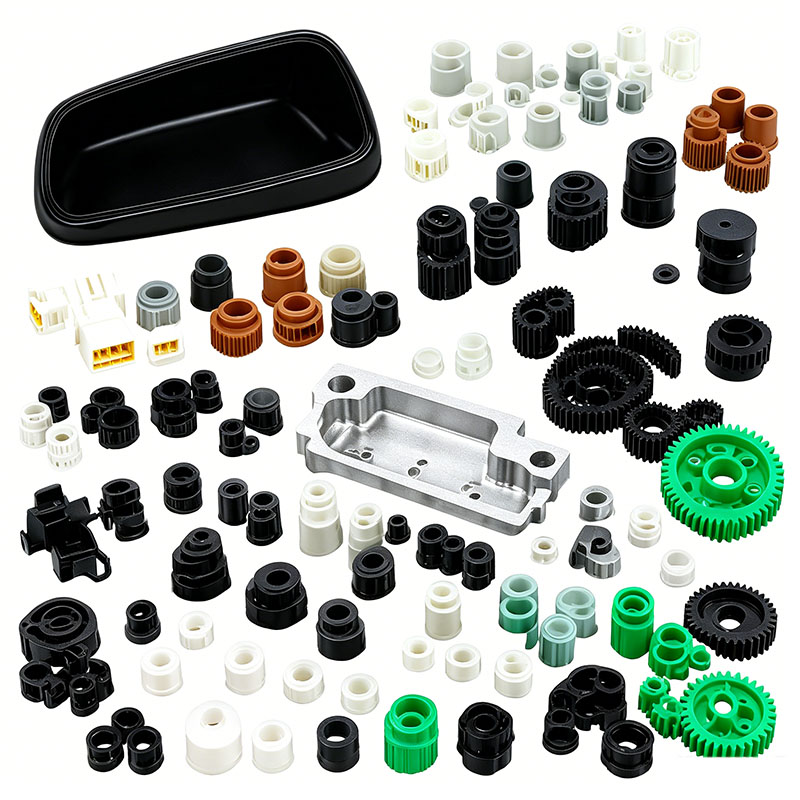
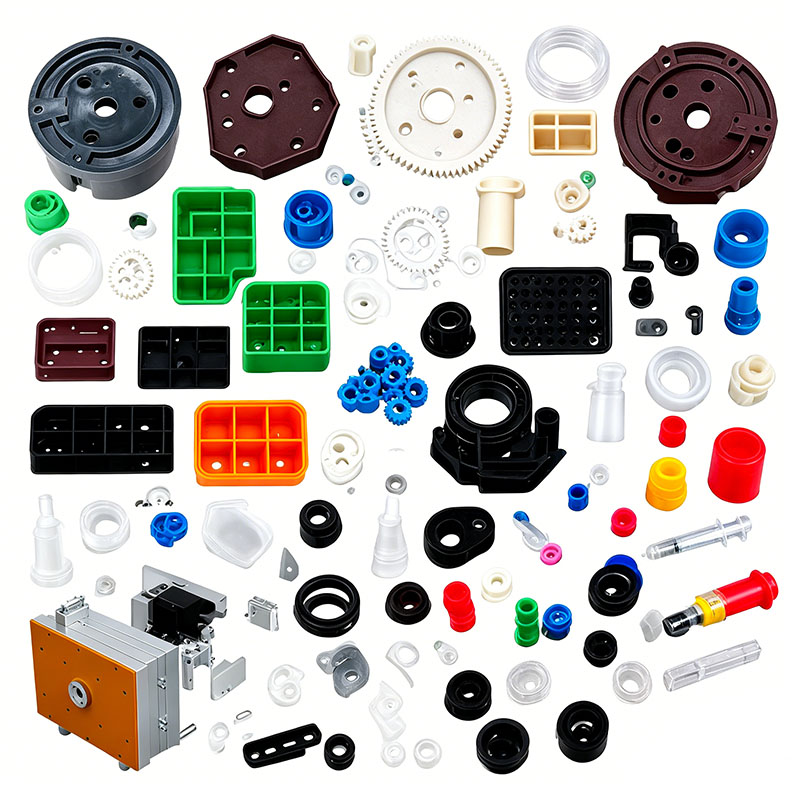
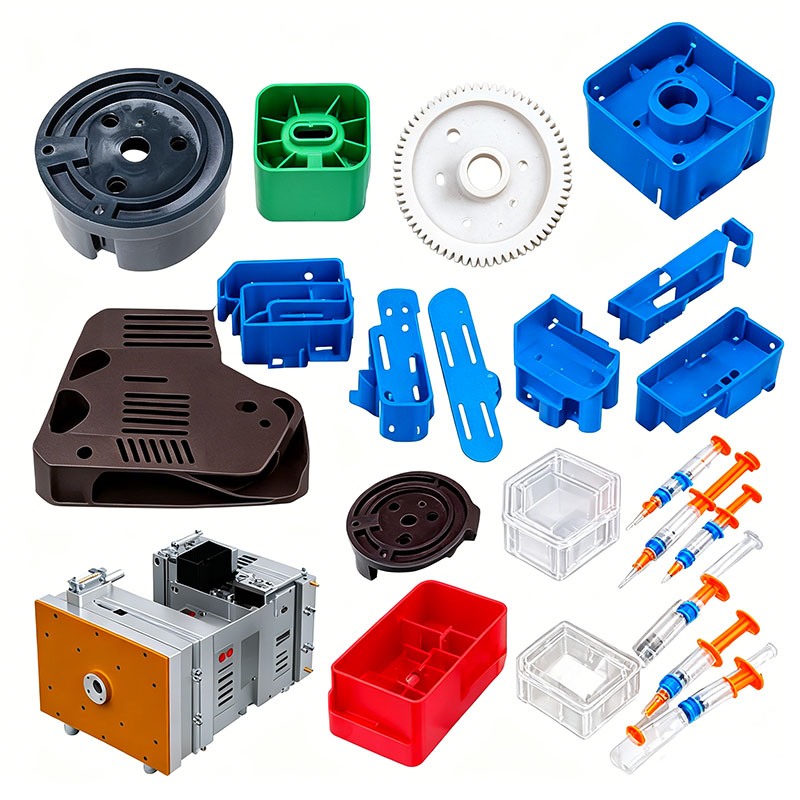
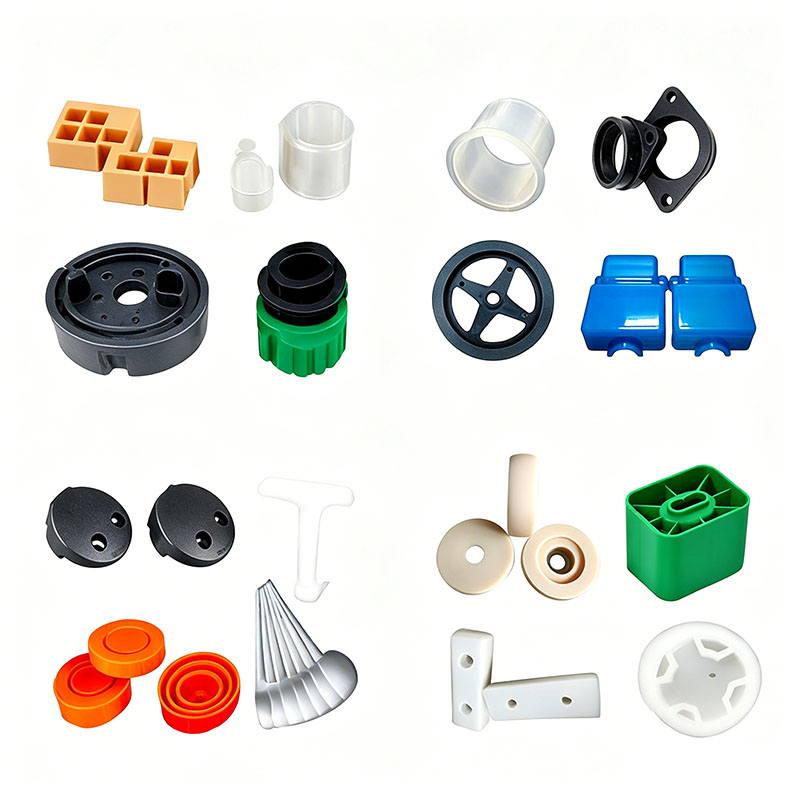
Műanyag alkatrész doboz fröccsöntés
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag alkatrészdobozok öntését. Professzionális, testreszabott műanyag alkatrészdoboz fröccsöntő szolgáltatásokat nyújtunk, és professzionális műanyag alkatrészdoboz-gyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag alkatrészdoboz-öntvény testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag alkatrészdoboz-öntéshez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag alkatrészdobozos fröccstermékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag alkatrészdobozos fröccsöntő termékekhez megfelelő műanyag alkatrészeket tudunk készíteni, ami főként fröccsöntő formákon keresztül történik.
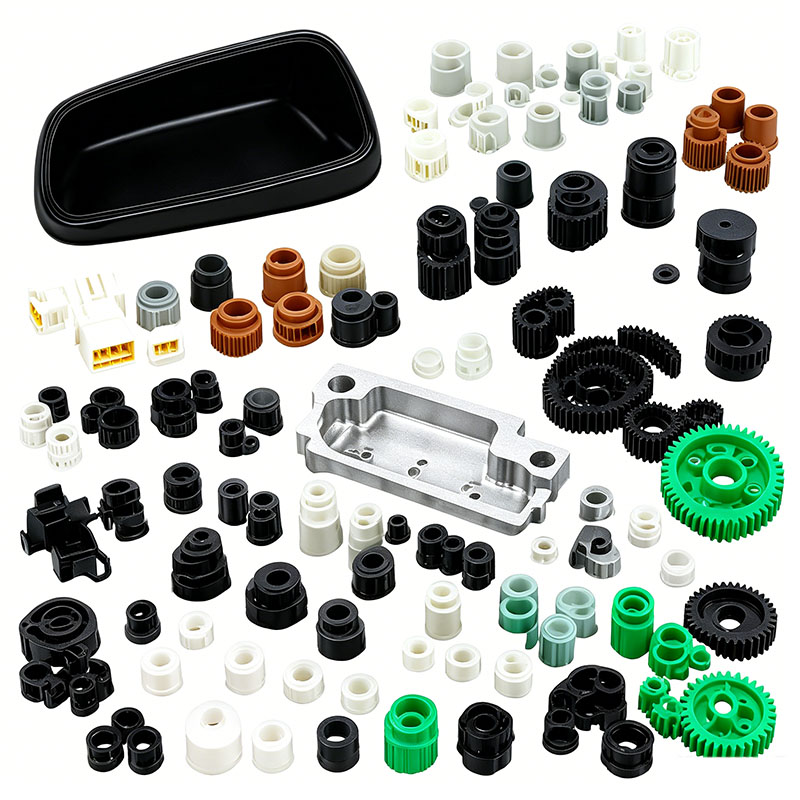
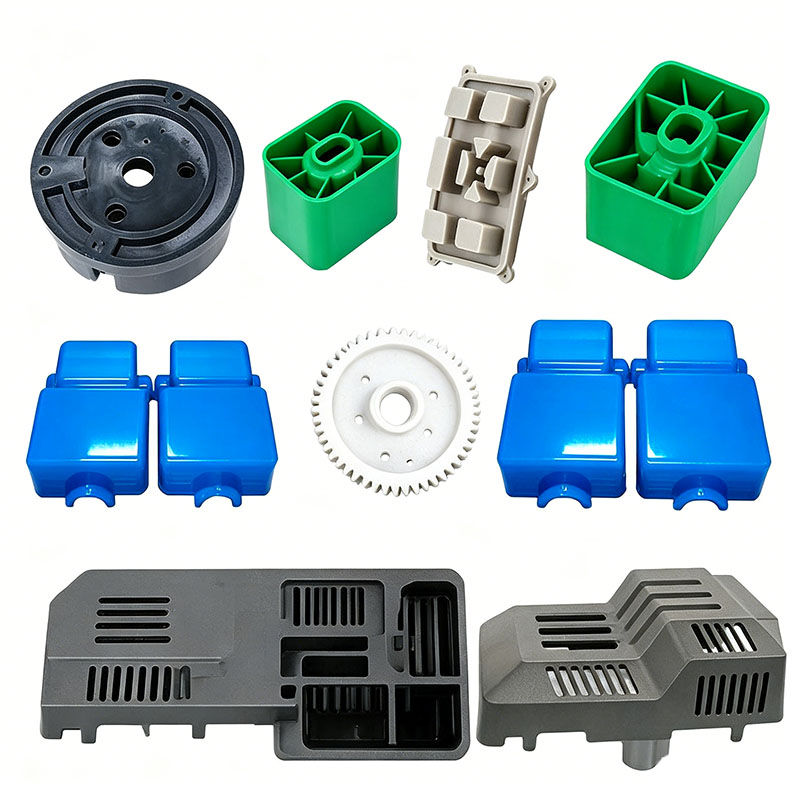
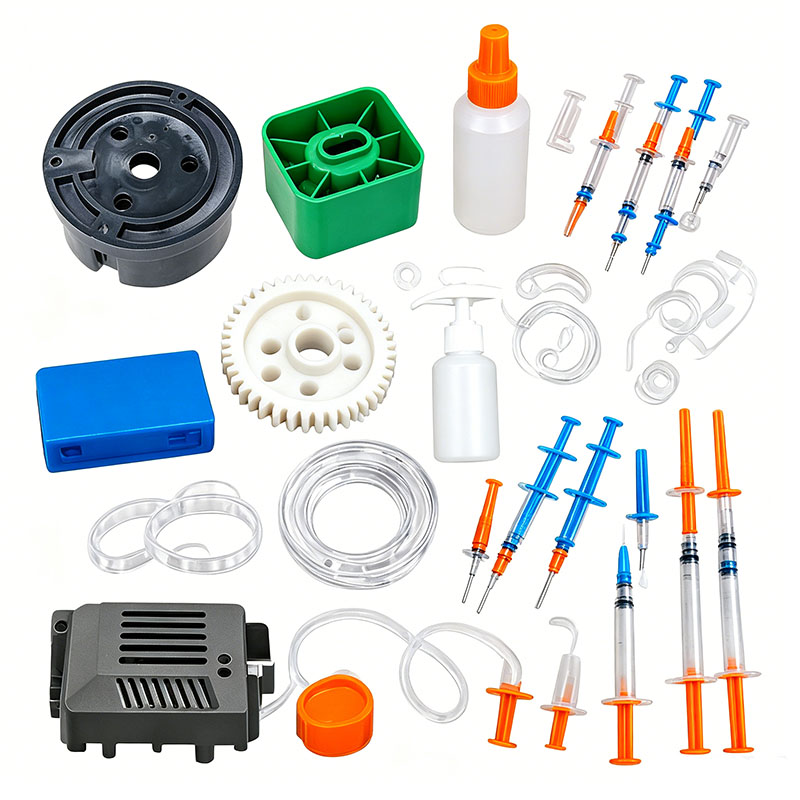
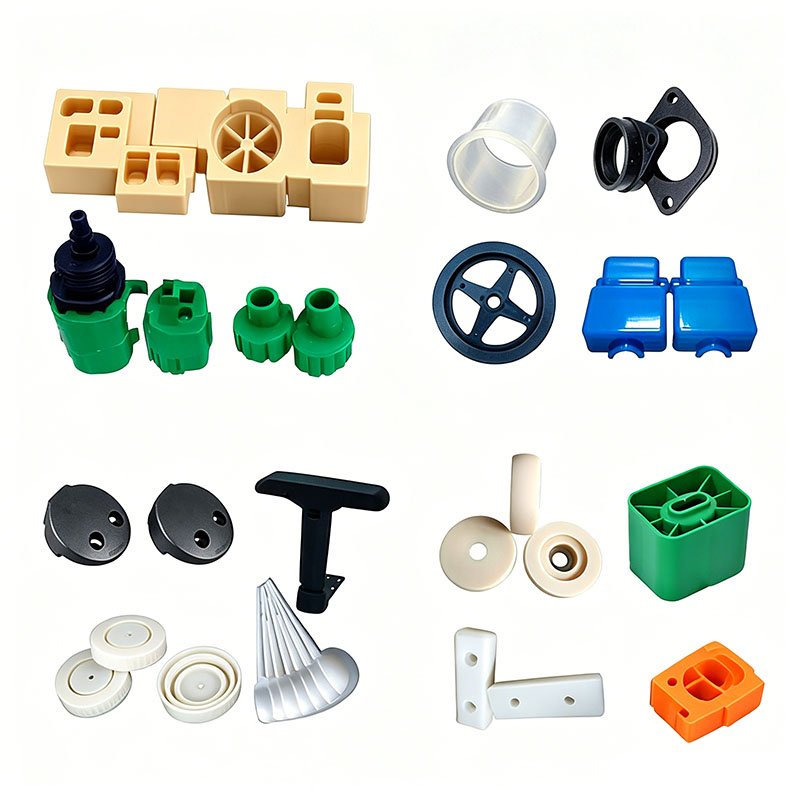
A műanyag alkatrésztároló edényeket széles körben használják autójavító műhelyekben, gyári raktárakban, hardvertároló területeken és berendezések alkatrészeinek tárolására. Különféle részekből állnak, beleértve a fő szemetesházat, a fedelet, a belső elválasztott fiókokat, a pattintható zárakat, a fogantyúkat, a támasztó lábakat és az elválasztókat. Ezeket a termékeket gyakran használják nehéz tárgyak, például fémcsavarok, csapágyak és mechanikai alkatrészek tárolására, folyamatos statikus terhelésnek, gyakori kezelésből származó hatásoknak és zord műhelyi környezetnek kitéve – beleértve a gépolajjal, vágófolyadékokkal, porral és jelentős napi hőmérséklet-ingadozásokkal való érintkezést. Következésképpen a műanyag alkatrészek nagy merevséget, méretstabilitást (alacsony zsugorodás/ nincs vetemedés), olajkorrózióval és ejtőütésekkel szembeni ellenállást, valamint tartós pattintható zárakat igényelnek, amelyek többszöri nyitás és zárás után sem törnek el. A főbb anyagok közé tartozik a talkummal töltött módosított PP, a nagy hatású ABS és a megerősített HIPS. A fröccsöntési folyamatok négy kulcsfontosságú mérőszámra összpontosítanak: a zsugorodás és a vetemedés szabályozása, a teherbíró szilárdság biztosítása, a méretek felcserélhetőségének fenntartása a tömeggyártáshoz, valamint az olajállóság biztosítása minimális anyagkimosódás mellett. A kulcsfontosságú formázási pontokat szisztematikusan kezelik a nyersanyag előkezelése, a formatervezés, a fröccsöntési paraméterek, az utófeldolgozás és a hibamegelőzés terén.
I. Kulcspontok az anyag kiválasztásához és előkezeléséhez
Anyagillesztés és újrafeldolgozás
A fő szemetestestek, elválasztott fiókok és elválasztók talkummal töltött PP-ből készülnek; a talkum töltőanyag hatékonyan csökkenti a formázási zsugorodást, növeli a merevséget és a teherbíró képességet, olajállóságot és alacsony költséget biztosít. A fedők, a szabadon látható fogantyúk és a címkepanelek ABS-ből készülnek, amelyet nagy felületi fényessége és szívóssága miatt választottak ki, ami megkönnyíti a cikkszámok szitanyomtatását. A teherhordó pattintható zárak és reteszelő mechanizmusok nagy ütésű HIPS-eket használnak, amelyek nagy keménységet és fáradtságállóságot biztosítanak, biztosítva, hogy ismételt nyitás és zárás során ne törjenek el könnyen.
Szigorú korlátok vonatkoznak az anyagok újrafelhasználására: Szigorúan tilos az újrahasznosított hulladékot teherhordó szerkezeti elemekbe (például tartálytestekbe és fiókokba) keverni, mivel az ismételt újraköszörülés molekuladegradációt okoz, így az alkatrészek hajlamosak deformálódásra vagy terhelés hatására megrepedni. Az ABS kozmetikai alkatrészek esetében a hozzáadott futószalagok (újraőrlés) aránya 10%-ban van korlátozva; az anyagot össze kell törni és szitálni kell a nagy, durva részecskék eltávolítása érdekében, megakadályozva ezzel az egyenetlen töltetet, amely színeltérésekhez vagy helyi szerkezeti gyengeségekhez vezethet. Anyagok keverésekor használjon olajálló, alacsony migrációjú formaleválasztó szereket és antisztatikus mesterkeverékeket, hogy megakadályozza a felületi olajkiválást és a fémpor vonzását. A töltött PP-t tartsa elkülönítve az ABS-től és a HIPS-től a keverés és tárolás során; szigorúan kerülje a keresztszennyeződést, amely rétegvesztést és ridegséget okozhat az öntött részeken.
Keverési műveleti szabványok
Használjon alacsony fordulatszámú függőleges keverőt 280–320 fordulat/perc sebességgel 6–10 percig. Ne használjon nagy sebességű keverést talkummal töltött PP-hez; a nagy sebességű súrlódás por agglomerációt okoz, ami fehér foltokhoz, foltosodáshoz és következetlen lokális merevséghez vezet. Keverés után zárja le az anyagtartályt, hogy megvédje a nyersanyagokat a műhely olajködtől és porszennyeződéstől, ezzel megelőzve a fekete foltok és hibák kialakulását a formázás során.
Szárítási és párátlanítási szabványok
Az ABS erősen higroszkópos; a formázás előtti alapos szárítás elmulasztása "ezüstcsíkokat" és belső üregeket eredményez. A teherhordó területeken lévő üregek jelentősen csökkentik az ütésállóságot. A szokásos szárítási feltételek közé tartozik a forró levegős szárítás 80°C-on 3-4 órán keresztül, a nedvességtartalom 0,04% alatti tartása mellett. A töltött PP és HIPS vízfelvétel rendkívül alacsony, és általában nem igényelnek szárítást normál műhelykörnyezetben. A déli régiókban a nedves "Plum Rain" szezonban azonban 60 °C-on egy órán át szárítani kell a felületi nedvesség eltávolításához. A szárított nyersanyagokat egy lezárt tartályon keresztül szállítsa a gépbe, hogy megakadályozza a légköri nedvesség visszaszívását.
II. Főbb pontok a formatervezéshez és a gépbeállításhoz
Az alkatrészdobozok jellemzően vékony falú héjak, nagy hosszúság-szélesség aránnyal. Míg a fő falvastagság 1,8-2,2 mm, addig a belső bordák és a rögzítő kiemelkedések elérhetik a 4-5 mm-t. Ez a jelentős eltérés a vastagságban az egyenetlen zsugorodásra és egyoldali vetemedésre teszi az alkatrészeket; ezért a formatervezésnél előtérbe kell helyezni a szimmetrikus hűtést, a kiegyensúlyozott kilökődést és a megfelelő légtelenítést. **Formacél kiválasztása**
Az ABS fedél kozmetikai üregéhez 718H előedzett tükörfényezésű acélt választottak, hogy polírozás után sima, egyenletes felületet és szitanyomott szöveg esetén megbízható tapadást biztosítson. A talkummal töltött PP test üregét nitridáló kezelésnek vetik alá, hogy ellenálljon a töltőpor hosszú távú abrazív kopásának, ezáltal meghosszabbítva a forma élettartamát. Kopásálló P20 acélt használnak olyan kis alkatrészekhez, mint a pattintók és reteszek, hogy megakadályozzák a szerkezeti összeomlást vagy deformációt a nagy volumenű gyártás során. A műanyag részek minden belső sarka sugárzott kialakítású (R-fillet) a feszültségkoncentráció kiküszöbölése érdekében, megakadályozva a nagy terhelés vagy a leejtés okozta ütések által okozott repedést.
**Kiegyensúlyozott hűtőrendszer (hajlásgátló mag)**
Tekintettel a test hossza és szélessége közötti jelentős eltérésekre, a forma szimmetrikus, konform hűtőkört alkalmaz, amely mindkét oldalon körbeveszi, így biztosítva a hosszú és a rövid élek azonos elrendezését. Spirális hűtőmagok vannak beépítve a vastag falú tartóoszlopokba alul, hogy minimalizálják a vastag és vékony szakaszok közötti hőmérséklet-különbségeket, elősegítve az egyenletes hűtést. A formák hőmérsékletét zóna szabályozza: 50-60°C az ABS kozmetikai alkatrészeknél és 30-45°C a töltött PP testnél. A túl magas PP szerszámhőmérséklet fokozza a kristályosodási zsugorodást, ami alulméretekhez és egyenetlen hézagokhoz vezet több egység egymásra rakásakor; fordítva, a túl alacsony hőmérséklet jelentős belső feszültséget hagy maga után, ami folyamatos vetemedést és deformációt okoz a tárolás során.
**Optimalizált légtelenítés és kiegyensúlyozott kilökődés**
A hosszú test kialakítása kiterjesztett olvadékáramlási utat eredményez, így az üreg túlsó végén lévő hegesztési vezeték hajlamos a gáz beszorulására és égésére; ennek következtében az elválasztó vonal hosszú szélei mentén folyamatos, finom szellőzőcsatornákat (0,012 mm mély) vágunk. A sűrűn bordázott fenék a kilökőcsapok és a lapos kilökők többpontos, szimmetrikus elrendezését használja az egyenletes kilökőerő biztosítása érdekében; a kiegyensúlyozatlan kilökődés miatt a test az egyik oldalon felfelé vetemedhet a formázás során, ami a fedél rossz tömítését vagy beszorulását eredményezheti a fiók működése közben. A karcsú elválasztókhoz kiegészítő kilökőblokkok vannak hozzáadva, hogy megakadályozzák az átütést vagy a felület fehéredését.
**Az öntőforma beépítési specifikációi**
A nagy alkatrésztároló öntőformát 450T–750T fröccsöntőgépekhez tervezték; emelés után a szorítólemezeket egyenletesen meg kell húzni, hogy elkerüljük a nagynyomású injektálás okozta kiterjedt felvillanást. Szereljen fel áramlásérzékelőket a vízkörökre a zavartalan keringés biztosítása érdekében; kalibrálja az alacsony nyomású formavédelmet az automatikus formanyitás kiváltására, ha visszamaradt futószalagokat vagy idegen tárgyakat észlel az elválasztó vonalon, megelőzve az üreg károsodását; és végezzen átfogó szivárgásvizsgálatot a vízcsatlakozásokon, hogy kiküszöbölje az olvadékban lévő nedvességszennyeződést, amely buborékhibákat okoz.
III. A fröccsöntési folyamat legfontosabb ellenőrzési pontjai
Az átfogó folyamatstratégia magában foglalja az alacsony nyíróerejű szakaszos töltést, a kétlépcsős tartónyomást és a megfelelő, kiegyensúlyozott hűtést a zsugorodás és deformáció minimalizálása érdekében, biztosítva a méretkonzisztenciát és a stabil teherbírási teljesítményt a tételek között.
Pontos zónás hőmérsékletszabályozás a hordóhoz
ABS dobozfedél panel: Betáplálási zóna 160-170°C, középső zóna 180-190°C, fúvóka 195-205°C; a hőmérséklet nem haladhatja meg a 210 °C-ot, mivel a túlzott hő csökkenti az anyag szívósságát, így az alkatrész hajlamos a repedésekre, ha nehéz tárgyakat ér.
Talkummal töltött PP doboztest: Teljes tartomány 190-220°C, fúvóka 210°C; a túlzott hőmérséklet a töltőanyag migrációját okozhatja, ami fehér foltokat vagy a felület virágzását (fagyás) eredményezheti.
HIPS bepattintható tartozékok: 185–210°C; a túl alacsony hőmérséklet gyenge áramlást és rövid lövéseket eredményez, míg a túl magas hőmérséklet törékennyé teszi a terméket, és hajlamos a törésre az ismételt nyitás és zárás során.
Változtatható sebességű töltési folyamat
A hosszú doboztestek háromlépcsős, változtatható sebességű töltési folyamatot alkalmaznak: alacsony sebességű pufferelés a kapu területén, közepes és nagy sebességű töltés az üreg középső szakaszában, és csökkentett sebesség a disztális hegesztési vonalnál a molekuláris nyírás által okozott belső feszültség minimalizálása érdekében. A befecskendezési nyomás 80-110 bar között van beállítva; az elégtelen nyomás gyenge hegesztési vonalakat eredményez a túlsó végén, így a doboz terhelés alatt meghibásodhat, míg a túlzott nyomás fokozott villanáshoz és belső feszültség-felhalmozódáshoz vezet, ami folyamatos vetemedést okoz a hosszú távú tárolás során.
Kétfokozatú tartónyomás
A PP egy félkristályos műanyag, nagy formázási zsugorodással; ezért elengedhetetlen a kétlépcsős tartónyomás-profil. Az első szakasz befejezi az üreg feltöltését, míg a második szakasz a hűtési zsugorodást kompenzálja, megszüntetve a süllyedés nyomait vagy bemélyedéseit a doboz oldalfalán és alján. A tartási idő vékony falú fedőknél 6-10 másodperc, vastag falú, teherhordó testeknél 15-20 másodperc; a következő fröccsöntési ciklushoz szükséges anyag felhalmozódása egyidejűleg történik a tartási fázisban, ezáltal lerövidül a préselési ciklus, és fokozódik a tömeggyártás hatékonysága.
Hűtési és alkatrészeltávolítási protokollok
A hűtési időt 3-4 másodpercre számítják 1 mm falvastagságonként; a szabványos 2 mm-es testek 9-12 másodperces hűtést igényelnek. A nem kellően hűtött részek laposnak tűnhetnek kiszereléskor, de 24 óra elteltével visszafordíthatatlan zsugorodás és deformáció alakulhat ki, ami túlzott rések kialakulásához vezethet a fedél zárásakor, vagy a fiók beragadásához vagy elakadásához vezethet működés közben. A formanyitást és a kilökést egyenletesen alacsony, egyenletes sebességgel kell végrehajtani. Az automatizált gyártósorok robotkarokat használnak az alkatrészek eltávolításához; Az alkatrészeket az eltávolítás után azonnal vízszintes rögzítőasztalra kell fektetni. A forró műanyag alkatrészek egymásra rakása vagy összenyomása szigorúan tilos az állandó vetemedés elkerülése érdekében.
Műanyag alkatrészdoboz-öntvény-gyártó vagyunk, amely kiváló minőségű műanyag alkatrészdoboz-öntvény-gyártást biztosít. Mindaddig, amíg szeretné testreszabni/fejleszteni műanyag alkatrészdoboz-formázó termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag alkatrész doboz fröccsöntés, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.