itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag robogó műanyag karosszériaelemek öntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
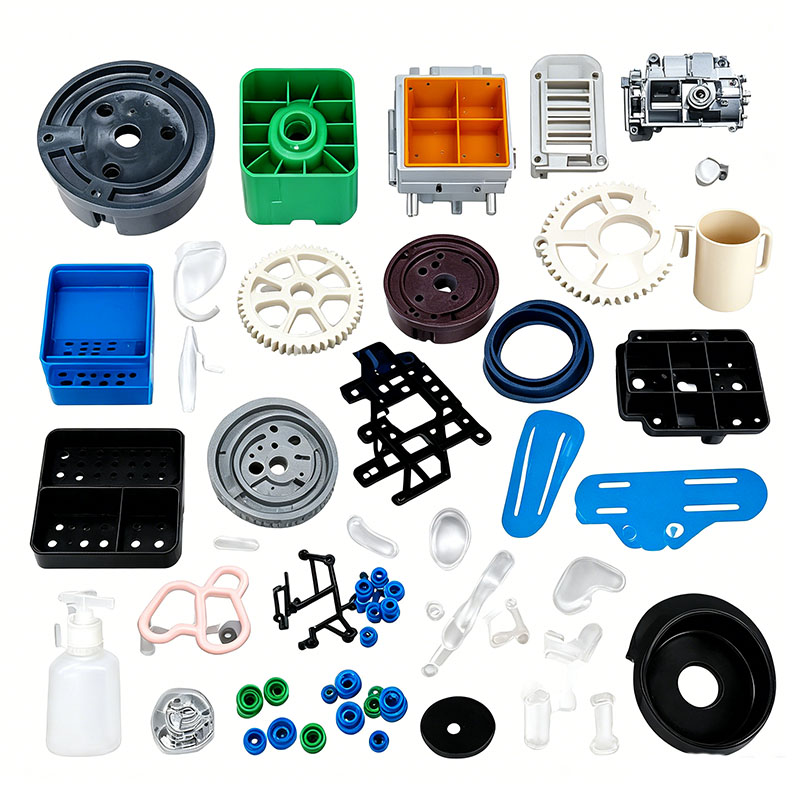
Műanyag robogó műanyag karosszériaelemek öntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a robogó műanyag karosszériaelemeinek öntését. Professzionális, testreszabott robogó műanyag karosszéria-alkatrészek fröccsöntési szolgáltatásokat nyújtunk, és professzionális robogó műanyag karosszéria-alkatrészek gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A robogó műanyag karosszériaelemeinek testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Rendelkezünk robogó műanyag karosszériaelemek öntéséhez kapcsolódó tervezési és gyártási lehetőségekkel, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelése és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott robogó műanyag karosszéria-alkatrészeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A robogó műanyag karosszéria-alkatrészeinek fröccsöntő termékeihez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
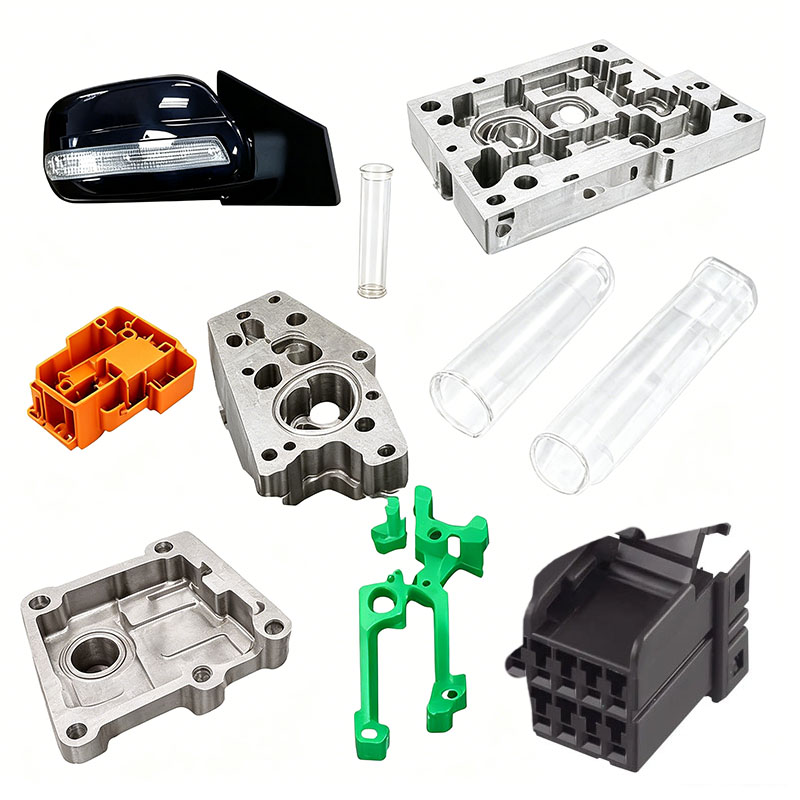
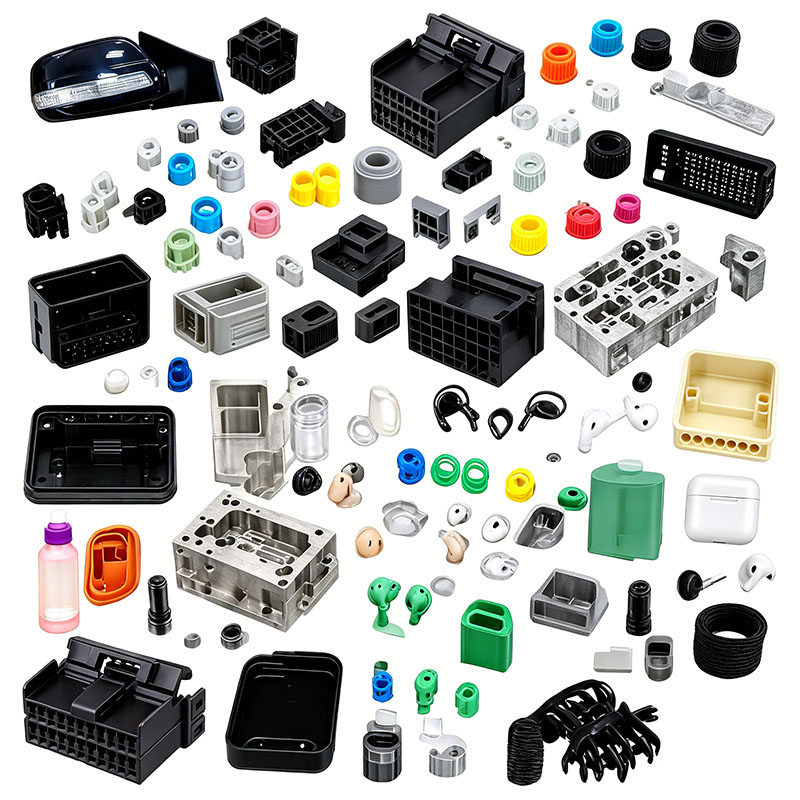
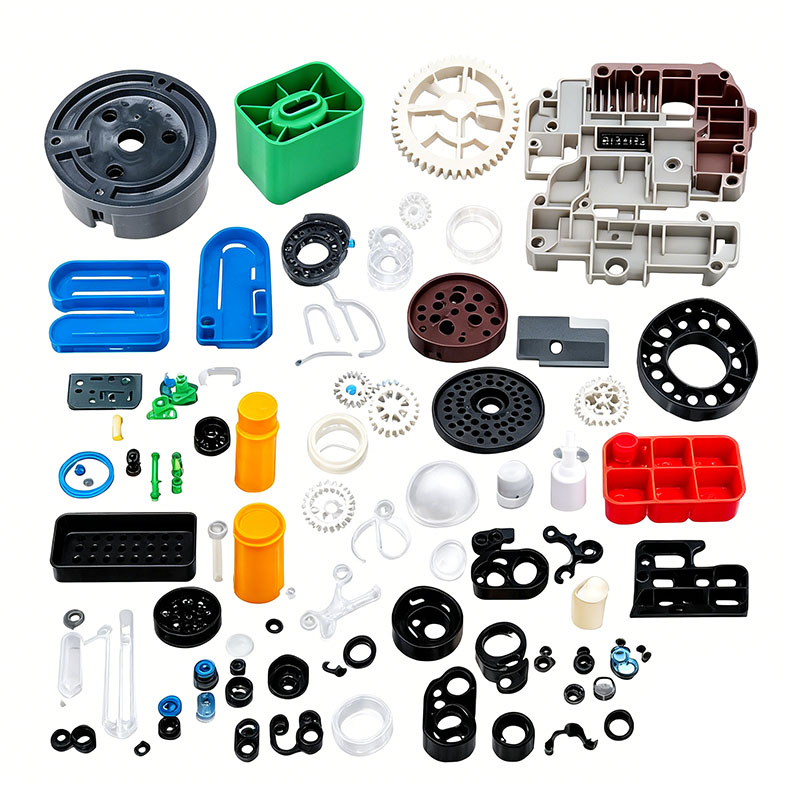
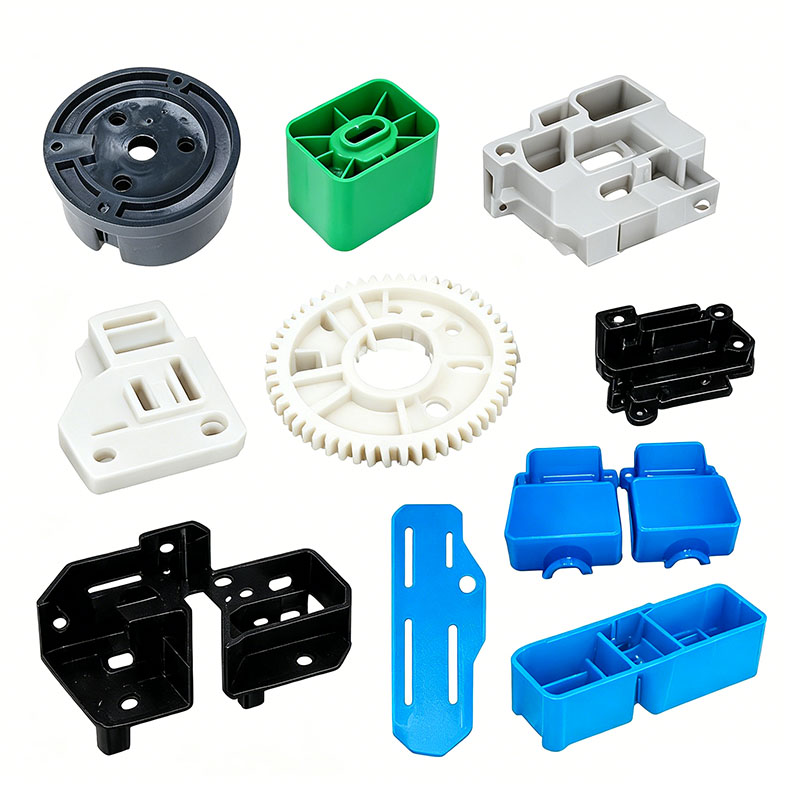
Az elektromos robogók műanyag karosszériaelemei – mint például a fő ház, a fedélzetburkolat, az első és a hátsó sárvédők, az akkumulátorrekesz burkolata, a kormány kijelzőháza és az oldalsó fedélzetburkolat – nagy, integrált szerkezeti részek. Ezeknek az alkatrészeknek meg kell felelniük a nagy felületű vékonyfalú esztétika, a teherbíró szerkezeti szilárdság és a kültéri időjárásállóság követelményeinek; következésképpen az öntési folyamat sokkal bonyolultabb, mint a kisméretű műanyag kötőelemek esetében. A teljes fröccsöntési munkafolyamat öt fő szakaszból áll: nyersanyag előkezelés, öntőforma beállítása és hangolása, fröccsöntési ciklus, fröccsöntés utáni formázás és átfogó minőségellenőrzés. Szabványos vezérléseket alkalmaznak mindenhol, hogy biztosítsák a hegesztési vonalak hiányát, minimalizálják a vetemedést, garantálják az öregedésállóságot és fenntartsák a méretstabilitást.
I. Nyersanyag raktározás és előkezelés
Mivel a robogótestek hosszan tartó kültéri napsütésnek és esőnek vannak kitéve, három fő anyagtípust használnak: időjárásálló ASA, ABS+PC ötvözet és módosított PP. Az anyagok környezetbarátságának, megfelelő szárításának és pontos keverési arányának biztosítása az öntési folyamat kritikus első lépése.
Érkezéskor az anyagoknak alá kell vetni az anyagspecifikációkat, az UV-öregedésállósági vizsgálati eredményeket és az RoHS környezetvédelmi megfelelőségi tanúsítványokat. A látható karosszériaházakhoz csak a szűz anyag megengedett; a regrind (újrafeldolgozott törmelék/futószálak) takarékosan használhatók – 10% alatti mennyiségben –, míg az újrahasznosított anyagok használata szigorúan tilos a szerkezeti elemrekesz-alkatrészeknél az ütési szilárdság csökkenésének megelőzése érdekében. A színezéshez a magasfényű, időjárásálló mesterkeveréket UV-álló mesterkeverékkel és egy kis migrációjú, környezetbarát formaleválasztó szerrel együtt használjuk. Ezeket függőleges keverőben alacsony fordulatszámon 8-12 percig keverjük; Az alacsony sebességű keverés megakadályozza a súrlódási hő felhalmozódását, amely pelletagglomerációt vagy egyenetlen pigment diszperziót okozhat.
A szárítási és párátlanítási szakasz közvetlenül meghatározza a karosszéria esztétikai minőségét. Az ASA és ABS+PC házakat forrólevegős szárítóban, állandó 85°C-on 4 órán keresztül szárítják (PC ötvözet alkatrészek esetén 6 órára meghosszabbítva), hogy a nedvességtartalmat 0,04% alatt tartsák. Az elégtelen szárítás felületi hibákat, például "ezüstcsíkokat" és buborékokat eredményez a karosszéria nagy paneljein, ami a későbbi bevonatolás során a festék meghibásodásához (kipattanásához) vezethet. A módosított PP rendkívül alacsony vízfelvételű; 60°C-on mindössze egy órán át tartó szárítás – különösen esős vagy párás körülmények között – elegendő a felületi nedvesség eltávolításához. A tömeggyártó sorok központi anyagadagoló és páramentesítő rendszerrel vannak felszerelve; megszáradás után a nyersanyagokat lezárt csővezetékeken keresztül a fröccsöntő gép garatába juttatják, megakadályozva a nedvesség levegőből való visszaszívását.
II. Nagyméretű karosszériaformák összeszerelése és előmelegítése/üzembe helyezése
Tekintettel a karosszériarészek nagy kivetített területére, jellemzően együregű, nagy formákat alkalmaznak, célzott megerősítésekkel a formaacélon, hűtési, szellőző- és kilökőrendszereken. Az esztétikus üregfelületekhez az S136 tükörfényezésű acélt választottuk; A polírozás tükörszerű felületet eredményez, amely magas fényű textúrát biztosít a ház számára. Az akkumulátorrekesz-forma esetében – amely üvegszállal módosított anyagokat dolgoz fel hosszú gyártási ciklusokon keresztül – az üregek nitridáláson mennek keresztül, hogy ellenálljanak az eróziónak és az olvadékáramlás okozta kopásnak. A konform hűtőcsatornákat az egyenetlen falvastagságú területek köré tervezték, míg a spirális hűtőmagok vastag falú bordákba vannak beépítve, hogy kiegyensúlyozzák a hűtési sebességet, és így megoldják a problémákat, például a lokalizált süllyedésnyomokat és a karosszéria héj általános vetemedését.
Folyamatos, finom szellőzőcsatornák (0,015 mm mélyek) vannak megmunkálva az elválasztó vezeték kerülete mentén, hogy gyorsan eltávolítsák a beszorult levegőt a nagy felületű feltöltés során, megakadályozva ezzel a ház széleinek beégését vagy elfeketedését. A hosszúkás alkatrészekhez, mint a sárvédők és a hosszú védőburkolatok, több kidobócsap-készletet és kiegyensúlyozott kilökőblokkot adnak hozzá, hogy megakadályozzák a héj egyenetlen kilökési erők által okozott meghajlását.
A formát egy nagy űrtartalmú (800T–1300T) fröccsöntő gépre emelik; a szorítólemezek rögzítve vannak, hogy biztosítsák az egyenletes erőeloszlást a formalapokon. A hűtővíz és a formahőmérséklet-szabályozó vezetékek csatlakoztatva vannak, és szivárgástesztelve vannak; a szivárgásmentesség megerősítése után a hőmérséklet-szabályozó egység aktiválódik, hogy 30 percig előmelegítse a formát. A formahőmérsékletet 50–60°C között stabilizálják az ASA esztétikus alkatrészeknél, és 80°C-ra emelik a PC-ötvözet alkatrészeknél. Az alacsony nyomású szerszámbefogási védelmi paraméterek úgy vannak kalibrálva, hogy az öntőforma automatikusan kinyíljon, ha maradványanyagot (például szármaradványt) észlel, megelőzve a drága, nagy forma károsodását.
III. Teljes fröccsöntési ciklus a fröccsöntő gépen
A karosszériahéj formázási ciklusa hat fő lépésből áll: szerszámbefogás, fröccstöltés, többlépcsős tartónyomás, állandó hőmérsékletű hűtés, formanyitás és kilökődés, valamint robotizált alkatrész eltávolítás. Az eljárás középpontjában az alacsony fordulatszámú, kis nyíróerejű és egyenletes töltés áll. A szerszámbefogási fázis négy szakaszból áll: lassú zárás, gyors előrehaladás, alacsony nyomású védelem és nagynyomású reteszelés. A nagy kivetített területekkel rendelkező házak nagynyomású rögzítést igényelnek, hogy ellensúlyozzák a fröccsöntés során keletkező szerszámnyitó erőt, ezáltal megakadályozzák az elválasztó vonalon a kiterjedt felvillanást.
A hordók hőmérsékletét zónákban szabályozzák: 170–200 °C az ASA karosszériaelemek és 190–260 °C az ABS+PC keverékek esetében. Szigorú hőmérsékleti határértékek érvényesülnek, mivel a túlzott hő hatására az anyag lebomlik, sárgul, és csökken a szívósság. A befecskendezési töltés többlépcsős fordulatszám-szabályozást alkalmaz: a vékonyfalú területeken közepestől magas fordulatszámokat alkalmaznak, hogy biztosítsák a gyors feltöltést és megakadályozzák az olvadék idő előtti lehűlését (rövid lövés), míg az alacsony sebességet a bordáknál és a vastag falú alapszakaszoknál a molekuláris nyírás által okozott belső feszültség minimalizálása érdekében, ezáltal csökkentve a repedések kockázatát a későbbi festés során. A befecskendezési nyomás 90 és 120 bar között van beállítva; a túlzott nyomás erős villanáshoz és a belső feszültség meredek növekedéséhez vezet, míg az elégtelen nyomás hegesztési vonalakat és hiányos feltöltést eredményez.
Miután az üreg megtelt, egy kétlépcsős nyomástartó folyamat kompenzálja a hűtési zsugorodást. A tartási idő 15-22 másodperc a vastag falú elemtartónál, és 6-10 másodperc a vékony falú dekoratív háznál, hogy kiküszöbölje a felületi süllyedés nyomait. A rögzítési fázis során a csavar egyidejűleg előkészíti az anyagot a következő ciklushoz, ezáltal lerövidíti a formázási ciklus teljes idejét.
A hűtés a teljes ciklusidő több mint 60%-át teszi ki, betartva a falvastagság milliméterenkénti 3–5 másodperces hűtési szabványát; a standard 2 mm vastag házház körülbelül 10 másodperces hűtést igényel. Az egyenletesen keringő hűtővíz eltávolítja a hőt, biztosítva a forma stabil hőmérsékletét, és megakadályozza a torzulást vagy a torzulást, amelyet a ház egyik oldalán az egyenetlen hűtés okoz.
Lehűlés után háromlépcsős, lassú formanyitási folyamatot hajtanak végre. A kilökő mechanizmus finoman elengedi az alkatrészt, miközben egy szervohajtású robotkar automatikusan megragadja a házat, és egyszerre nyírja le a kaput és a futómű hulladékát. A kész alkatrészeket az összeszerelő sorra szállítják, miközben a kifolyó/csatorna hulladékot összegyűjtik, összetörik és lezárt tartályokban tárolják. A látható felületekkel való kézi érintkezés szigorúan tilos a folyamat során, hogy az ujjlenyomatok vagy olajmaradványok ne befolyásolják a következő festési fázist.
IV. Formázás utáni feldolgozás, stresszoldás és formázás
A frissen bontott karosszériaházakon gyakran láthatók a kapunyomok és finom elválási vonalak, míg egyes karcsú sárvédőrészeken enyhe vetemedés mutatkozhat; ezért szabványosított utófeldolgozásra van szükség. Kapu- és sorjavágás: A melegen futó formáknál a kapu enyhe kiemelkedéseit aprólékos kézi köszörüléssel távolítják el; a nagy kapukkal rendelkező hidegen futó formáknál a hidraulikus marók sima, tiszta vágást biztosítanak. Az elválási vonal mentén lévő finom villogást finom szemcsés csiszolópapírral vagy pneumatikus csiszolótollal enyhén lecsiszolják, majd a por eltávolítása után sima, éles szélektől mentes házfelületet biztosítanak.
Lágyítás a feszültség enyhítésére: A külső karosszériaelemeket a festés előtt izzítják; Az ASA és ABS házakat 60°C-os forrólevegős sütőben 2 órán át, míg a PC/ABS ötvözetből készült alkatrészeket 70°C-on 3 órán keresztül sütik. A lassú, természetes hűtés jelentősen kiküszöböli a belső fröccsöntési feszültségeket, megelőzve a festési/kötési folyamat során vagy a külső hőmérséklet-ingadozások miatti repedéseket.
Hőalakítás és korrekció: Az enyhén megvetemedett sárvédők vagy oldalvédők olyan fémformázó elemekben vannak rögzítve, amelyek megfelelnek a termékprofilnak az alacsony hőmérsékletű beállításhoz. Lehűlés után felszabadulnak a vetemedés korrigálása érdekében, így biztosítva az egyenletes összeszerelési hézagokat a járműben.
Felületi előkezelés: A festést vagy UV-bevonatot igénylő házak elektrosztatikus por- és zsírtalanítási lépéseken mennek keresztül a penészoldószerek és a por eltávolítása érdekében, ezáltal javítva a bevonat adhézióját; A festést nem igénylő matt házak a sorja eltávolítása után közvetlenül a minőségellenőrzésre mennek.
A robogó műanyag karosszériaelem-gyártója vagyunk, amely kiváló minőségű robogó műanyag karosszéria-alkatrészek gyártását kínálja. Amíg szeretné testreszabni/fejleszteni robogó műanyag karosszériaelemek fröccsöntő termékeit, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag robogó műanyag karosszériaelemek öntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagyker, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.