itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > műanyag samll kiságy részek öntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
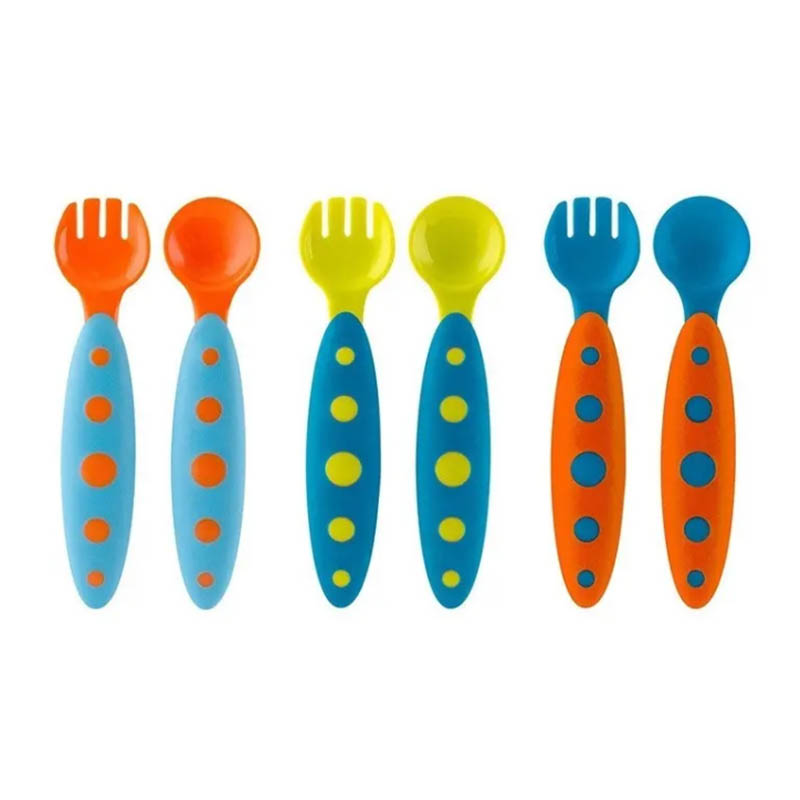
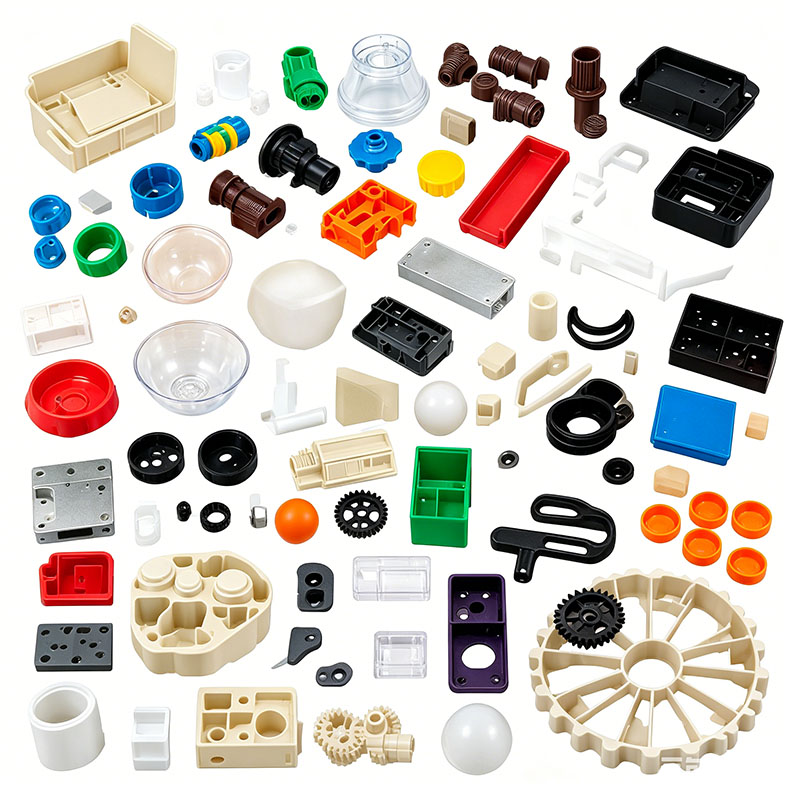
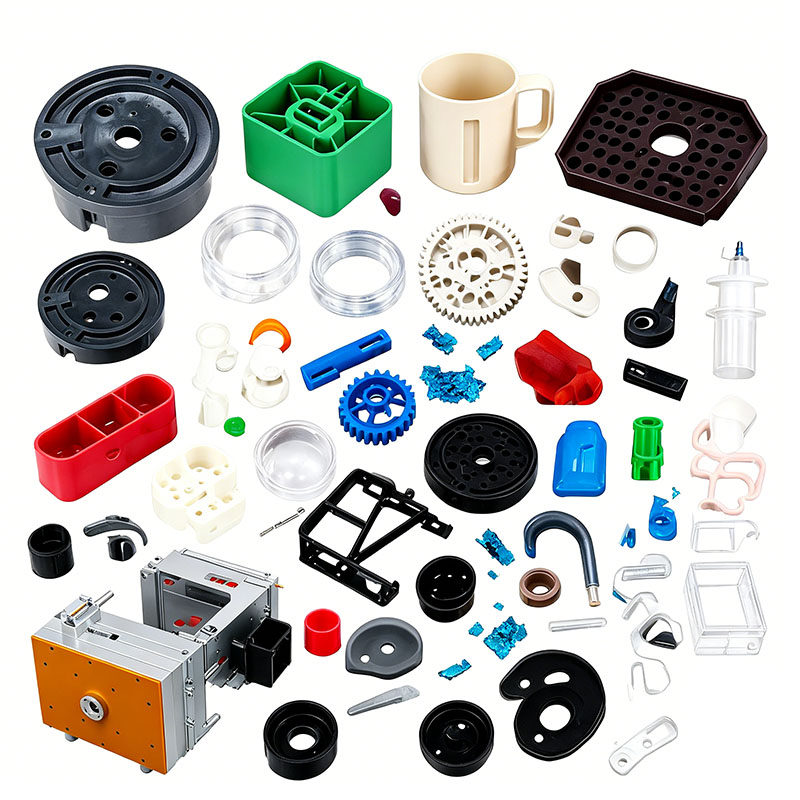
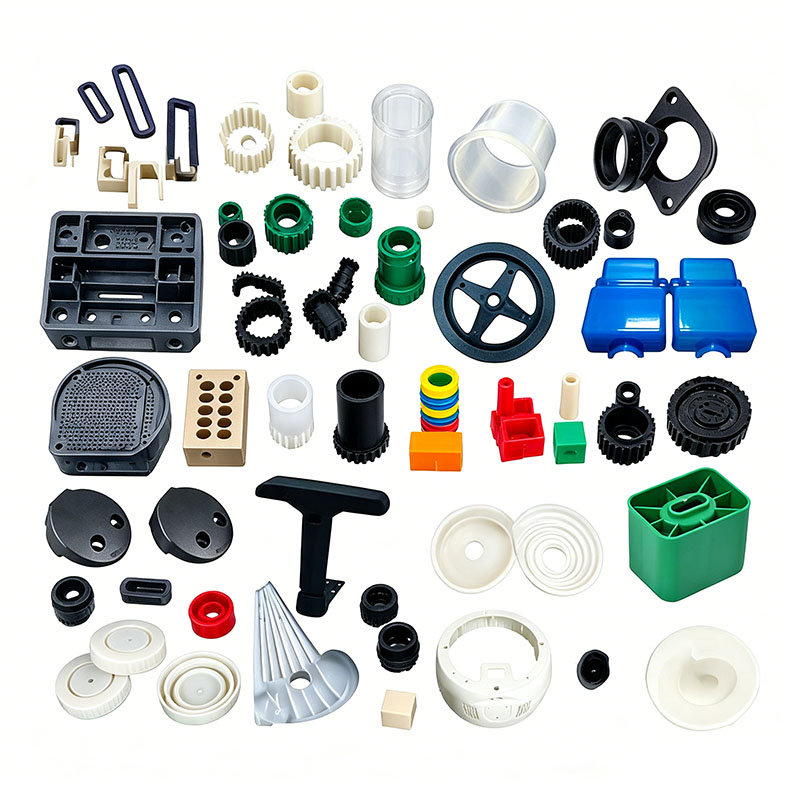
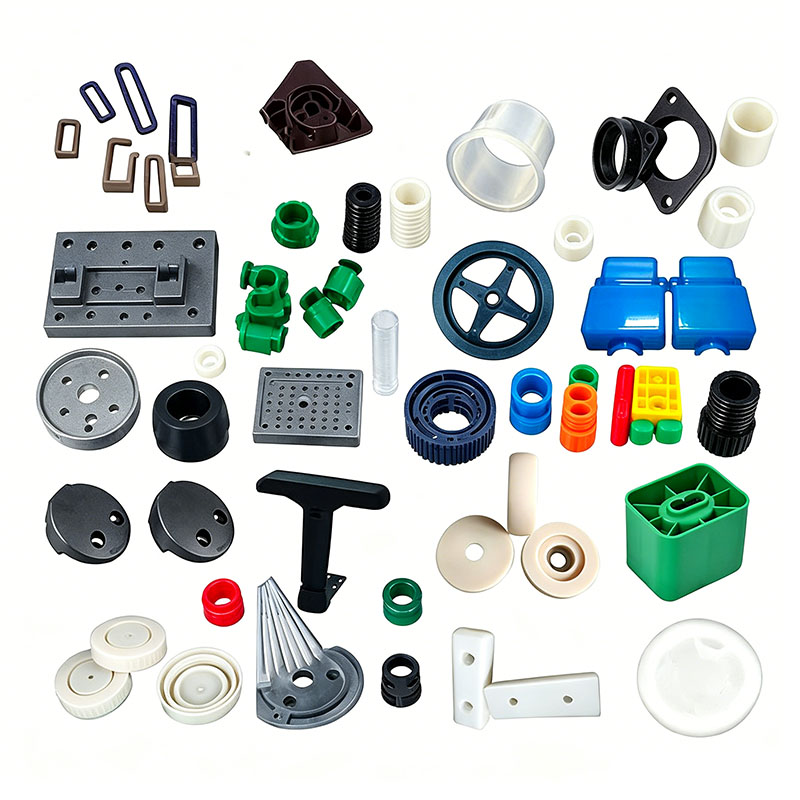
műanyag samll kiságy részek öntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testre szabhatja a műanyag kiságy alkatrészek öntését. Professzionális, testreszabott műanyag kiságy alkatrészek fröccsöntési szolgáltatásokat nyújtunk, és professzionális műanyag kiságyalkatrész-gyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag kiságy alkatrészek öntésének testreszabása során gyárunk egyablakos szolgáltatást tud nyújtani. Tervezési és gyártási képességeink vannak a műanyag kiságy alkatrészek fröccsöntésével kapcsolatban, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag kiságyalkatrész-formázó termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag kiságy alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
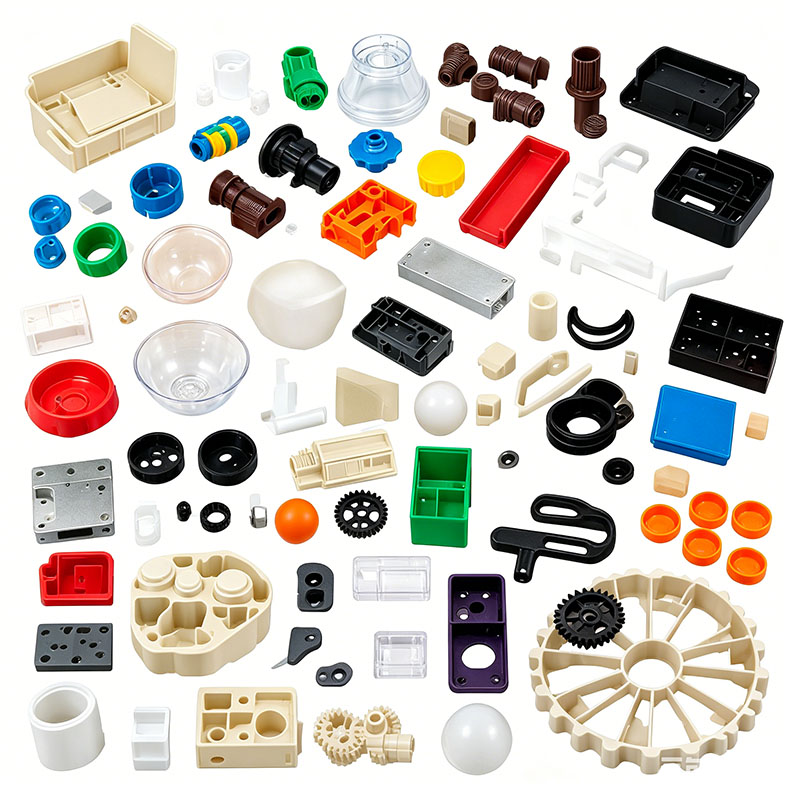
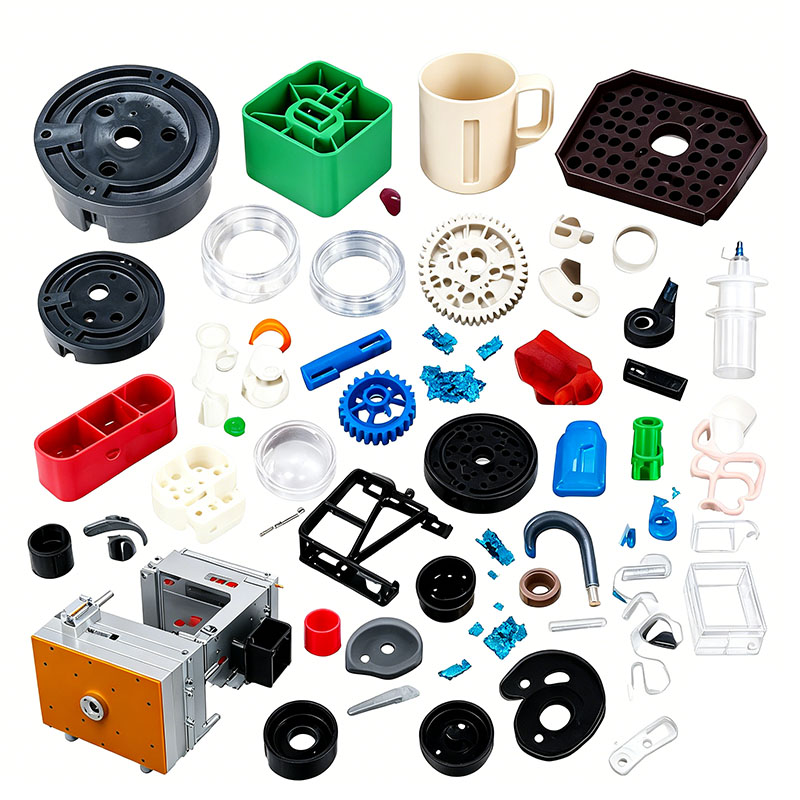
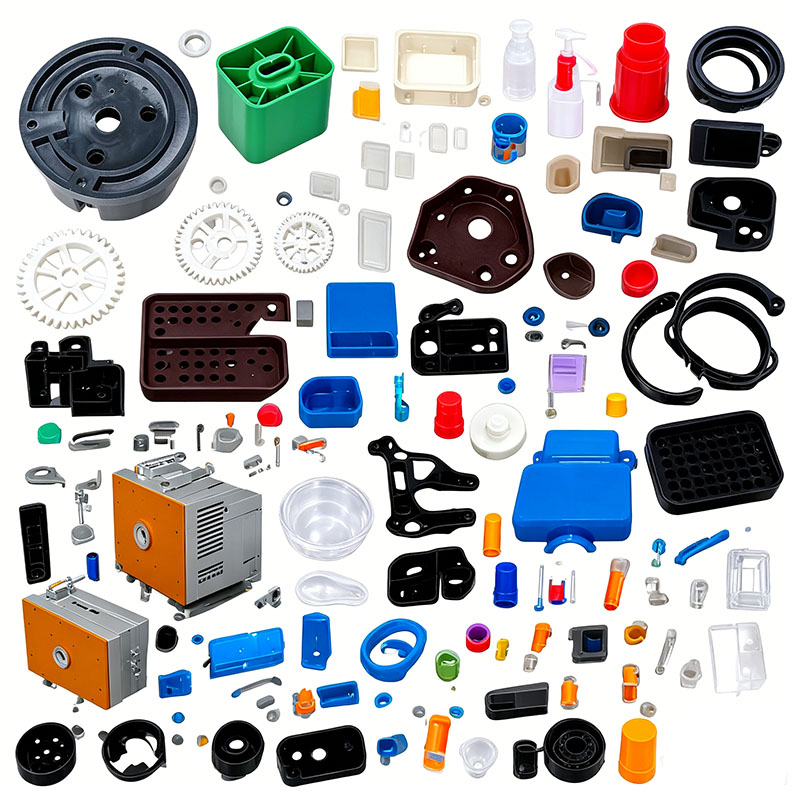
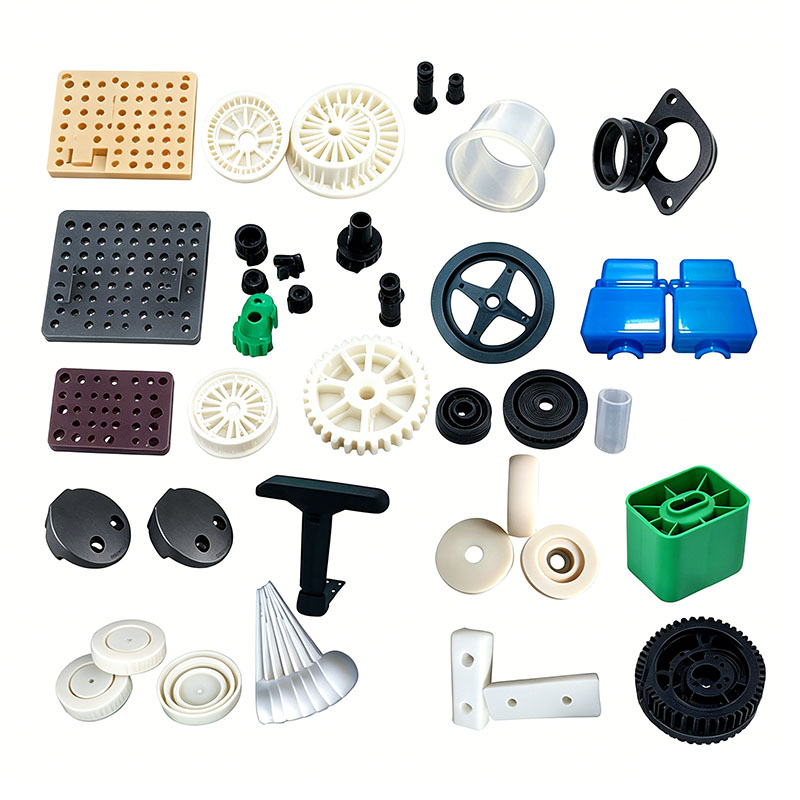
A babaágyak műanyag alkatrészei – például sínvégsapkák, csendes forgógörgők, ágyalapkapcsok, beállító zárak, védő lökhárítók, játékra rögzíthető talpak, keretcsatlakozó perselyek és matracrögzítő kapcsok – közvetlenül érintkeznek a csecsemőkkel. Következésképpen szigorú, kötelező előírások vonatkoznak rájuk a sorja és szag hiányára, a környezeti biztonságra, a szívósságra és az ütésállóságra, valamint a biztonságos mérethézagokra vonatkozóan; a teljes fröccsöntési folyamat sokkal szigorúbb ellenőrzéseknek van alávetve, mint a szabványos műanyag alkatrészeké. A munkafolyamat öt fő szakaszból áll: nyersanyag-ellenőrzés és előkezelés, formák adaptálása, fröccsöntés, utófeldolgozás és többlépcsős biztonsági minőségellenőrzés. A szabványos gyártási folyamatot az alábbiakban részletezzük.
I. Nyersanyagbevitel és előkezelés (az első védelmi vonal a biztonságos termelésért)
A babaágy műanyag alkatrészeinél előnyben részesített anyagok közé tartozik az élelmiszer-minőségű PP, a módosított PE, a puha TPE és a nagy szilárdságú ABS. Újrahasznosított törmelék vagy nem környezetbarát lágyítószerek használata szigorúan tilos. A beérkező nyersanyagokhoz vizsgálati jelentéseket kell csatolni, amelyek megerősítik a RoHS szabványoknak és a ftalátokra és nehézfémekre vonatkozó határértékeknek való megfelelést; Az anyagok csak a beérkező minőségellenőrzés (IQC) ellenőrzése után vehetők fel a készletbe.
Arányosítás és keverés: Szűz anyagokat használnak a látható alkatrészekhez; a hozzáadott újrahasznosított csonk/csúszóanyag aránya nem haladhatja meg a 10%-ot, míg a teherhordó zárak és védősín alkatrészek esetében az újrahasznosított anyag felhasználása szigorúan tilos. A színezéshez környezetbarát, szagtalan színes mesterkeverékeket, valamint öregedésgátló mesterkeverékeket és élelmiszer-minőségű formaleválasztó szereket adnak hozzá. A kis sebességű keverést 6-10 percig végezzük, hogy megakadályozzuk a súrlódási hő által okozott szagképződést vagy a részecskék összetapadását. A puha TPE anyagokat külön keverik össze, hogy elkerüljék a merev műanyagokkal való keresztszennyeződést.
Szárítás és párátlanítás: A PP-nek és a PE-nek nagyon alacsony a vízfelvétele; felületi nedvesség eltávolítása 60°C-on 1 órás szárítással csak nedves körülmények között történik. Az ABS sín díszítőelemeit 80°C-on három órán keresztül szárítják, hogy megakadályozzák az "ezüstcsíkos" hibákat. Az átlátszó PC védőalkatrészek párátlanításon mennek keresztül 110°C-on négy órán keresztül. A puha TPE anyagok nem igényelnek hosszan tartó szárítást; elegendő egy rövid ideig tartó alacsony hőmérsékletű nedvességeltávolítás. A szárítási folyamat lezárt garatokban történik, hogy megakadályozzák a porral vagy olajjal történő szennyeződést, ezáltal kiküszöbölve a szúrós szagok kockázatát a kész fröccsöntött alkatrészekben. II. Babaágy formahibakeresés és gépbeállítás
A babaágy műanyag alkatrészei általában lekerekített biztonsági kialakításúak; A formatervezés előnyben részesíti az éles villanások és a kisméretű, könnyen leváló töredékek elkerülését, ami speciális követelményeket tesz szükségessé az öntőacél, a szellőző-, kilökőrendszerek és az elválasztó vonal konfigurációira vonatkozóan.
Az S136 tükörfényes acélt az esztétikus üregelemekhez választották a felületi karcolások megelőzése érdekében, míg a kopásálló, nitridálásos P20 acélt a teherhordó reteszelő mechanizmusokhoz használják, hogy biztosítsák a tartósságot és megakadályozzák a sorjaképződést az ismételt nyitás és zárás során. Minden formaél és sarok sugárral van ellátva (R-betéttel), hogy kiküszöbölje az éles pontokat a forrásnál. A kisméretű, bepattintható alkatrészeket 8 üreges formákkal állítják elő, míg a nagy védőkorlát-végsapkák együregű formákat használnak az egyenletes töltés biztosítása és a rövid lövések elkerülése érdekében.
A hűtőcsatornákat úgy tervezték, hogy kövessék az alkatrész körvonalait, biztosítva a kiegyensúlyozott hűtést a vetemedés és a deformáció minimalizálása érdekében – ezáltal megakadályozva az összeszerelési hézagok kialakulását, amelyek az ujjak becsípődését okozhatják. Finom szellőzőnyílások (0,012 mm mélyek) az elválasztó felületekbe és az ejektorcsapok helyébe vannak bedolgozva, hogy hatékonyan elszívják a polimer bomlásából származó gázokat, megszüntetve a szagokat és az égett fekete foltokat.
Miután az öntőformát felemelték a gépre, és csatlakoztatták a hűtő- és hőmérsékletszabályozó rendszerekhez, a formahőmérséklet-szabályozó 30 percig előmelegíti az egységet, miközben megvizsgálja az elválasztó felület szivárgását. Az alacsony nyomású penészvédelem úgy van kalibrálva, hogy az automatikus nyitást indítsa el, ha kis szármaradványokat vagy idegen tárgyakat észlel, megelőzve a penészkárosodást és a termékek fémforgácsokkal való szennyeződését. A gyártás megkezdése előtt az elválasztó felületeket manuálisan polírozzák, hogy eltávolítsák a megmunkálási sorjakat, így biztosítva, hogy szétszereléskor az alkatrészek villogásmentesek legyenek.
III. Szabványos fröccsöntési ciklus folyamat
A 160 tonnától 450 tonnáig terjedő fröccsöntő gépeket az alkatrészméret alapján választják ki. A fröccsöntési ciklus magában foglalja a forma zárását, fröccsöntést, nyomástartást, hűtést és a forma nyitását/kidobását/alkatrészeinek eltávolítását; A folyamatparaméterek optimalizálva vannak az alacsony belső feszültség, a sorjamentes felületek és a minimális szag érdekében. A szerszámbefogási fázis négy fokozatú fordulatszám-szabályozást alkalmaz; A nagynyomású rögzítés biztosítja a szoros illeszkedést az elválasztó vonalnál, hatékonyan megakadályozva a villanást. A befecskendezési töltés változó sebességeket használ: a közepes és nagy sebességet a védőkorlátok vékony falú végeinél használják a rövid lövések elkerülése érdekében, míg az alacsony sebességet a vastag falú reteszelő alkatrészeknél, hogy minimalizálják a nyírás által kiváltott hődegradációt és az irritáló szagok felszabadulását. A hordók hőmérséklete szigorúan szabályozott – 190–220 °C PP, 180–205 °C ABS és 170–190 °C TPE esetén –, hogy megakadályozzák a túlmelegedést, amely a műanyag bomlását és káros anyagok felszabadulását okozhatja.
A tartónyomást két lépésben alkalmazzák a képlékeny zsugorodás kiegyenlítésére és a rögzítőelemek és perselyek összehúzódása miatti laza szerelvények megakadályozására; a tartási időket a falvastagság alapján állítják be, a 3 mm-t meghaladó szerkezeti részek esetében 12-20 másodpercet szánnak. A hűtési idő falvastagság milliméterenként 3-4 másodpercre van beállítva, hogy biztosítsa az alkatrész teljes megkötését, megelőzve a deformációt vagy a deformációt a szétszerelés során.
A formanyitási és kilökési folyamatok zökkenőmentesen, alacsony sebességgel zajlanak, hogy a túlzott erő ne okozzon fehéredést, repedést vagy finom törmelék képződését. Az automatizált gyártósorok robotkarokat használnak az alkatrészek eltávolítására, hogy elkerüljék a kézi kezelésből származó szennyeződéseket (például olajok), majd a kapuhulladék automatikus szétválasztását; A sprue/runner hulladékot összezúzzák, lezárják és tárolják, az újrafelhasználási arány szigorú ellenőrzése mellett.
IV. Formázás utáni formázási és feszültségoldó folyamatok
A frissen lebontott részek megtartják a kapukat és a finom elválasztó vonalakat, ami pontos utófeldolgozást igényel az éles peremek eltávolítása érdekében, amelyek károsíthatják a csecsemőket.
Kapu- és sorjakezelés: A hidegcsatornás kapuk tisztán eltávolíthatók speciális nyírószerszámokkal; szigorúan tilos olyan erős szakítás, amely bevágásokat okozhat. A finom villogást ultrahangos csiszolással vagy finom szemcsés papírral végzett enyhe kézi csiszolással távolítják el, és minden él le van kerekítve a sima, akadozásmentes felület érdekében. A puha gumiból készült TPE lökhárító csíkokat levágják és sorjázzák, hogy megakadályozzák a szilánkok leválását, ha egy baba megharapja vagy megrágja őket.
Lágyítás a feszültség enyhítésére: A merev ABS és PC védőelemek lassú hűtési folyamaton mennek keresztül forró levegős kemencében (2 órán keresztül állandó 60 °C-on tartva), hogy kiküszöböljék a belső formázási feszültségeket. Ez megakadályozza a repedéseket a későbbi összeszerelés vagy ütközés során, és csökkenti a szagkibocsátást. Az enyhe vetemedést mutató ágykerekek és csatok alacsony hőmérsékletű hőkezelésen esnek át egy rögzítésben, hogy biztosítsák a zökkenőmentes illeszkedést az összeszerelés során.
Felületi feldolgozás: Csak környezetbarát, vízbázisú festéket alkalmaznak, és a jelöléseket tintamentes szitanyomással készítik az oldószermaradványok eltávolítása érdekében; A puha TPE alkatrészek nem igényelnek felületkezelést, és a por eltávolítása után folytassák a minőségellenőrzést. Minden megmunkáló szerszámot rendszeresen tisztítanak, nehogy olaj vagy fémpor tapadjon a műanyag alkatrészek felületére.
Műanyag kiságyalkatrész-gyártó vagyunk, amely kiváló minőségű műanyag kiságyalkatrész-öntvény-gyártást biztosít. Mindaddig, amíg szeretné testreszabni/fejleszteni műanyag kiságyalkatrész-formázó termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: műanyag samll kiságy alkatrészek fröccsöntő, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.