itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag ventilátor alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
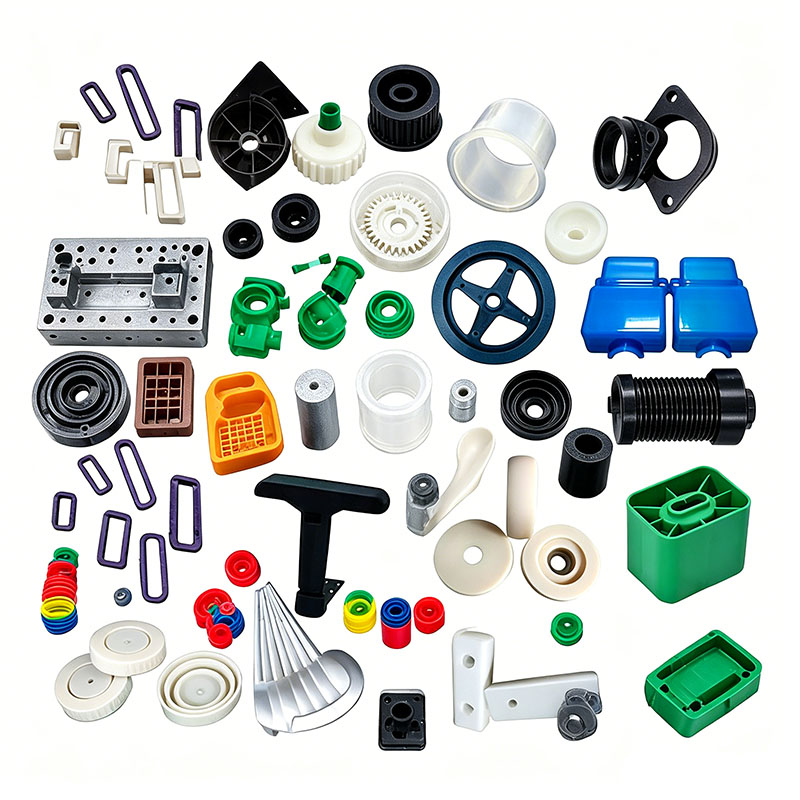
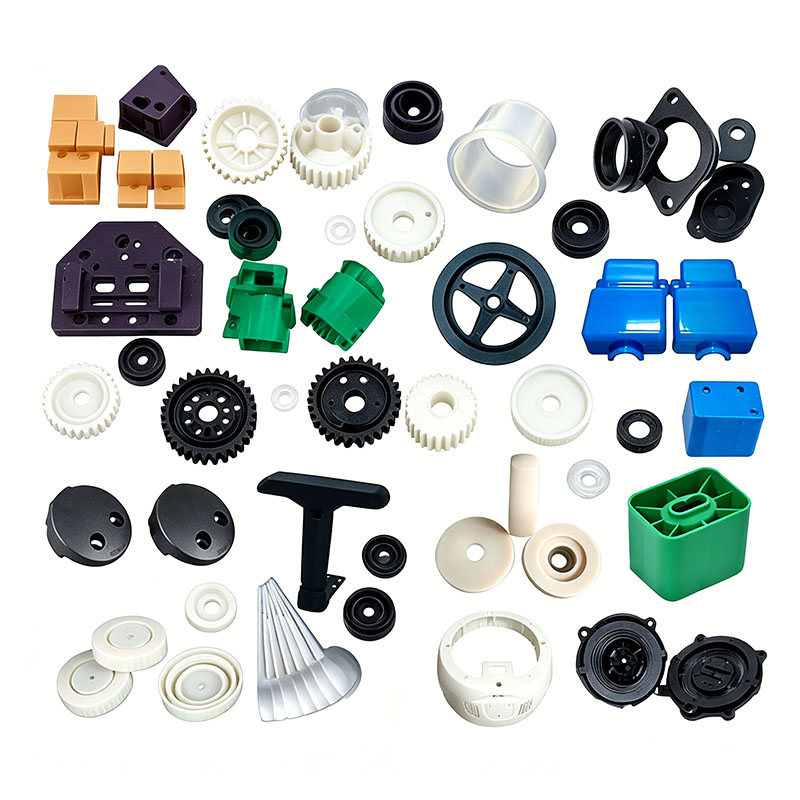
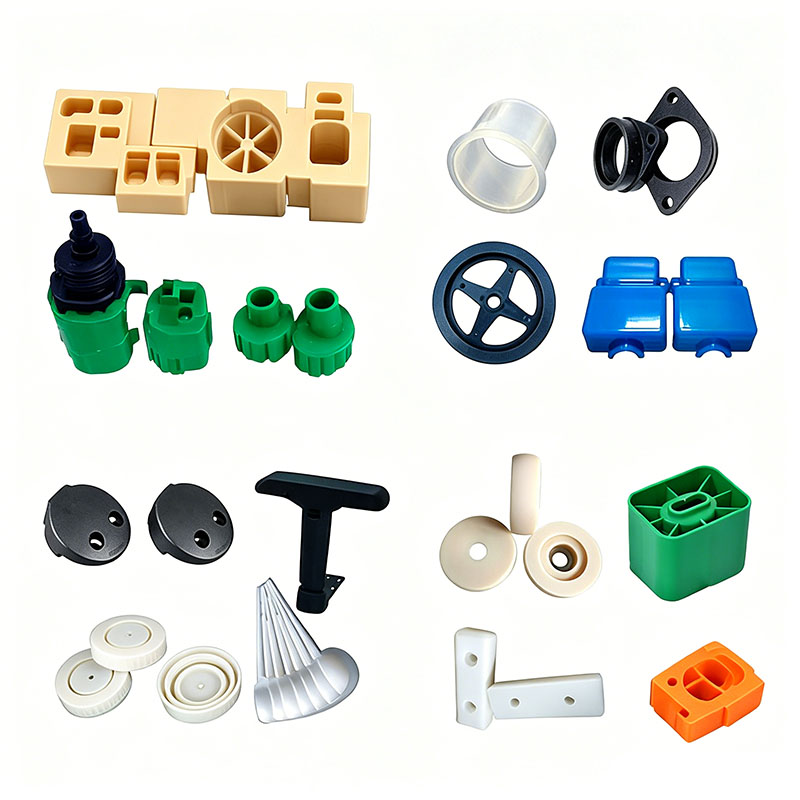
Műanyag ventilátor alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag ventilátor alkatrészek öntését. Professzionális, testreszabott műanyag ventilátor alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális műanyag ventilátor alkatrészek fröccsgyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag ventilátor alkatrészek fröccsöntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag ventilátor alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag ventilátor alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Műanyag ventilátor alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
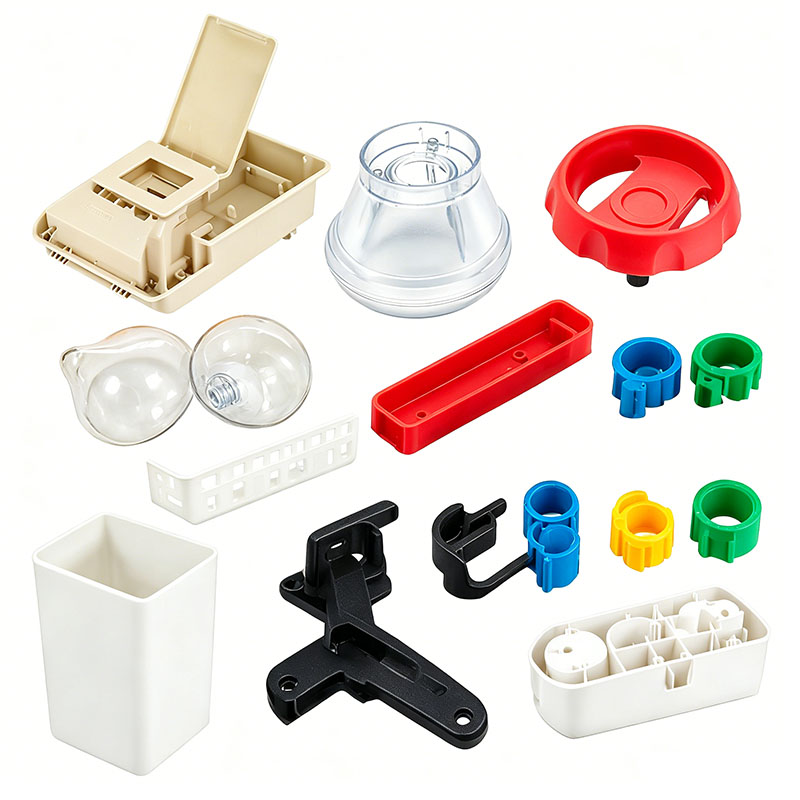
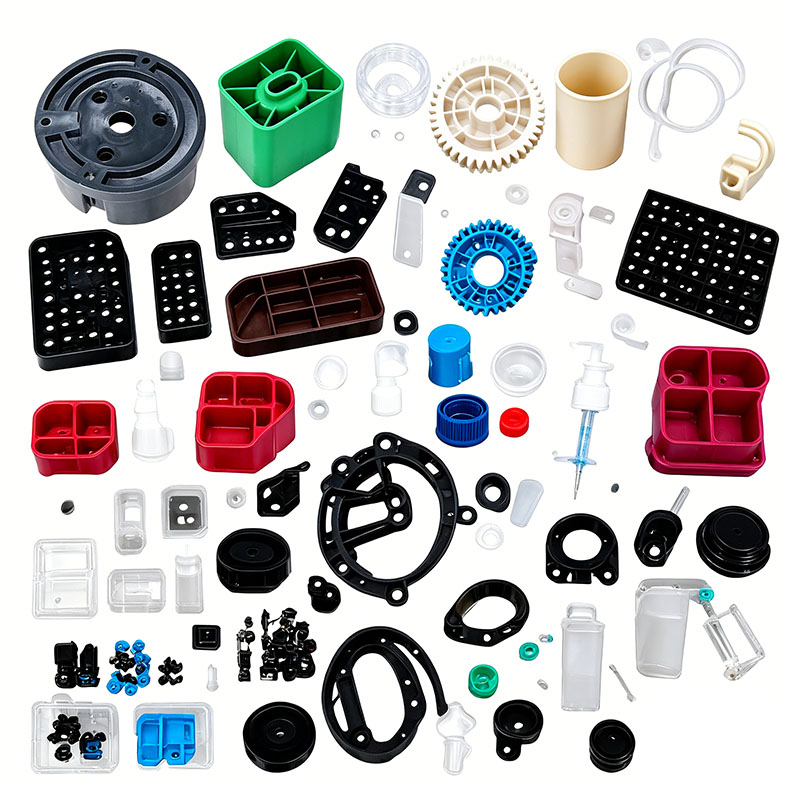
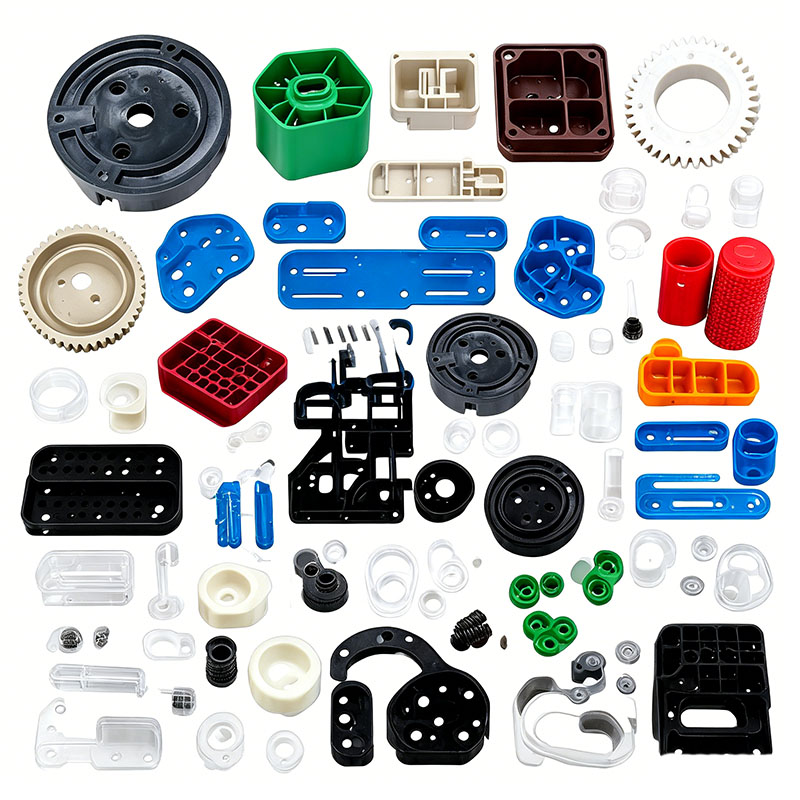
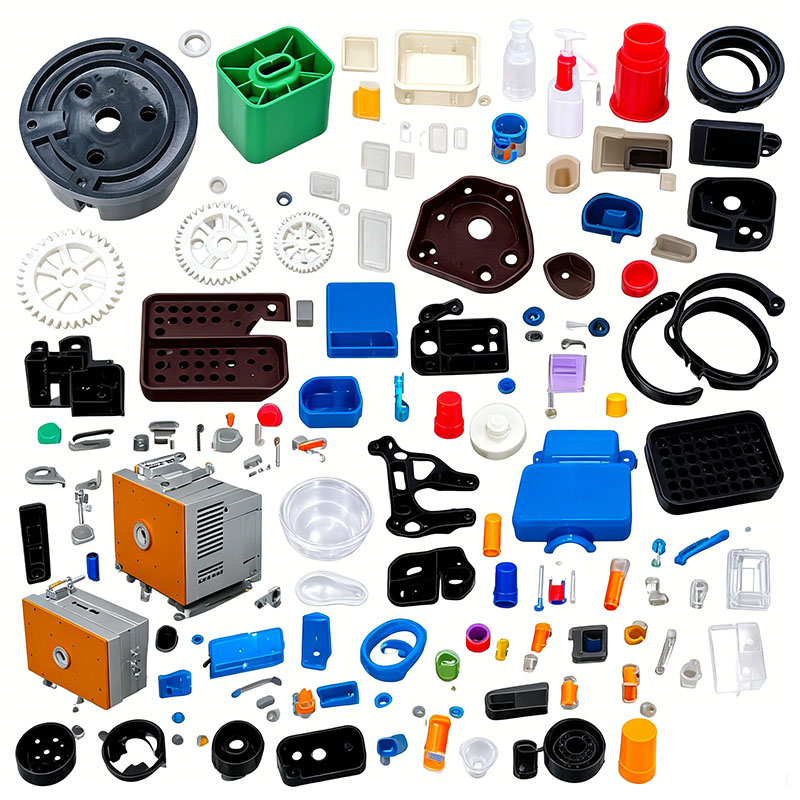
Az autóipari műanyag alkatrészek öt fő kategóriába sorolhatók: külső karosszériaelemek, belső alkatrészek, alváz szerkezeti részek, hőálló motortér-alkatrészek és égésgátló elektronikai alkatrészek. Ilyenek például a lökhárítók, a sárvédők, a műszerfalak, az ajtópanelek, az utasoldali tárolórekeszek, a rácsok, a sárvédők, a hűtőtartók, a motor alatti pajzsok, a kábelköteg-csatlakozók és a lámpaházak. Ezek az alkatrészek teljes élettartamuk során ki vannak téve a kültéri UV-sugárzásnak, a hőmérséklet-ciklusoknak, a kőforgácsütéseknek, a motorolajból és fagyállóból származó korróziónak, valamint a folyamatos vezetési rezgéseknek. A szerkezeti elemeknek meg kell felelniük az ütközésbiztonsági szabványoknak is. A kötelező nemzeti szabványok követelményeket írnak elő az alacsony hőmérsékletű szívósság, a méretstabilitás, az időjárásállóság, a lángállóság, az alacsony szag és az alacsony VOC-kibocsátás tekintetében. A fő nyersanyagok közé tartozik a módosított PP, TPO, ABS/PC, ASA, PA6+30GF, POM és lángálló PC. A fröccsöntési folyamatok öt kulcsfontosságú teljesítménymutatóra összpontosítanak: időjárás/repedésállóság, alacsony belső feszültség, alacsony szag/VOC szint, egyenletes üvegszál-szórás és hosszú távú méretstabilitás. A kulcsfontosságú fröccsöntési szempontokat szisztematikusan figyelembe veszik a nyersanyag-kiválasztás, a formatervezés, a fröccsöntési folyamatok, az utófeldolgozás és a hibaellenőrző rendszerek során.
I. Nyersanyag kiválasztása és előkezelés formázáshoz
Nyersanyagok zónális illesztése
Külső lökhárítók, rácsok és sárvédők: Időjárásálló módosított TPO és ASA; UV-álló (nem sárgul) és repedésálló -40°C ütésálló.
Műszerfalak és ajtópanelek (belső): Módosított PP és ABS/PC ötvözetek; alacsony szag és alacsony VOC-kibocsátás; puha tapintású, amely alkalmas csomagolásra és festésre.
Motor alsó pajzsok, hűtőtartók és alvázkapcsok: PA6 + 30% üvegszál; nagy szilárdság, olajállóság és magas hőmérsékletállóság.
Átlátszó lámpaburkolatok és műszercsoport burkolatok: Nagy viszkozitású PC; magas fényáteresztés és hősokkállóság.
Autóipari csatlakozók és elektronikus vezérlőegység (ECU) házak: lángálló PA és PC; megfelel a V-0 tűzbiztonsági minősítésnek. Szigorú szabványok vonatkoznak a nyersanyagok újrafelhasználására: a külső kozmetikai részek utánőrlési tartalom ≤8%-ra korlátozódik; tilos újrahasznosított anyag használata az alvázalkatrészeknél, a teherhordó motoralkatrészeknél, valamint az égésgátló elektronikai alkatrészeknél, mivel jelentősen csökkenti az ütésállóságot és rontja az égésgátló tulajdonságokat; A belső alkatrészeknek gyenge szagú mesterkeverékeket és nem migráló, környezetbarát adalékanyagokat kell használniuk az illékony szerves vegyületek (VOC) szigorú ellenőrzése érdekében. Az üvegszál-alapanyagokat külön keverik össze, hogy megakadályozzák a száltörést, ami egyébként csökkentené a termék merevségét.
Keverésszabályozási előírások
Zárt, alacsony fordulatszámú keverőt használnak, amely 260-300 ford./perc sebességgel működik 8-12 percig. Tilos a hosszabb ideig tartó nagy sebességű keverés töltött és üvegszállal módosított anyagoknál a por agglomerációjának és a szálak törésének megakadályozása érdekében; a belső alkatrészek keverési folyamata teljesen zárt, hogy minimalizálja a por adszorpcióját és csökkentse a termék szagát. Külön zónákban tárolják a különböző típusú és égésgátló/nem égésgátló minőségű anyagokat; keresztszennyeződés keverés közben szigorúan tilos.
Szigorú szárítási és párátlanítási szabványok
A PC, a PA6 és az ABS/PC erősen higroszkópos; még kis mennyiségű nedvesség is ezüst csíkokat és belső üregeket okozhat, ami alacsony hőmérsékletű ütés hatására repedésekhez vezethet.
ASA és ABS/PC: forró levegős szárítás 85°C-on 4-6 órán keresztül; nedvességtartalom ≤0,04%;
PA6+30GF: Párátlanító szárító állandó 110°C-on több mint 4 órán keresztül; az anyagokat újra meg kell szárítani, ha a gép több mint 30 percig üresjáratban van;
PC lámpa burkolatok: Párátlanító szárítás 120°C-on 6 órán keresztül;
A módosított TPO és PP rendkívül alacsony vízfelvételű; 60°C-on 1 órás szárítás csak esős évszakban szükséges a felületi nedvesség eltávolításához. Szárítás után a nyersanyagokat egy központi, zárt adagolórendszeren keresztül szállítják, hogy megakadályozzák a műhely nedvességéből vagy olajából származó másodlagos szennyeződést.
II. Kulcspontok az autóipari specifikus formatervezés és a gépbeállítás szempontjából
Az autóipari műanyag alkatrészek a nagy felületű, vékony falú külső karosszériaelemektől és a nagy szilárdságú üvegszálas szerkezeti elemektől a precíziós belső alkatrészekig terjednek; A formatervezés a kiegyensúlyozott hűtésre, a megfelelő légtelenítésre, a kopás- és korrózióállóságra, valamint az alacsony feszültségű futórendszerekre összpontosít. **Formacél kiválasztása**
Külső ASA és ABS/PC alkatrészekhez S136 tükörbevonatú, korrózióálló acélt választottak az üregekhez; ez biztosítja a polírozás után gödörmentes felületet, valamint hosszú távú időjárás- és korrózióállóságot. Az üvegszálas alvázalkatrészekhez készült öntőformák általános nitridálással kezelt üregekkel rendelkeznek, hogy ellenálljanak a kemény üvegszálak folyamatos eróziós hatásának, ezáltal meghosszabbítva a penész élettartamát. A belső alkatrészekhez 718H előedzett acélt, míg a kisméretű, precíziós csatlakozóelemekhez STAVAX korrózióálló tüköracélt használnak. Minden terméksarok egyenletes sugarú, hogy kiküszöbölje a feszültségkoncentrációkat, megelőzve a repedéseket a hőciklus vagy az ütések során.
**Kiegyensúlyozott hűtőrendszer (a vetemedés és a méreteltérés szabályozásának kulcsa)**
A lökhárítók és a műszerfalak nagy felületű, vékony falú részek (1,8–2,5 mm vastag), a belső bordák és a rögzítőhüvelyek azonban 4–6 mm vastagságot is elérhetnek; ez az eltérés könnyen egyenetlen zsugorodáshoz és összeszerelési rés eltérésekhez vezet. A formák körbefutó konform hűtőcsatornákat használnak, vastag falú kiemelkedésekbe ágyazott spirális hűtőmagokkal; A bal és jobb oldali szimmetrikus csatornaelrendezés minimalizálja a hőmérséklet-különbségeket. A formák hőmérsékletét zóna pontosan szabályozza: 55–65°C az ASA külső részek esetében; 70–80°C az ABS/PC belső alkatrészekhez; 80–90°C üvegszálas/nylon alvázalkatrészeknél; és 35–45°C a módosított PP belső részeknél. A magasabb formahőmérséklet növeli a nylon kristályosságát, javítja az olajállóságot és merevséget, míg a külső részek mérsékelt hőmérséklete csökkenti a belső fröccsöntési feszültséget, így hosszú távú tartósságot biztosít a repedés ellen kültéri környezetben.
**A légtelenítés és a kiegyensúlyozott kidobás optimalizálása**
A nagy karosszériaelemek hosszú olvadékáramlási utakat foglalnak magukban; folyamatos, finom szellőzőnyílások (0,012-0,015 mm mélyek) vannak beépítve a hegesztési vonalakba és a sarkokba, a mély bordák helyére további szellőzőbetéteket helyeztek el, amelyek megkönnyítik a gyors gázelvezetést a nagy sebességű töltés során, megakadályozva ezzel az égést és a hegesztési vezeték gyengülését. A nagy felületű műszerfalak és lökhárítók többpontos kiegyensúlyozott kilökőblokkok és csapok kombinációját használják az egyenletes kilökőerő biztosítása érdekében, megakadályozva a feszültségnyomokat ("kifehéredést") és a helyi deformációt; a karcsú rácsok és a sárvédők kiegészítő kilökő mechanizmusokkal vannak felszerelve, hogy biztosítsák a hajlítás nélküli lebontást. Forma beépítési és beállítási szabványok
A lökhárítókhoz és a műszerfalakhoz való nagy formák a 800T–1600T fröccsöntőgépekhez vannak párosítva; a szorítólemezeket egyenletesen kell meghúzni, hogy ellenálljanak a nagynyomású befecskendezési erőknek, és megakadályozzák a penész nyitását (felvillanását) nagy területeken. Az áramlásfigyelők a hűtőkörökre vannak felszerelve, hogy biztosítsák az akadálytalan keringést; A magas/alacsony nyomású fokozatos szorító védelem úgy van kalibrálva, hogy kiváltsa az automatikus formanyitást, ha visszamaradt csigát vagy idegen tárgyakat észlel, megakadályozva ezzel a drága nagy formák károsodását; és a hordókat alaposan megtisztítják, mielőtt égésgátló vagy üvegszállal megerősített alkatrészeket gyártanának, hogy eltávolítsák az összeférhetetlen anyagok maradványait.
III. A fröccsöntési folyamat legfontosabb ellenőrzési pontjai
Átfogó folyamatstratégia: Gyengéd feltöltés alacsony nyíróerővel, fokozatos tartónyomás (kétfokozatú) és elegendő, kiegyensúlyozott hűtés a belső feszültség minimalizálása, valamint az alacsony hőmérsékletű ütésállóság és időjárásállóság növelése érdekében.
Zónás hordó hőmérséklet-szabályozás
ASA külső részek: 180–210°C; A fúvóka hőmérséklete nem haladhatja meg a 215°C-ot (a túlzott hő hatására az UV-stabilizátor lebomlik, majd megsárgul).
ABS/PC belső részek: 190–250°C; szigorúan ne haladja meg a 260°C-ot (magas hőmérséklet illékony gázokat szabadít fel, ami a belső szagok határértékét túllépi).
PA6+30GF alvázalkatrészek: 230–260°C; 270°C feletti hőmérséklet a nylon bomlását és jelentős szilárdságveszteséget okoz.
Átlátszó PC lámpaburkolatok: 270–300°C; a túl alacsony hőmérséklet rossz áramlást és hegesztési vezetékeket eredményez.
Változó sebességű töltési folyamat
A hosszú áramlású alkatrészek, például a lökhárítók és a műszerfalak esetében háromfokozatú, változtatható sebességprofilt használnak: kis sebességű pufferelés a kapunál, közepes és nagy sebességű töltés a főtestnél, valamint csökkentett sebesség a hegesztési helynél a távoli üregben a molekuláris nyírás okozta belső feszültség minimalizálása érdekében. Az üvegszál erősítésű alvázrészeket közepes és alacsony sebességgel töltik fel a ciklus során, hogy csökkentsék a "szál lebegés" hibáit és biztosítsák a felület egyenletességét. A befecskendezési nyomás 90-130 bar között van beállítva; Az elégtelen nyomás gyenge hegesztési vezetékeket eredményez, amelyek hajlamosak törésre a járművek ütközésekor, míg a túlzott nyomás erős villanást és belső feszültség-felhalmozódást okoz, ami repedéshez vezet a hőciklus során.
Kétlépcsős fokozatos tartási nyomás
A kristályos anyagok, mint a PP és PA6 nagy zsugorodást mutatnak; ezért a megfelelő anyagkompenzáció biztosításához kétlépcsős tartónyomás-profil (kezdeti és másodlagos fokozat) szükséges. A tartási idő 6–10 másodpercre van beállítva a vékonyfalú külső kárpitok esetében, és 15–22 másodpercre a vastag falú alvázrögzítő konzoloknál, hogy kompenzálja a hűtési zsugorodást és kiküszöbölje a felületi süllyedés nyomait. A tartási fázis az anyagfelhalmozással párhuzamosan fut, hogy lerövidítse a formázási ciklust.
Hűtési és alkatrészeltávolítási előírások
A hűtési idők 1 mm falvastagságonként 3-5 másodperces sebességen alapulnak; például egy 2 mm-es lökhárítóhéj 10–14 másodperces hűtést igényel. Az elégtelen hűtés veszélyezteti a méretstabilitást; Az alkatrészek a jármű beszerelése után folyamatos zsugorodáson és deformálódáson eshetnek át, ami az összeszerelési hézagok megnövekedéséhez vezethet. Az öntőforma kinyitása és kilökése alacsony, egyenletes sebességgel történik, és az alkatrészeket az automatizált soron lévő szervo-hajtású robotkarok távolítják el. Szigorúan tilos a külső részekkel való kézi érintkezés, hogy az olaj vagy zsír ne rontsa a későbbi bevonatok vagy burkolatok tapadását. Az eltávolítást követően az alkatrészeket laposan kell ráhelyezni erre a célra szolgáló rögzítőelemekre; a forró műanyag alkatrészek egymásra rakása vagy összenyomása tilos.
Műanyag ventilátor alkatrészek öntvénygyártó vagyunk, amely kiváló minőségű műanyag ventilátor alkatrészek öntvénygyártást biztosít. Mindaddig, amíg szeretné testreszabni/fejleszteni műanyag ventilátor alkatrészek fröccsöntő termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag ventilátor alkatrészek fröccsöntés, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.