Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
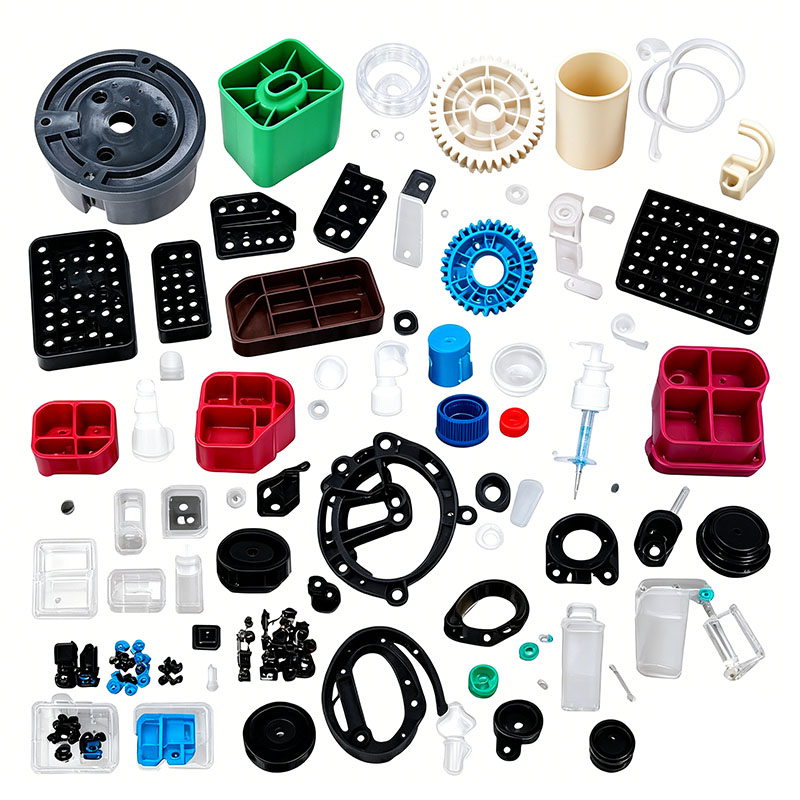
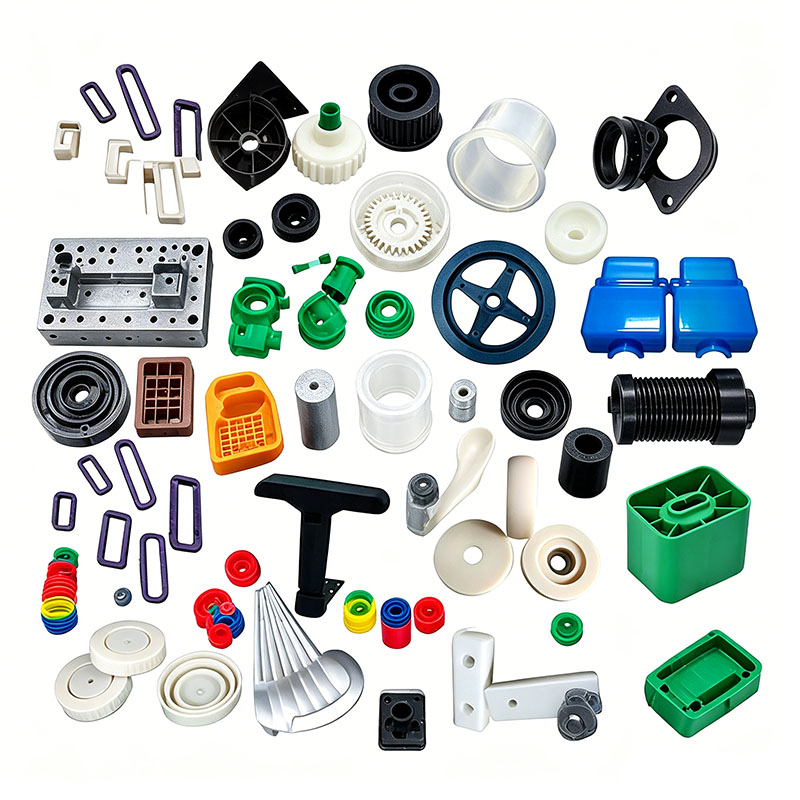
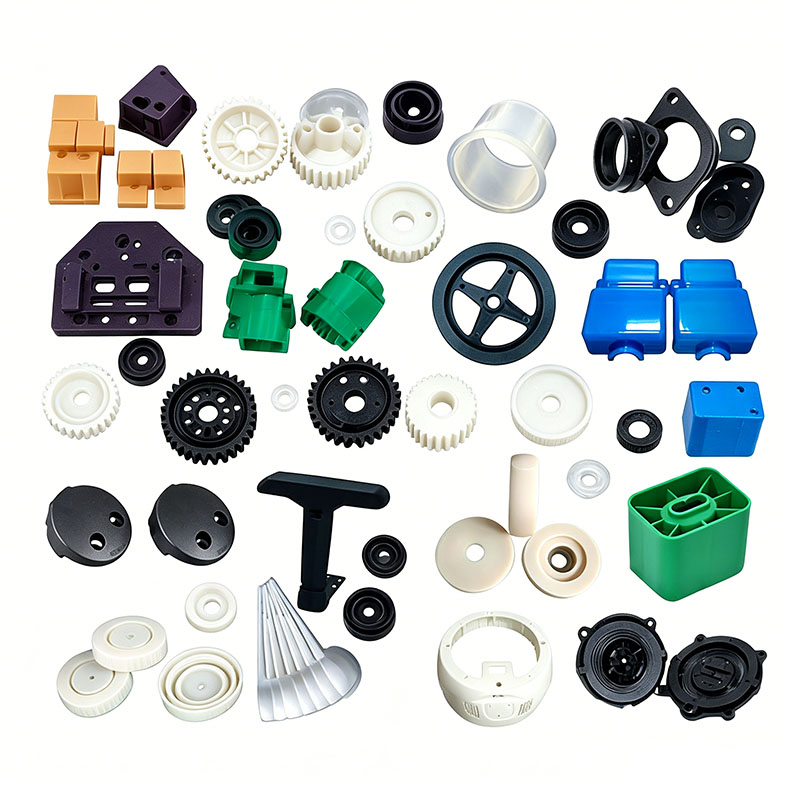
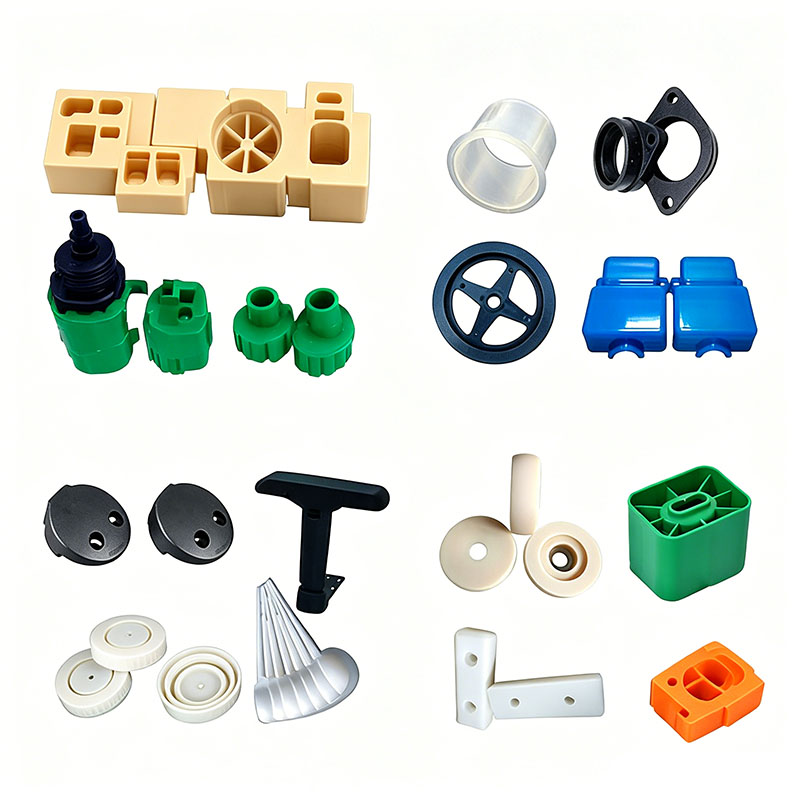
Műanyag testrészek öntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag testrészek öntését. Professzionális, testreszabott műanyag karosszéria-alkatrészek fröccsöntési szolgáltatásokat nyújtunk, és professzionális műanyag karosszériaelem-gyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag testrészek öntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. A műanyag karosszériaelemek öntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag karosszériaelem-formázó termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag karosszériaelemek fröccsöntő termékekhez megfelelő műanyag alkatrészeket tudunk készíteni, ami főként fröccsöntéssel történik.
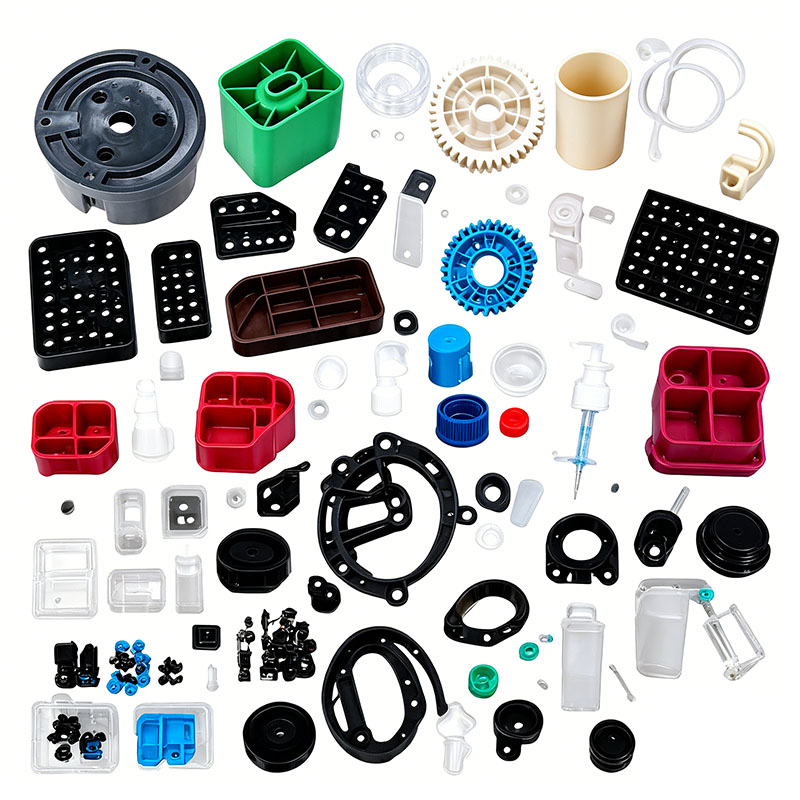
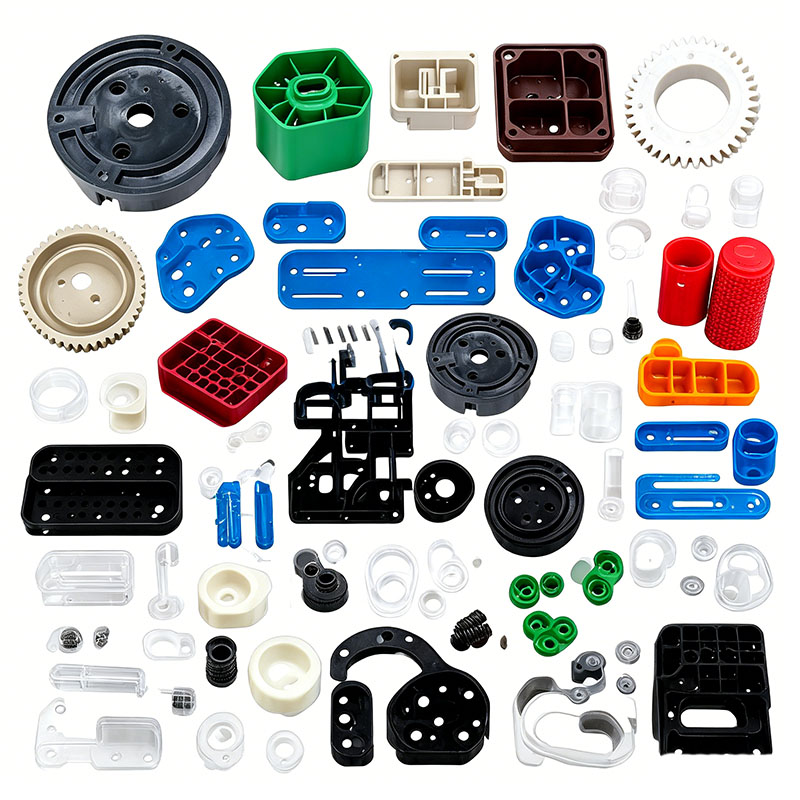
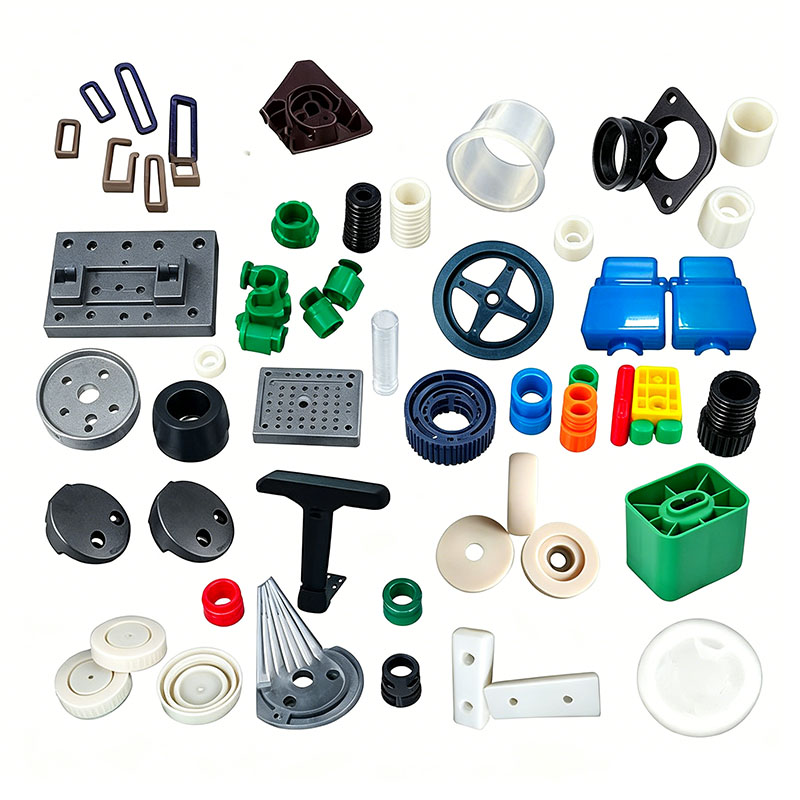
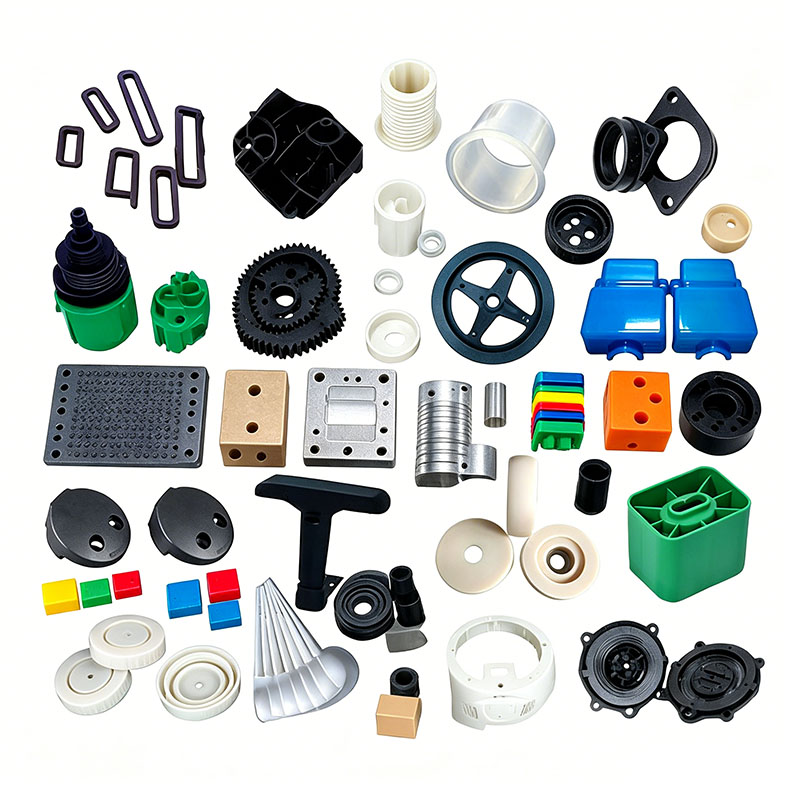
Az elektromos robogók, e-kerékpárok és motorkerékpárok műanyag karosszériaelemei – például a teljes jármű burkolatai, első és hátsó sárvédői, oldalsó panelek, lábtartó burkolatok, akkumulátorrekesz burkolatok és kormányműszerburkolatok – nagy, integrált szerkezeti részek. Egyszerre kell teljesíteniük a vékonyfalú esztétikai, szerkezeti teherbírási és kültéri időjárásállósági követelményeket, így a formázási folyamat lényegesen bonyolultabb, mint a kisebb műanyag tartozékoké. A teljes fröccsöntési munkafolyamat öt fő szakaszból áll: nyersanyagok előkezelése, nagyméretű szerszámok beállítása és tesztelése, ciklikus fröccsöntés, fröccsöntés utáni formázás és átfogó minőségellenőrzés. A szabványosított menedzsment a folyamat során a hegesztési vonalak kiküszöbölésére, a vetemedés minimalizálására, az öregedésállóság és a méretstabilitás biztosítására, valamint az ütésállóság fenntartására összpontosít.
I. Nyersanyag raktározás és előkezelés
A testrészeket hosszan tartó napfény, eső és hőmérséklet-ingadozások érik. A felhasznált elsődleges anyagok közé tartozik az időjárásálló ASA, az ABS+PC ötvözetek és a talkummal módosított PP. Az anyagok környezetbarátságának, megfelelő szárításának és pontos keverési arányának biztosítása az öntési folyamat kritikus első lépése.
A gyárba érkezéskor az anyagoknak alá kell vetni az anyagösszetételi jelentéseket, az UV-öregedésállósági jelentéseket és az RoHS környezetvédelmi megfelelőségi tanúsítványokat. A külső karosszériahéjakat 100%-ban szűz anyagból kell gyártani; csak a levágott élek és idomok újracsiszolása használható fel kis mennyiségben, szigorúan 10%-os adagolási arány mellett. A szerkezeti, teherhordó alkatrészek – például az akkumulátorrekeszek – szigorúan tiltják az újrahasznosított anyagok beépítését, mivel az jelentősen csökkenti az alacsony ütési szilárdságot, és növeli a repedések kockázatát a jármű ütközésekor. A színezéshez az időjárásnak ellenálló, magasfényű mesterkeverékeket választják ki, és kombinálják az UV-álló mesterkeverékekkel és az alacsony migrációjú, környezetbarát formaleválasztó szerekkel. A keveréket alacsony sebességű függőleges keverőben dolgozzák fel 8-12 percig; az alacsony sebességű keverés megakadályozza a súrlódási hő felhalmozódását, ezáltal elkerülhető a részecskék agglomerációja és az egyenetlen pigment diszperzió.
A szárítás és a párátlanítás közvetlenül meghatározza a karosszériaelemek esztétikai minőségét; A meg nem száradt anyag "ezüstcsíkokat" és légbuborékokat okozhat, ami a bevonat után nagymértékű festékhibához vezethet. Az ASA és ABS+PC héjakat forrólevegős szárítókban, állandó 85°C-on 4 órán keresztül szárítják (ABS+PC ötvözetek esetén 6 órára meghosszabbítva), hogy a nedvességtartalom 0,04% alatt maradjon. A módosított PP rendkívül alacsony vízfelvételű; 60°C-on egy órás szárítás – csak esős vagy párás műhelyi körülmények között szükséges – elegendő a felületi nedvesség eltávolításához. A nagyüzemi gyártósor központi, zárt anyagadagoló és páramentesítő rendszerrel van felszerelve; szárítás után a nyersanyagokat lezárt csővezetékeken keresztül közvetlenül a fröccsöntő gép garatába szállítják, megakadályozva a légköri nedvesség visszaszívását.
II. Nagyméretű karosszériaformák összeszerelése és előmelegítése/üzembe helyezése
Tekintettel a karosszéria műanyag részeinek nagy vetületére, általában együregű, nagy formákat alkalmaznak, amelyek célzott megerősítést tartalmaznak a formaacél kiválasztásában, hűtésében, légtelenítésében és kilökőrendszerében. Az esztétikus üreg S136 tükörfényezésű rozsdamentes acélt használ, hibátlan felületre polírozva (nincs lyuk vagy karcolás), hogy megfeleljen a jármű magasfényű festési követelményeinek; az üvegszállal töltött elemrekesz üregét nitridálásnak vetik alá, hogy ellenálljon a hosszú távú eróziónak és a kemény olvadék okozta kopásnak, ezáltal meghosszabbítva a forma élettartamát. A falvastagság eloszlása egyenetlen; A helyi vastagság a merevítő bordáknál és a rögzítési kiemelkedéseknél eléri a 4–6 mm-t, míg a vékony falú héj mérete csak 1,8–2,2 mm – ez az eltérés, amely miatt az alkatrész nagyon érzékeny a süllyedésnyomokra és a vetemedésre. Az öntőforma konform hűtőcsatornákat tartalmaz, spirális hűtőmagokkal a vastag falú kiemelkedések belsejében, hogy kiegyensúlyozza a teljes hűtési sebességet. Folyamatos, finom szellőzőnyílások (0,015 mm mélyek) vannak megmunkálva az elválasztó vonal körül, hogy gyorsan eltávolítsák a beszorult levegőt a nagy felületű töltés során, megakadályozva a perzselést vagy a héj széleinek megfeketedését. A karcsú alkatrészek, például a sárvédők és a hosszú védőburkolatok esetében több, kiegyensúlyozott kilökőcsap- és -blokk-készlet van elrendezve, hogy megakadályozzák az egyenetlen kilökési erők által okozott hajlítást vagy feszültségkifehéredést.
A formát egy 800T–1300T-s nagyméretű fröccsöntő gépre emelik felső daru segítségével, és a szorítólemezeket egyenletesen meghúzzák, hogy megakadályozzák a nagynyomású fröccsöntés okozta formanyitást (villogást). A hűtővíz és a formahőmérséklet-szabályozó vezetékek csatlakoztatva vannak, és ellenőrizni kell a szivárgást; a szivárgásmentesség megerősítése után a hőmérséklet-szabályozó egység aktiválódik, hogy 30 percig előmelegítse a formát. A formahőmérsékletet 50-60°C között stabilizálják az ASA esztétikus alkatrészeknél, és 80°C-ra emelik az ABS+PC ötvözetből készült alkatrészeknél. Az alacsony nyomású szerszámbefogási védelmi paraméterek úgy vannak kalibrálva, hogy ha a gyártás során maradék futószalagok vagy idegen tárgyak maradnak, a forma automatikusan kinyílik, hogy megakadályozza a drága, nagyméretű forma károsodását. III. A fröccsöntőgép teljes fröccsöntési ciklusa
A jármű karosszériájának teljes formázási ciklusa hat fő lépésből áll: szerszámbefogás, fokozatos fröccsfeltöltés, kétlépcsős tartónyomás, állandó hőmérsékletű hűtés, formanyitás és kilökődés, valamint automatikus alkatrészeltávolítás robotkarral. Az alapvető folyamatstratégia az alacsony fordulatszámot, az alacsony nyírást és a kiegyensúlyozott töltést hangsúlyozza a belső formázási feszültségek minimalizálása érdekében.
A szerszámbefogás négy szabályozási szakaszból áll: lassú formazárás, gyors előrehaladás, alacsony nyomás elleni védelem és nagynyomású reteszelés. Tekintettel a héj nagy kivetített területére – amely jelentős formanyitó erőket generál – a nagynyomású rögzítés elengedhetetlen az elválási vonal szoros illeszkedésének biztosításához, és megakadályozza a tartós felvillanást.
Pontos, fokozatos hőmérséklet-szabályozást alkalmaznak a hordón: 170-200°C az ASA testanyag és 190-260°C az ABS+PC keverékeknél. A hőmérsékleti határértékek szigorú betartása kötelező, mivel a túlzott hőhatás anyagbomlást, sárgulást és szívósság csökkenését okozza. A befecskendezési töltés többlépcsős sebességszabályozást alkalmaz; A közepes és nagy sebességet vékony falú területeken használják az idő előtti olvadék lehűlésének és a rövid lövések megakadályozására, míg az alacsony sebességet a vastag falú alapoknál és bordáknál a molekuláris nyírófeszültség csökkentése érdekében, ezáltal minimalizálva a külső hőmérséklet-ingadozások vagy a bevonatolás közbeni festékhibák miatti repedések kockázatát. A befecskendezési nyomást 90 és 120 bar között tartják; a túlzott nyomás erős villanáshoz és a belső feszültség meredek növekedéséhez vezet, míg az elégtelen nyomás látható hegesztési vonalakat és jelentősen csökkent ütésállóságot eredményez.
Miután az üreg megtelt, a folyamat kétlépcsős tartónyomásra vált, hogy kompenzálja a hűtés során bekövetkező plasztikus zsugorodást. A tartási idő 15–22 másodpercre van beállítva a vastag falú elemrekesz esetében, és 6–10 másodpercre a vékony falú dekoratív héjnál a felületi süllyedésnyomok eltávolítása érdekében. A tartási fázis során a csavar egyidejűleg előkészíti az anyagot a következő ciklushoz, hatékonyan lerövidítve a teljes formázási időt.
A hűtési folyamat a teljes formázási ciklus több mint 60%-át teszi ki, betartva a falvastagság milliméterenkénti 3–5 másodperces hűtési szabványát; szabványos 2 mm falvastagságú karosszériahéj körülbelül 10 másodperces hűtést igényel. Az egyenletesen keringő hűtővíz folyamatosan vonja ki a hőt az üregből, stabilizálja a forma hőmérsékletét és megakadályozza az ingadozásokat. Ez biztosítja az egyenletes hűtést a héjon keresztül, megelőzve az egyenetlen hűtési sebességek okozta vetemedést, és elkerülve az inkonzisztens összeszerelési hézagokat a végső járműben. Lehűlés után a forma háromlépcsős, lassú sebességgel kinyílik, és a kilökő mechanizmus finoman elengedi a műanyag részt; egy szervohajtású robotkar fogja meg a házat, miközben egyidejűleg nyírja le a kaput és a futóműtörmeléket, így a kész terméket az összeszerelő sorra viszi. Szigorúan tilos a külső felülettel való kézi érintkezés az egész folyamat során, hogy az ujjlenyomatok vagy olajmaradványok ne akadályozzák a későbbi permetező bevonat tapadását.
Műanyag karosszériaelem-gyártó vagyunk, amely kiváló minőségű műanyag karosszéria-alkatrészek gyártását kínálja. Amíg szeretné testreszabni/fejleszteni műanyag karosszériaelemek fröccsöntő termékeit, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag testrészek fröccsöntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.