itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Motorkerékpár műanyag alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
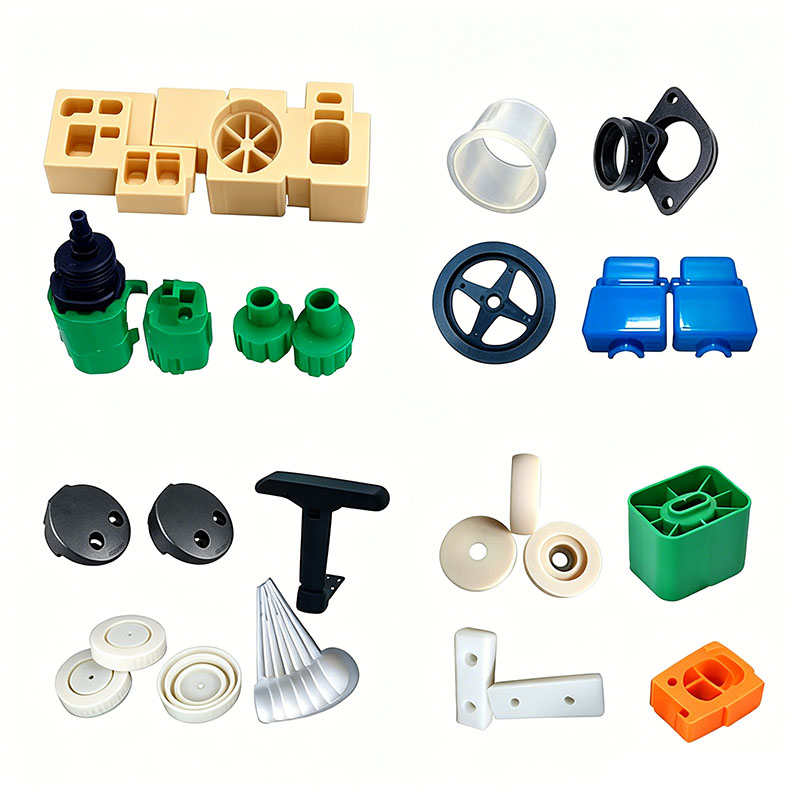
Motorkerékpár műanyag alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testre szabhatja a motorkerékpárok műanyag alkatrészeinek öntését. Professzionális, testreszabott motorkerékpár-alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális motorkerékpár-alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A motorkerékpár műanyag alkatrészek öntésének testreszabása során gyárunk egyablakos szolgáltatást tud nyújtani. A motorkerékpár műanyag alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási képességekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott motorkerékpár-alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Motorkerékpár műanyag alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket tudunk készíteni, ami főként fröccsöntő formákon keresztül történik.
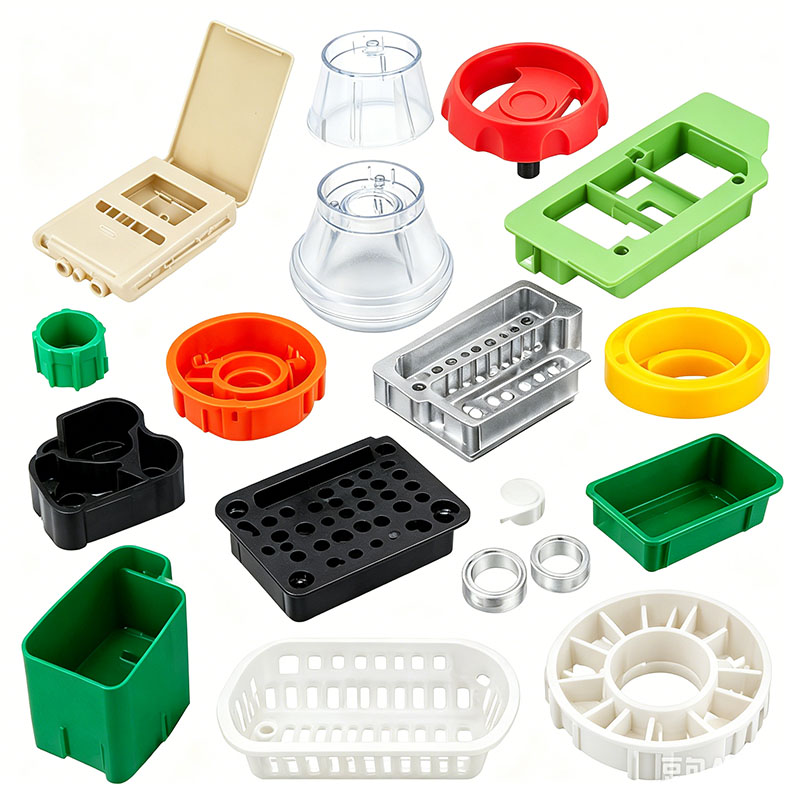
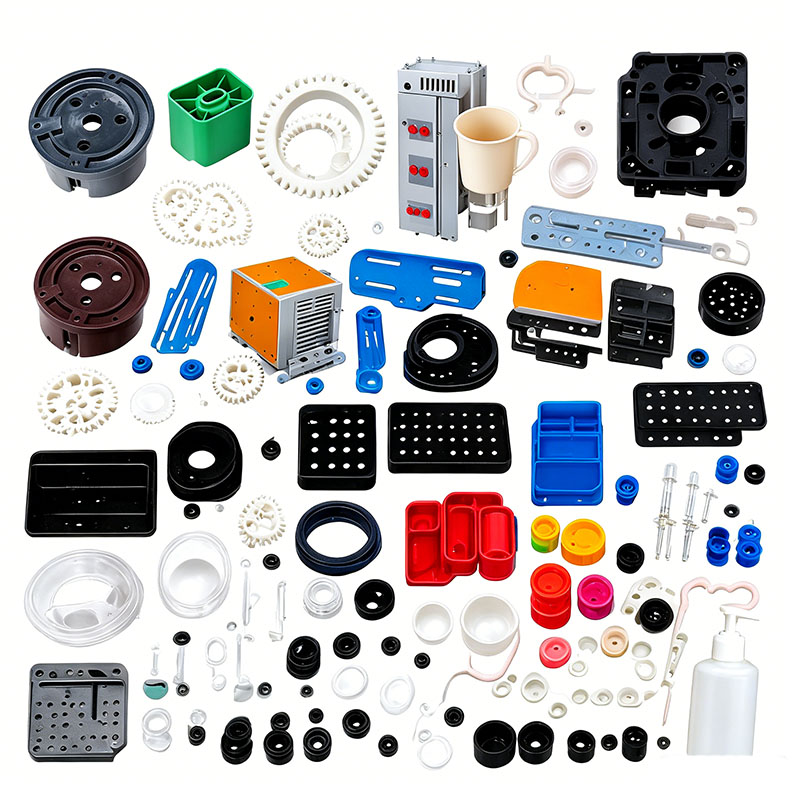
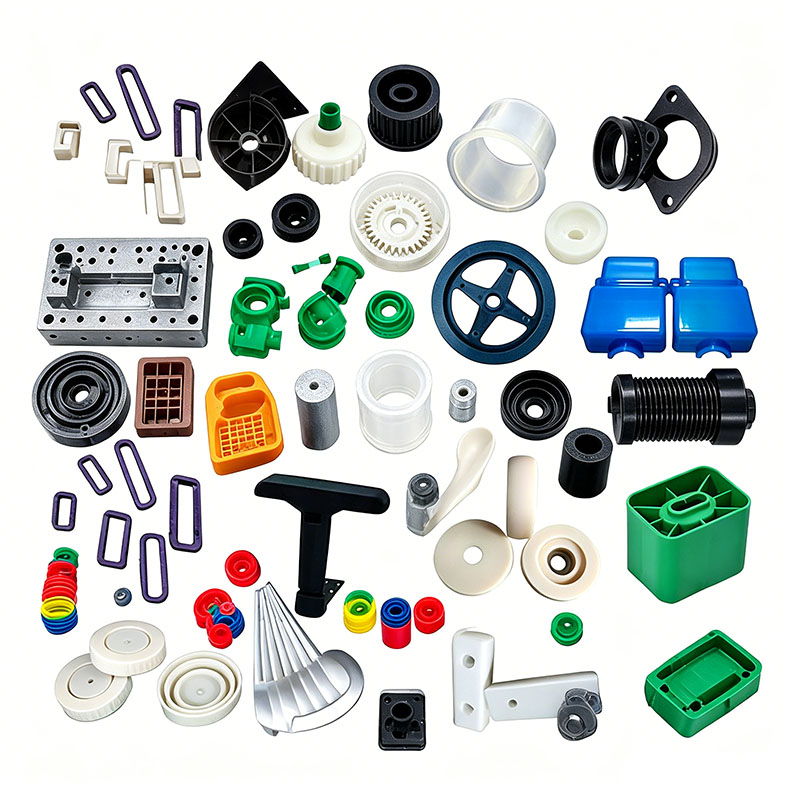
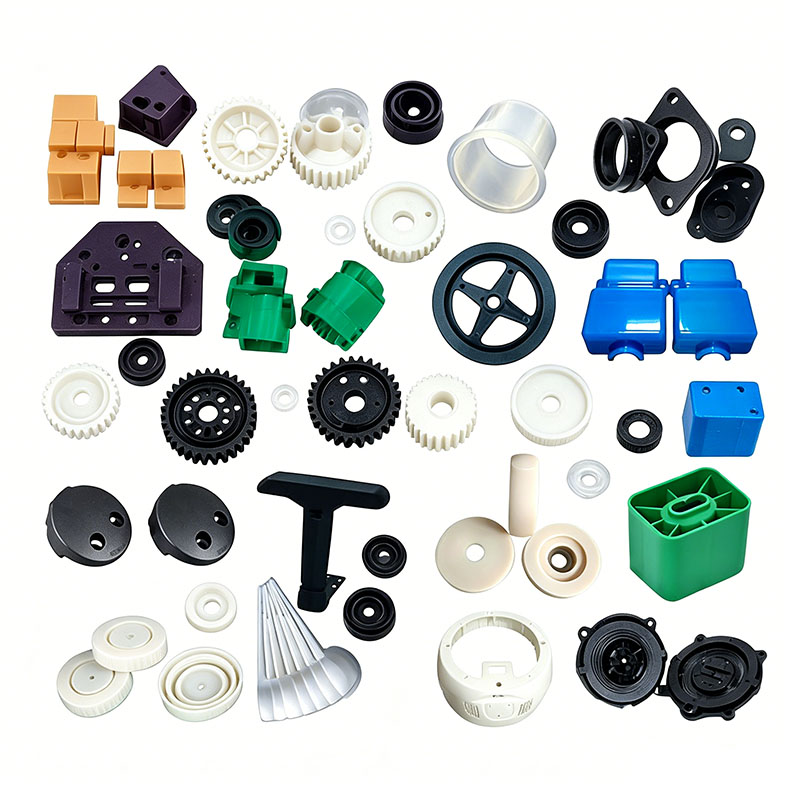
A motorkerékpár műanyag alkatrészei – beleértve a karosszériát, az első burkolatot, az oldalsó paneleket, a hátsó burkolatot, a sárvédőket, a műszerházat, a lábtérvédőket, az akkumulátordobozt, a sisakbetét konzolokat és a kormányburkolatokat – két fő kategóriába sorolhatók: esztétikus karosszéria és teherhordó szerkezeti részek. Ezeknek az alkatrészeknek hosszú távon ellenállniuk kell a nagy sebességű szélellenállásnak, a kültéri expozíciónak (nap és eső), a jármű vibrációjának, a kőütéseknek és a szélsőséges hőmérséklet-ingadozásoknak. Bizonyos teherhordó alkatrészeknek meg kell felelniük az ütésállóság, az olajkorrózióállóság és az UV-öregedésállóság speciális követelményeinek is; következésképpen az általános fröccsöntés-szabályozási szabványok lényegesen magasabbak, mint az elektromos robogó műanyagokra vonatkozó szabványok. A teljes fröccsöntési folyamat öt fő szakaszból áll: nyersanyag előkezelés, öntőforma összeszerelés és hibakeresés, fröccsöntési ciklus, utófeldolgozás/alakítás és többlépcsős megbízhatósági vizsgálat.
I. Nyersanyag raktározás és előkezelés
A kitett motorkerékpár-karosszéria főbb anyagai közé tartozik az ASA és az időjárásálló ABS+PC ötvözetek; az akkumulátordobozok és a teherhordó lábtér-szerkezetek módosított PP-t vagy PA6-ot használnak, 30% üvegszállal megerősítve; és az átlátszó műszerburkolatok nagy hatású PC-t használnak. Minden beérkező nyersanyaghoz csatolni kell a RoHS megfelelőséget, az időjárásállóságot és a kémiai korrózióállóságot igazoló vizsgálati jelentéseket. Az esztétikus alkatrészek kizárólag szűz gyantából készülnek, legfeljebb 10%-os újracsiszolt (sprue/runner) tartalommal; Szigorúan tilos újraköszörült anyagok használata teherhordó alkatrészekhez – például keretcsatlakozókhoz és szerkezeti konzolokhoz – az ütési szilárdság csökkenésének elkerülése érdekében.
A színezéshez az időjárásnak ellenálló mesterkeverékeket UV-álló adalékokkal és alacsony migrációjú, olajálló formaleválasztó szerekkel együtt alkalmazzák. A keveréket függőleges keverőben alacsony fordulatszámon 8–12 percig keverik, a forgási sebességet gondosan szabályozva, hogy a súrlódási hő ne okozzon pigment agglomerációt vagy polimer lebomlását. Az üvegszál erősítésű nylont külön keverik össze, hogy minimalizálják a szálak törését, ami egyébként veszélyeztetné a termék merevségét.
A szárítás és a párátlanítás kritikus folyamatok a felületi hibák kivédésében: az ASA és ABS+PC karosszériaelemek 85°C-on 4 órán át forró levegőn szárítanak, míg az átlátszó PC alkatrészeket 6 órán át 110°C-on szárítják párátlanító szárítóval, így biztosítva, hogy a nedvességtartalom 0,02% alatt maradjon. Az elégtelen száradás olyan hibákhoz vezethet, mint például ezüstcsíkok és légbuborékok, valamint a festési folyamat után nagymértékű festékleválás (pattogtatás). A PA6+GF30 nejlon rendkívül higroszkópos, és 110°C-on, 4–5 órán keresztül párátlanító szárítást igényel; szárítás után az alapanyagot zárt rendszerben kell szállítani, hogy megakadályozzuk a nedvesség visszaszívását. A módosított PP rendkívül alacsony vízfelvételű; 60°C-on egy órán keresztül nedves környezetben történő szárítás elegendő a felületi nedvesség eltávolításához. A nagyüzemek központi anyagadagoló rendszereket alkalmaznak, hogy teljesen elszigeteljék a nyersanyagokat a portól és az olajszennyeződéstől.
II. Nagyméretű karosszériaelem-formák felszerelése és előmelegítése/üzembe helyezése
A motorkerékpárok burkolatai és hátsó burkolatai nagy felületű, vékony falú műanyag alkatrészek, amelyeket jellemzően nagy, együregű formák felhasználásával állítanak elő, célzott formaacél erősítéssel, hűtő-, szellőző- és kilökőrendszerekkel. A látható felületek üregei S136 tükörfényezésű rozsdamentes acélt használnak, amelyet úgy políroztak, hogy ne legyenek lyukak és karcok, hogy megfeleljen a festési és bevonatolási követelményeknek; Az üvegszállal megerősített nylon szerkezeti formák nitridált üregekkel rendelkeznek, hogy ellenálljanak a kemény üvegszálak hosszú távú eróziójának és kopásának, ezáltal meghosszabbítva a szerszám élettartamát.
A falvastagság egyenetlen eloszlásának kiküszöbölése érdekében a spirális hűtőmagokat vastag falú bordákba és rögzítőhüvelyekbe szerelik be, míg a fő héjtest konform hűtőcsatornákat alkalmaz a hűtési sebesség kiegyensúlyozására, valamint a zsugorodás és a vetemedés mérséklésére a nagy felületű házakban. Folyamatos, finom szellőzőnyílások (0,015 mm mélyek) vannak megmunkálva az elválasztó vonalakon, a sarkokban és a hegesztési vonalak helyein, hogy gyorsan eltávolítsák a beszorult levegőt a nagy sebességű töltés során, megakadályozva a perzselést vagy a szélek elfeketedését. A hosszú, karcsú alkatrészek, például a sárvédők és az oldalsó panelek több készlettel vannak felszerelve kiegyensúlyozott kilökőcsapokkal és -blokkokkal, amelyek megakadályozzák az egyenetlen kilökési erők által okozott elhajlást, feszültségfehérítést vagy repedést.
A formát egy nagy tonnás (650T–1200T) fröccsöntő gépre emelik felső daru segítségével, és a szorítólemezeket egyenletesen meghúzzák, hogy megakadályozzák a lemez deformálódását és felvillanását a nagynyomású injektálás során. A hűtővíz és a formahőmérséklet-szabályozó vezetékek csatlakoztatva vannak, majd nyomáspróba következik a szivárgás ellenőrzésére és egy 30 perces forma előmelegítési fázis. A formahőmérsékletet 55–65 °C-on tartják az ASA kozmetikai alkatrészeinél, 80–90 °C-on a PC-alkatrészeknél és 80 °C-on az üvegszál-erősítésű nejlon alkatrészeknél. Az alacsony nyomású penészvédelem előre be van állítva; a forma automatikusan kinyílik, ha visszamaradt futószalagokat vagy idegen tárgyakat észlel a válófelületen, megakadályozva az üreg károsodását a nagy formák szorítóereje miatt.
III. Szabványos fröccsöntési ciklus folyamat
A teljes fröccsöntési ciklus hat lépésből áll: szerszámbefogás, fokozatos injektálás, kétlépcsős tartónyomás, állandó hőmérsékletű hűtés, formanyitás és kilökődés, valamint automatikus alkatrészeltávolítás robotkarral. A folyamat lényege az alacsony nyírású töltésre összpontosít a belső feszültség minimalizálása és a kültéri repedésállóság fokozása érdekében.
A szerszámbefogás négy fokozatú sebességszabályozást foglal magában: lassú zárás, gyors előrehaladás, alacsony nyomás elleni védelem és nagynyomású reteszelés. A nagy felületű karosszériapanelek jelentős formanyitó erőket hoznak létre az injektálás során; A nagynyomású szorítás szoros illeszkedést biztosít az elválasztó felületnél, megakadályozva a folyamatos villogást.
Pontos zónás hőmérséklet-szabályozást alkalmaznak a hengeren: 170-200°C az ASA házaknál, 190-260°C az ABS+PC-nél és 230-260°C a PA6+GF30 nylonnál. A hőmérsékleti határértékek szigorú betartása szükséges; a túlzott hő hatására az anyag lebomlik (sárgul), csökken a szívósság és az olajállóság. A befecskendezés többlépcsős, változtatható sebességű töltést alkalmaz: a vékonyfalú lakóterületeknél közepes és nagy sebességeket alkalmaznak, hogy megakadályozzák az olvadék idő előtti lehűlését, ami anyaghiányhoz vagy rövid lövésekhez vezethet; Az alacsony sebességű befecskendezést oszlopok és vastag falú alapok rögzítésére használják a molekuláris nyírófeszültség csökkentése érdekében, ezáltal minimalizálva a repedési problémákat a későbbi festés vagy hőciklus során. A befecskendezési nyomás 90 és 130 bar között van; a túlzott nyomás erős villanást és a belső feszültség megugrását okozza, míg az elégtelen nyomás kiemelkedő hegesztési vonalakat és jelentősen csökkent ütésállóságot eredményez.
Miután az üreg megtelt, a folyamat kétlépcsős tartónyomásra vált, hogy kompenzálja a hűtés során bekövetkező plasztikus zsugorodást. A tartási idő 15-22 másodperc vastag falú akkumulátortok esetén, és 6-10 másodperc vékony falú panelek esetén, így kiküszöbölhető a felületi süllyedés nyomai. A tartási fázis során a csavar egyidejűleg előkészíti az anyagot a következő ciklushoz, ezáltal lerövidíti a formázási időt.
A hűtési idő a falvastagság 1 mm-ére vonatkoztatva 3-5 másodpercet követ; a szabványos 2 mm-es panelek körülbelül 10 másodperces hűtést igényelnek. A hűtővíz folyamatos keringtetése eltávolítja a hőt és stabilizálja a forma hőmérsékletét, megakadályozva a torzulást vagy az összeszerelési eltolódást, amelyet a ház egyik oldalán az egyenetlen hűtés okoz. Lehűlés után a forma háromlépcsős lassítási eljárással kinyílik, és a kilökő mechanizmus finoman elengedi a műanyag részt. Egy szervohajtású robotkar megragadja a házat, hogy automatikusan levágja a kapuhulladékot, és a késztermék átkerül a szerelősorra; A látható felületekkel való kézi érintkezés szigorúan tilos a folyamat során, hogy az ujjlenyomatok vagy olajok ne rontsák a festék tapadását.
IV. Formázás utáni feldolgozás, izzítás és felületkezelés
A frissen lebontott alkatrészeken gyakran láthatók a kapunyomok és az elválasztó vonalak sorja, míg a karcsú sárvédők hajlamosak enyhe deformálódásra, ami szabványos utófeldolgozást tesz szükségessé.
Kapu- és sorjavágás: Hidraulikus ollókat használnak a nagy hidegfutós kapuk zökkenőmentes eltávolítására, míg a melegcsatornás kapuk kisebb kiemelkedéseit kézzel precíziósan köszörülik. Pneumatikus finomcsiszoló fejekkel és finom csiszolópapírral enyhén polírozzák az elválasztó vonalakat és a sarkokat a mikrovillanás eltávolítása érdekében; a por lefújása után a ház felülete sima és éles szélektől mentes. Gyémánt csiszolófejek segítségével távolítják el a sorját a nagy keménységű üvegszállal megerősített nylon tartókonzolokról.
Lágyítás a feszültség enyhítésére: Minden festést vagy bevonatot igénylő alkatrészt izzítani kell. Az ASA és ABS házakat állandó 60°C-on 2 órán át, míg az ABS+PC ötvözetből készült részeket 70°C-on 3 órán át sütik. A lassú, természetes hűtés biztosítja a belső formázási feszültségek teljes kiküszöbölését, megelőzve a magas hőmérsékletű sütés vagy a kültéri hőmérséklet-ingadozás okozta repedéseket.
Termikus alakkorrekció: Az elvetemült sárvédők és oldalvédők fémrögzítéssel vannak rögzítve az alacsony hőmérsékletű formázáshoz; lehűlés után kioldódnak a vetemedés korrigálása és az egyenletes összeszerelési hézagok biztosítása érdekében a járműben.
Felületi előkezelés: A festésre szánt alkatrészek elektrosztatikus por eltávolításon és zsírtalanításon mennek keresztül, hogy eltávolítsák a penészleválasztó anyagokat és a felületi port, ezáltal javítva a festék tapadását. Az átlátszó PC műszerburkolatok UV-sugárzással keményedő kezelést kapnak a kopásállóság javítása és a kőforgácsok elleni védelem érdekében. A kis funkcionális alkatrészeknél csak a sorja eltávolítása szükséges a minőségellenőrzés megkezdése előtt.
V. Többlépcsős minőségellenőrzés és késztermék tárolás
Mivel a motorkerékpár műanyag részei kritikusak mind az esztétikai, mind a biztonság szempontjából, háromszintű ellenőrzési rendszert vezetnek be: első cikk szerinti ellenőrzés, 30 percenkénti járőrvizsgálatok és a késztermékek átfogó ellenőrzése. Az öntőforma cseréjét, az anyagcserét vagy a folyamatbeállításokat követően az első tíz fröccsöntött alkatrészt "első cikk szerinti" mintának jelölik; A minőségellenőrök féknyergeket használnak a rögzítési lyukak és a bepattintható méretek mérésére, valamint szemrevételezéssel olyan hibákat keresnek, mint az ezüstcsíkok, légbuborékok, égési nyomok, süllyedésnyomok és hegesztési vonalak. A mintadarabokat 1,8 méteres ejtési ütési tesztnek vetik alá, és a tömeggyártás csak akkor folytatódik, ha a házak nem mutatnak repedést vagy törést.
A tömeggyártás során a folyamat közbeni ellenőrzések a ház elhajlásának, villogásának és színeltéréseinek figyelésére összpontosítanak; a kritikus szerelvényméreteket kétóránként újramérik a folyamat stabilitásának nyomon követése érdekében. Az üvegszál erősítésű szerkezeti elemek esetében az ellenőrzések kifejezetten a hibákra irányulnak, mint például a szabaddá vált szálakra és a belső repedésekre. A késztermékek minden élét és sarkát tapintással ellenőrizni kell, hogy biztosítsák az éles sorja hiányát; a mintákat UV időjárási hatásnak, olajbemerítésnek és magas/alacsony hőmérsékletű kerékpározási teszteknek vetik alá, hogy szimulálják az igényes kültéri lovaglási körülményeket. A hibás műanyag alkatrészeket elkülönítjük és külön köszörüljük le; átdolgozása vagy megfelelő termékekkel való keverése szigorúan tilos.
A megfelelő karosszériapaneleket egyenként EPE habba csomagolják, és lezárt, fényálló kartondobozokban tárolják, hogy megakadályozzák az ASA és ABS anyagok idő előtti sárgulását vagy lebomlását a hosszan tartó fényhatás miatt. Ezzel egyidejűleg nyilvántartást vezetnek a nyersanyagtételekről, a formázógépekről és a folyamatparaméterekről, hogy átfogó gyártási nyomon követési naplót hozzon létre.
Motorkerékpár műanyag alkatrészek fröccsöntő gyártója vagyunk, kiváló minőségű motorkerékpár műanyag alkatrészek öntvénygyártást biztosítva. Amíg szeretné testreszabni/fejleszteni motorkerékpár műanyag alkatrészek fröccsöntő termékeit, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Motorkerékpár műanyag alkatrészek fröccsöntő, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.