itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Fröccsöntött műanyag alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
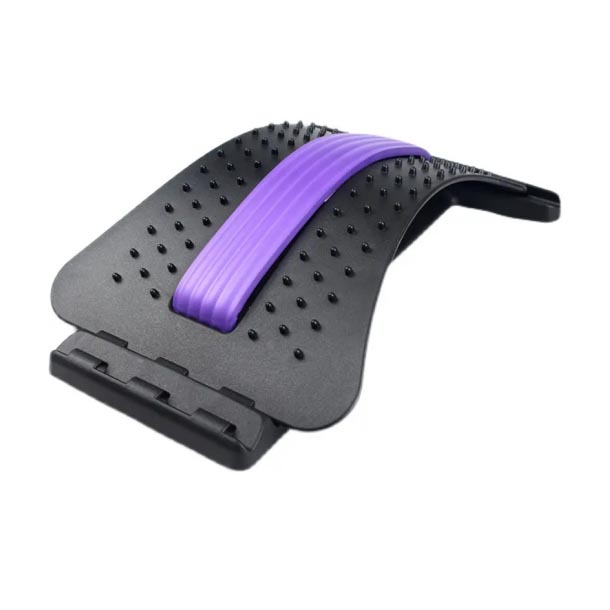
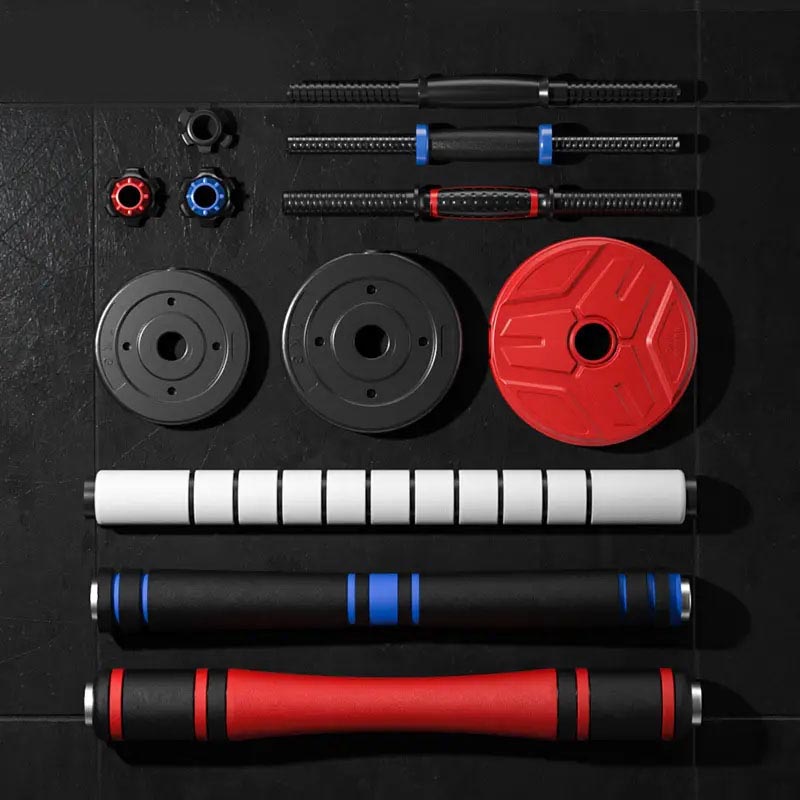
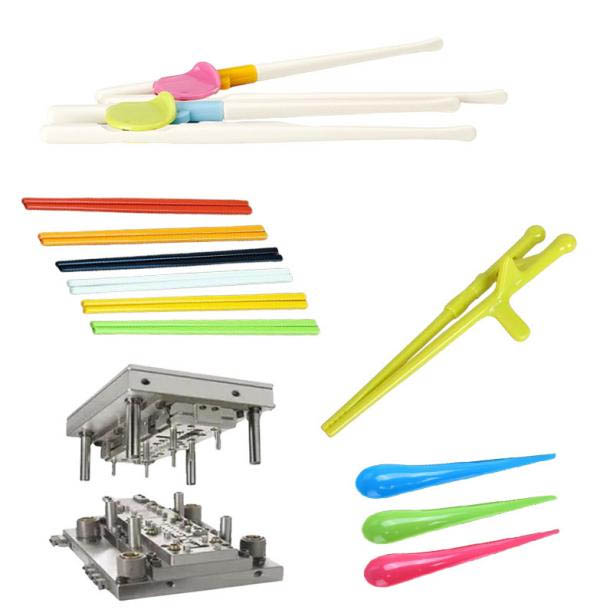
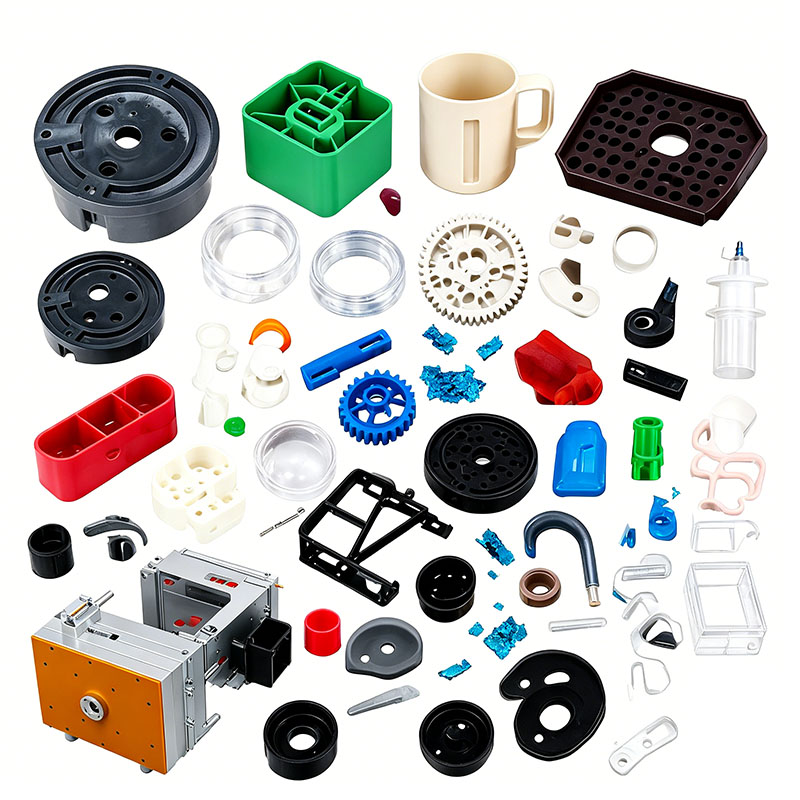
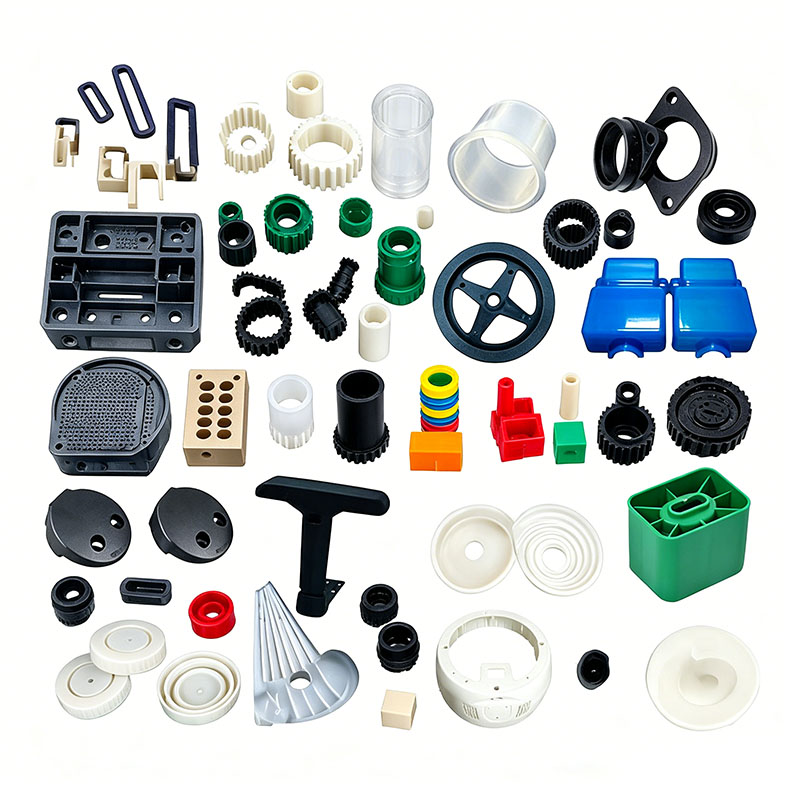
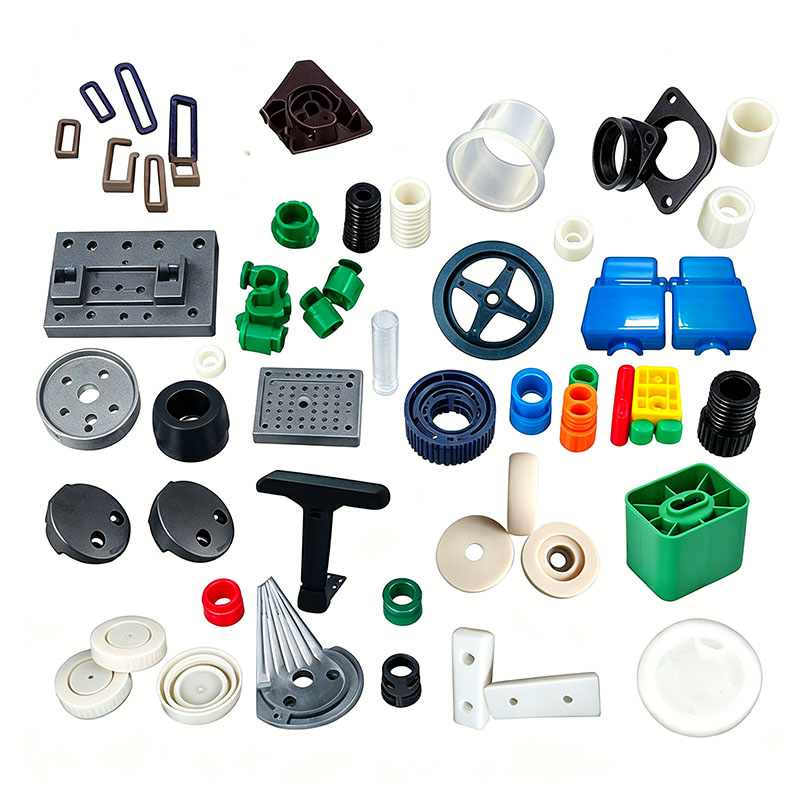
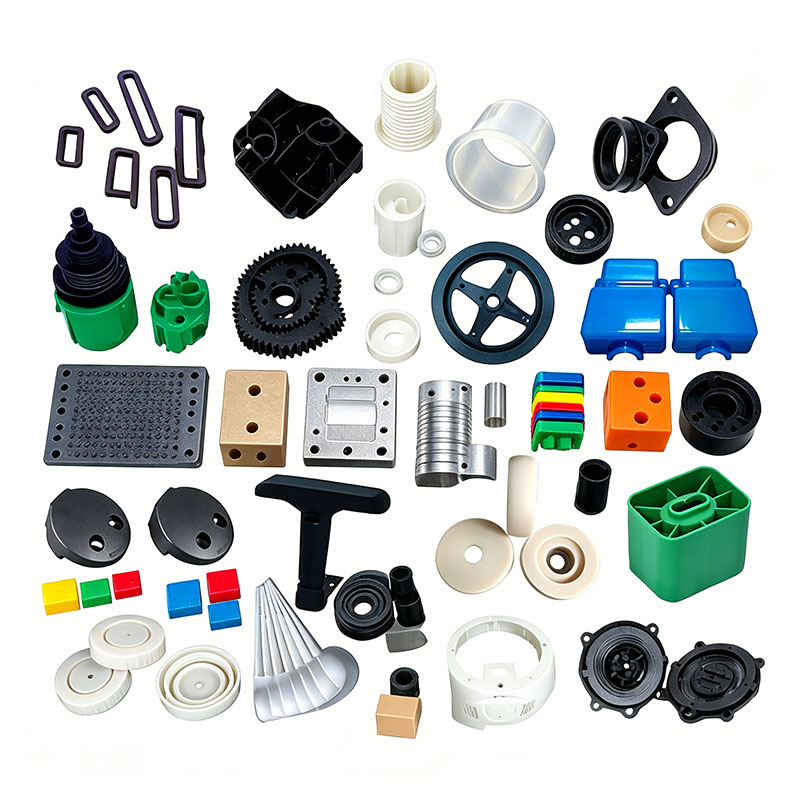
Fröccsöntött műanyag alkatrészek fröccsöntése
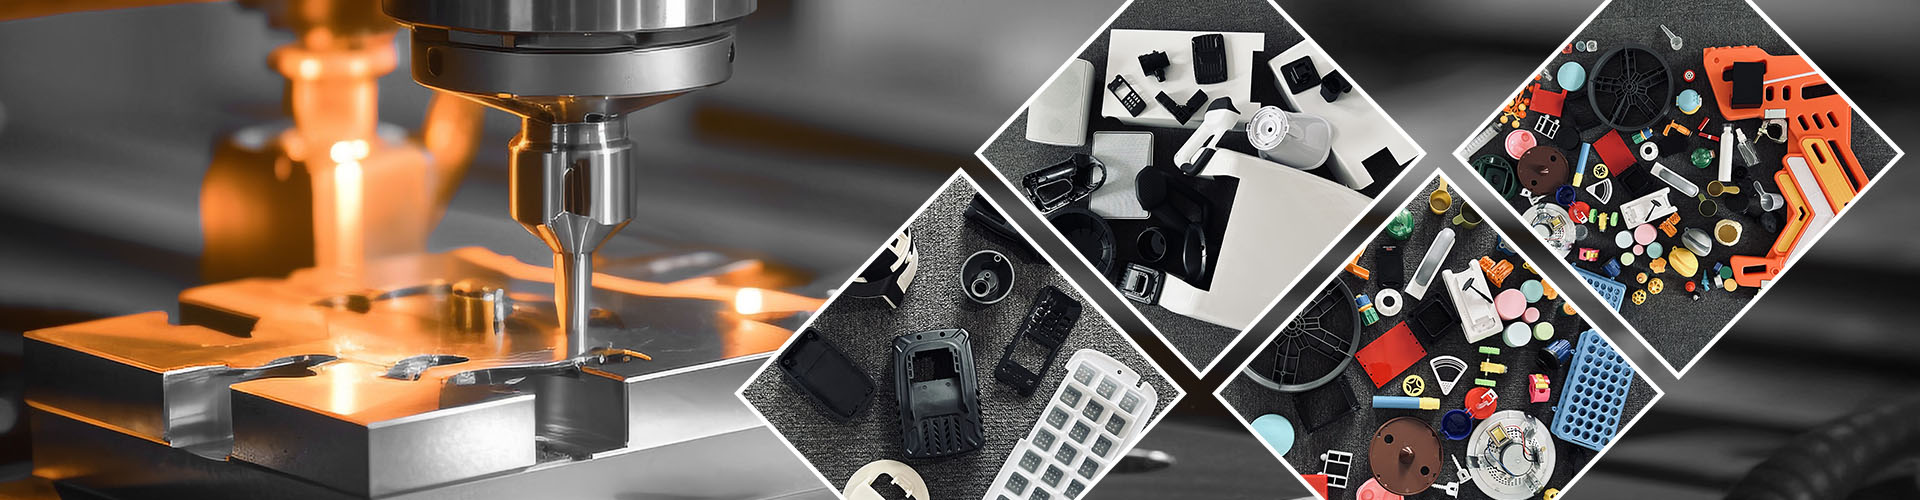
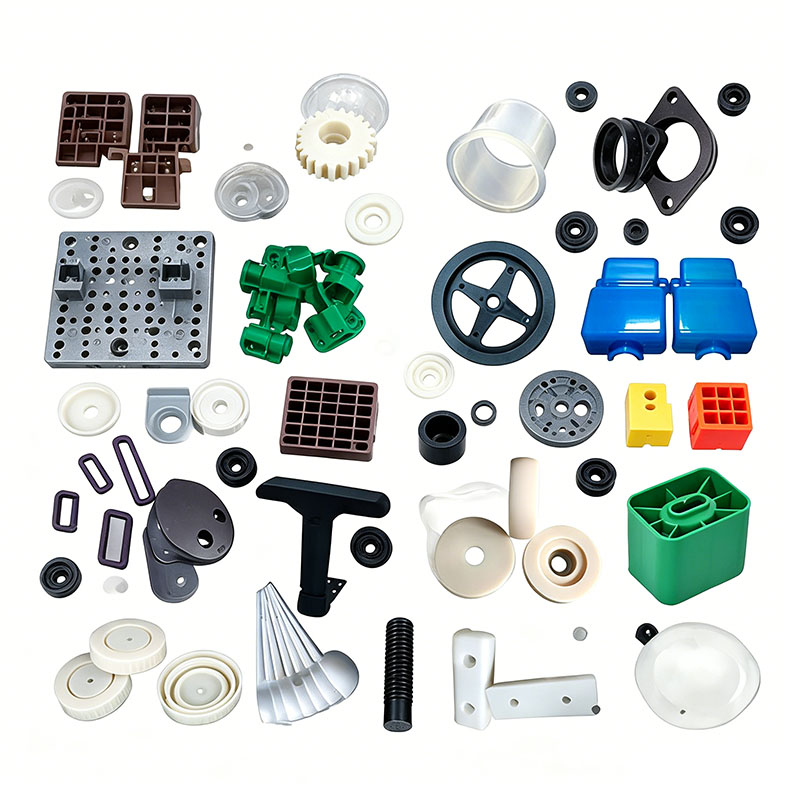
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a fröccsöntött műanyag alkatrészek fröccsöntését. Professzionális, testreszabott fröccsöntött műanyag alkatrészek fröccsöntési szolgáltatásokat nyújtunk, és professzionális fröccsöntött műanyag alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A fröccsöntött műanyag alkatrészek öntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Fröccsöntött műanyag alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási képességekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott fröccsöntött műanyag alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. For injection molded plastic parts moulding products, we can make corresponding plastic parts, which is mainly done through injection molds.
Szabványos eljárás a teljes műanyag alkatrészek fröccsöntéséhez (átfogó változat)
A teljes folyamat hét fő szakaszból áll: gyártás előtti előkészítés, nyersanyag előkezelés, öntőforma beépítése és üzembe helyezése, tömeggyártás (injektálási ciklus), utófeldolgozás/kivágás, minőségellenőrzés és raktározás. Műanyag termékek széles skálájára alkalmazható, beleértve a háztartási gépeket, elektromos járműveket, motorkerékpárokat, tárolóedényeket és kis precíziós alkatrészeket.
I. Gyártás előtti előkészítés
Rajz és folyamat megerősítése
Ellenőrizze a termék 3D-s rajzait, a falvastagságot, az összeszerelési tűréseket és az esztétikai követelményeket; állítsa be a szabványos folyamatlapot, beleértve a nyersanyag minőségét, a színkódot, az újraőrlési arányt, a formák hőmérsékletét, az olvadási hőmérsékletet és a hűtési időt.
Berendezés- és formaellenőrzés
Ensure the injection molding machine tonnage matches the mold size; inspect the hydraulic system, heating bands, cooling water circuits, robotic arms, and temperature control units; check the mold for rust, clogged air vents, or stuck ejector pins; és távolítsa el a törmeléket az elváló felületről.
Szerszámok és segédanyagok előkészítése
Készítsen vágószerszámokat, csiszolószerszámokat, formázófúrókat, szárítógaratokat, mesterkeveréket, speciális formaleválasztó szereket, EPE habot, csomagoló raklapokat és ellenőrző féknyergeket.
II. Nyersanyag előkezelés
Anyagkeverés
Töltsön be szűz gyantát, mesterkeveréket és funkcionális adalékanyagokat (UV stabilizátorok, égésgátlók, antisztatikus szerek) a megadott arányoknak megfelelően; if recycling is required, add clean regrind material at the prescribed proportion. Keverje alacsony fordulatszámú keverővel 5-12 percig, hogy biztosítsa a színezékek és töltőanyagok egyenletes eloszlását, megelőzve az olyan hibákat, mint a csíkok vagy fehér foltok.
Szárítás és párátlanítás (kritikus lépés)
A higroszkópos műanyagokat – például a PC-t, az ABS-t, az ABS+PC-t és a nejlont – meg kell szárítani, hogy megszüntesse az olyan hibákat, mint az ezüstcsíkok, buborékok és a festékréteg leválása; A PP, PE és TPO csak rövid ideig igényel szárítást magas páratartalmú környezetben.
Száradás után zárja le az anyagtartályt, és helyezze át a fröccsöntőgép légmentesen záródó tartályába, hogy megakadályozza a nedvesség újbóli felszívódását.
Hordótisztítás
Anyagok vagy színek közötti váltáskor öblítse ki a visszamaradt anyagot a hordóból tisztítószerrel, hogy megakadályozza az anyag szennyeződését, leválását, színkonzisztenciáját vagy a teljesítmény romlását. III. Forma beszerelés, előmelegítés és hibakeresés
Emelés és rögzítés
Emelje fel a formát egy felső daru segítségével, és helyezze a fröccsöntő gép lapjaihoz; egyenletesen húzza meg a szorítólemezeket; csatlakoztassa a hűtővíz és a forma hőmérséklet-szabályozó vezetékeit; és folyasson vizet, hogy ellenőrizze a szivárgást.
Forma előmelegítés
Aktiválja a formahőmérséklet-szabályozót, és állítsa be a hőmérsékletet a folyamat specifikációi szerint; állandó hőmérsékletet tartson fenn 20-30 percig az egyenletes és stabil üreghőmérséklet biztosítása érdekében.
Berendezések fűtése
Fokozatosan melegítse fel a hordót és a fúvókát; a standard formázási hőmérséklet elérése után tartsa fenn 10-20 percig, hogy biztosítsa a nyersanyag teljes megolvadását.
Próbaformázás és paraméterbeállítás
Hajtson végre kézi léglövést a hideg anyag öblítéséhez; kísérleti lövéseket végezzen alacsony sebességgel és alacsony nyomáson, fokozatosan állítva be a befecskendezési sebességet, a befecskendezési nyomást, a tartási nyomást és a hűtési időt; készítsen 5–10 egymást követő mintafelvételt, és ellenőrizze, hogy vannak-e rövid felvételek, vaku, süllyedésnyomok, vetemedés és hegesztési vonalak; iteratív módon optimalizálja a folyamatot, amíg a minták megfelelnek a minőségi szabványoknak.
Első cikk megerősítése
Küldje be az első cikket a minőségellenőrzéshez a méretek, megjelenés és szilárdság mérése céljából; a tömeggyártást csak az aláírás megerősítése után lehet megkezdeni.
IV. Automatizált fröccsöntő tömeggyártási ciklus (szabványos egyforma lépések)
A következő műveletek megismétlődnek minden egyes formázási ciklusban:
Formazárás: Lassú zárás → gyors előrehaladás → alacsony nyomású védelem → nagynyomású reteszelés (az idegen tárgyak által okozott penészkárosodás elkerülése érdekében).
Anyagfelhalmozódás/előplasztikálás: A csavar forog és visszahúzódik, megolvad és felhalmozódik a nyersanyag a hordó elején.
Befecskendezés és töltés: A csavar előrehalad, kényszerítve az olvadt műanyagot a csatornákon és a kapukon keresztül, hogy kitöltse az üreget; többfokozatú fordulatszám-szabályozást alkalmaznak (a kapunál lassú, középen gyors, a végén lassítva a légtelenítés megkönnyítése érdekében).
Szakaszos tartási nyomás: Az első fokozatú tartás kitölti az üreget; A második fokozatú alacsony nyomású tartás kompenzálja a zsugorodást, amikor a műanyag lehűl, és megszünteti a süllyedés nyomait.
Hűtés és megszilárdulás: A forma folyamatos vízhűtése lehetővé teszi a műanyag rész megszilárdulását az üregben; A hűtési időt szabályozzák, hogy megakadályozzák a deformációt a formázás után.
Formanyitás: Lassú nyitás háromfokozatú lassítással, hogy megakadályozza a műanyag rész húzását vagy deformálódását.
Ejection: Staged low-speed ejection with uniform multi-point pushing to prevent stress marks ("white spots"), puncture, or product bending. Alkatrészeltávolítás: A robotkarok automatikusan felszedik a műanyag részeket, és ezzel egyidejűleg elkülönítik a kapu/futó hulladékot, és a hulladékot egy granuláló edénybe küldik; for setups without robotic arms, manual removal is performed with care to avoid scratching cosmetic surfaces.
V. Formázás utáni feldolgozás és vágás
Kapu és futómű eltávolítása
A csapos kapuk és a tengeralattjáró kapuk lehetővé teszik az automatikus elválasztást; a nagyméretű kapukat hidraulikus ollóval síkba vágják.
Precíziós sorjázás
Az elválási vonalaknál, bordáknál és bepattanó illesztéseknél a finom felvillanást pneumatikus csiszolóval, csiszolópapírral vagy vibrációs felületkezeléssel tételesen távolítják el, így biztosítva a sima, éles pontoktól mentes éleket.
Termikus átformálás/korrekció
A PP-t és a hosszú, vékony falú, vetemedésre hajlamos alkatrészeket hozzáillő fémrögzítőkbe helyezik, hogy lehűljenek és alacsony hőmérsékleten álljanak, javítva a síkságot és az összeszerelési hézagokat.
Izzítás a feszültség enyhítésére (szórt/festett részekhez szükséges)
Az ABS, PC vagy ABS+PC keverékekből készült kozmetikai alkatrészeket állandó 60-70°C-on 1-3 órán keresztül sütik; a lassú hűtés felszabadítja a belső feszültséget, megakadályozva a későbbi festékrepedést vagy a hőciklus miatti szerkezeti meghibásodást.
Felületi kikészítés
Az esztétikai fejlesztést igénylő termékek olyan folyamatokon mennek keresztül, mint az elektrosztatikus por/olaj eltávolítás, szórással festés, UV-kezelés, szitanyomás vagy ráöntés; az élelmiszerekkel érintkezésbe kerülő alkatrészekhez vagy a gyerekekhez csak környezetbarát vízbázisú festékeket használjon.
VI. Többlépcsős minőség-ellenőrzési folyamat
Járőrellenőrzés: 30 percenként mintákat vesznek a szemrevételezéshez és a kritikus szerelvényméretek féknyeregméréséhez.
Funkcionális helyszíni ellenőrzések
Teherhordó alkatrészek ejtési tesztjei; Merítési tesztek légmentesen záródó alkatrészekhez; lángálló alkatrészek tűzállósági vizsgálata; kültéri alkatrészek magas/alacsony hőmérsékletű kerékpározási tesztjei; dugattyús súrlódási tesztek kopásálló alkatrészekhez.
A késztermék teljes körű ellenőrzése
Screening for defects such as silver streaks, bubbles, burn marks, color variations, warping, burrs, micro-cracks, or stiff snap-fit engagement; a hibás alkatrészeket elkülönítik és granulálják, az elutasított teherhordó vagy biztonsági szempontból kritikus részeket szigorúan tilos újrafelhasználni a funkcionális alkatrészek gyártásában.
VII. Válogatás, csomagolás és raktározás
Sorting and Classification: Qualified products, reworkable items, and scrap parts are stored separately and clearly labeled. Védőcsomagolás: EPE habbal válassza szét a látható részeket, és zárja le fényálló műanyag zacskókba, hogy elkerülje a karcolásokat és a fény által okozott sárgulást.
Raktározási nyilvántartások: A nyersanyagtételek, a gépazonosítók és a gyártási dátumok címkézése; minőségi nyomon követhetőségi naplót hoz létre; és az anyagokat száraz, fénytől védett raktárban tárolja.
A gyártás lezárási eljárásai
Leállítás előtt ürítse ki a gép hengerét, és kapcsolja ki a fűtési és hűtőrendszert; tisztítsa meg a forma elválasztó felületeit, a garatot és a granulátort; permetezze be a formát rozsdagátló olajjal, és vigye át a formatároló területre; és folyamatnyilvántartásokat és termelési jelentéseket szervez.
We are a injection molded plastic parts moulding manufacturer, providing high-quality injection molded plastic parts moulding manufacturing. As long as you want to customize/develop injection molded plastic parts moulding products, you can find us. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Fröccsöntött műanyag alkatrészek fröccsöntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.