itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Elektromos robogó műanyag alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
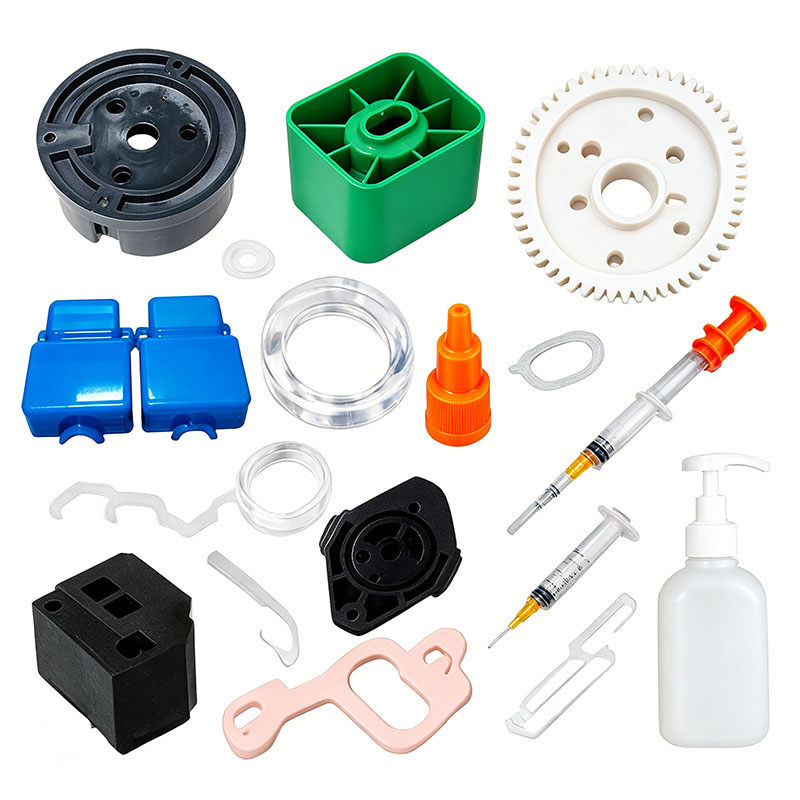
Elektromos robogó műanyag alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és személyre szabhatja az elektromos robogó műanyag alkatrészek öntését. Professzionális, testreszabott elektromos robogó műanyag alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális elektromos robogó műanyag alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. Az elektromos robogó műanyag alkatrészek fröccsöntésének testreszabása során gyárunk egyablakos szolgáltatást tud nyújtani. Az elektromos robogó műanyag alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelése és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott elektromos robogó műanyag alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Elektromos robogó műanyag alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket készíthetünk, amelyet főként fröccsöntő formákon keresztül végeznek.
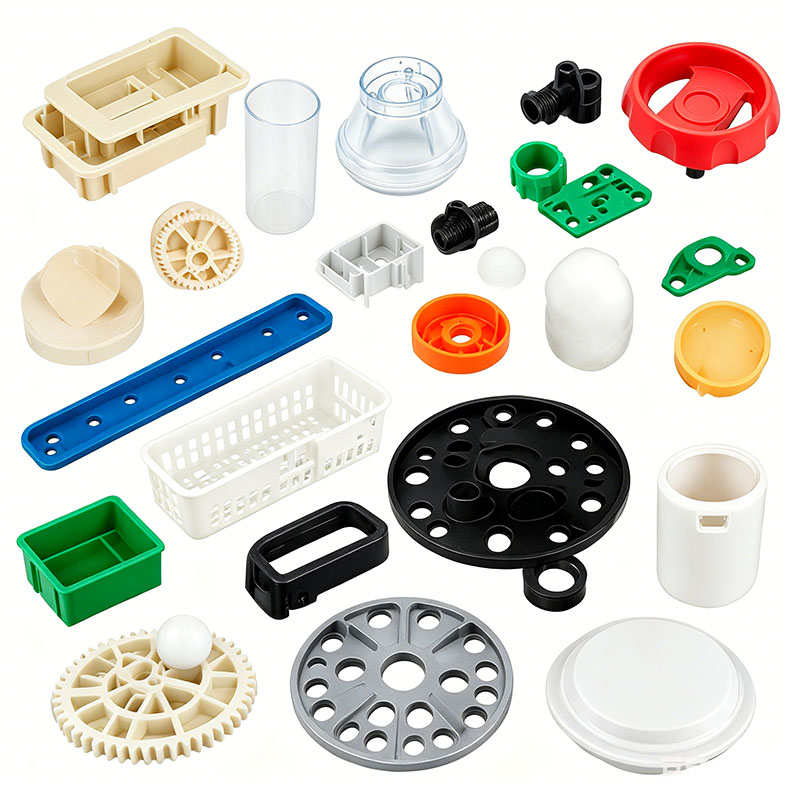
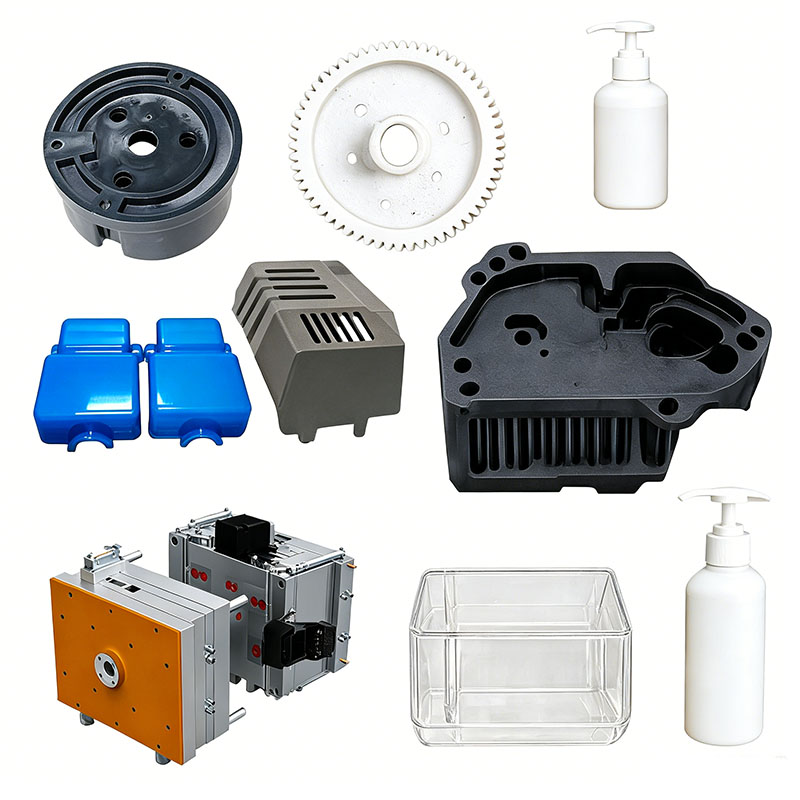
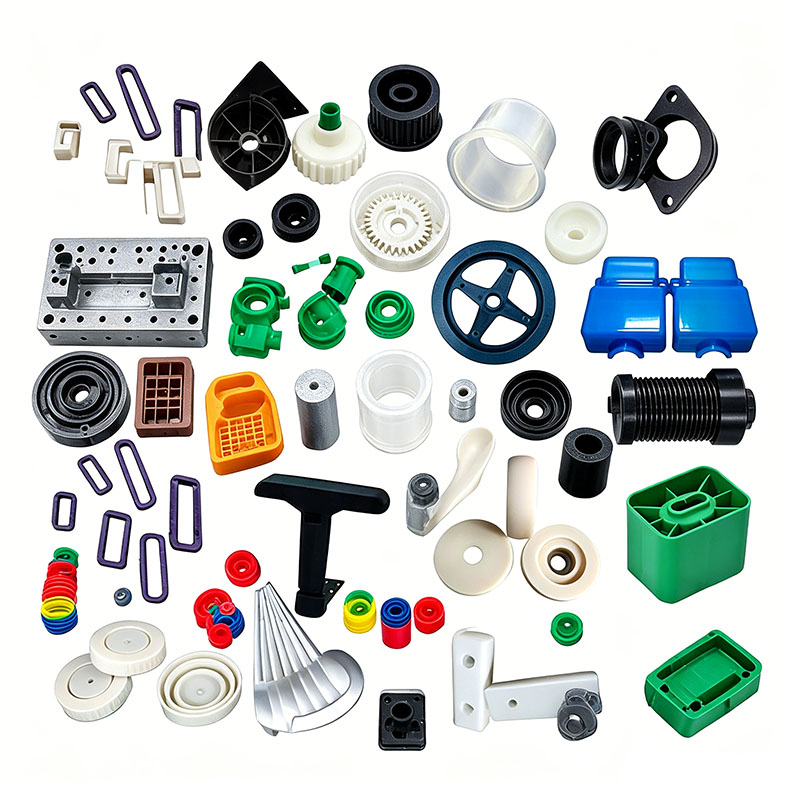
Az elektromos robogók rövid távú ingázási járművekként szolgálnak, alkatrészeik több mint 60%-át fröccsöntéssel gyártják műszaki műanyagokból. Ezek az alkatrészek három fő kategóriába sorolhatók: külső házak (fényszóróburkolatok, fedélzetburkolatok, hátsó sárvédők, műszerházak), szerkezeti teherhordó részek (fedélzeti tartóelemek, összecsukható reteszek, akkumulátorrekesz burkolatok, kormánytartók) és funkcionális kis alkatrészek (fékkarok, kábelköteg-kapcsok, lengéscsillapító-nyílások díszburkolatai, burkolatok). A hagyományos fogyasztási cikkek műanyag alkatrészeitől eltérően a robogó alkatrészeinek ellenállniuk kell a kültéri napfénynek és esőnek, a futás közbeni rezgéseknek és a teherviselő hatásoknak. Bizonyos teherhordó alkatrészeknek meg kell felelniük az ejtésállóság, az alacsony hőmérsékleti tartósság és az öregedésállóság speciális követelményeinek is. Következésképpen a teljes fröccsöntési munkafolyamat – a nyersanyag kiválasztásától, az öntőforma tervezésétől és a szerszámpróbáktól a tömeggyártásig, az utófeldolgozásig és a minőségellenőrzésig – betartja a szigorú eljárási szabványokat, amelyek jelentősen eltérnek a hagyományos fröccsöntéstől. Ez a cikk átfogó bontást nyújt az elektromos robogó műanyag alkatrészeinek fröccsöntésének teljes folyamatáról, a nyersanyagfelvételtől a késztermék kiszállításáig. Hét fő szakaszt fed le: előzetes előkészítés, szerszámozás, fröccsöntő gépek, fröccsöntési eljárások, utófeldolgozás, minőségellenőrzés és raktározás. Több mint 2000 szót ölel fel, referenciaként szolgál a gyári gyártás, a formafejlesztés és a folyamattervezés szakemberei számára.
I. Gyártás előtti szakasz: Nyersanyag kiválasztása és előkezelés (alapozási lépések)
Az elektromos robogó műanyag alkatrészei felhasználási forgatókönyvük alapján általános célú módosított műanyagok és nagy szilárdságú műszaki műanyagok kategóriába sorolhatók. A nyersanyag minősége közvetlenül meghatározza a formázás stabilitását és a termék élettartamát. Ez a szakasz a fröccsöntés kezdeti fázisa, és három fő lépésből áll: nyersanyag kiválasztása, keverés/keverés és szárítás/páramentesítés.
1. Műanyag nyersanyagok osztályozási és kiválasztási kritériumai
1) Esztétikai/dekoratív alkatrészek (műszerházak, karosszéria-díszburkolatok, kormányburkolatok): Az ABS és az ABS+PC ötvözetek a főbb választások. Az ABS jó folyóképességet, magas felületi fényt és könnyű festést vagy galvanizálást kínál, valamint jó alacsony hőmérsékleti szívósságot, így alkalmassá teszi a szabadon lévő külső részekhez. Az ABS+PC ötvözetek fokozott hő- és ütésállóságot kínálnak, ellenállnak a repedésnek vagy deformációnak intenzív napsugárzás hatására, és gyakran használják csúcskategóriás robogók műszerházaként. 2) Teherhordó szerkezeti elemek (akkumulátorrekesz, összecsukható talp, lábtartó, reteszelő mechanizmus): A kiválasztott anyagok közé tartozik a módosított PP, PA6 + 30% üvegszál és PC/ABS keményítőszerekkel. Az üvegszál erősítésű nylon nagy merevséget, kopásállóságot és kiváló teherbíró képességet kínál; az összecsukható zárszerkezet több tízezer nyitási/zárási ciklust képes ellenállni törés nélkül. A módosított PP költséghatékony és ütésálló; nagy akkumulátorházakhoz használják, hogy csökkentsék a jármű össztömegét.
3) Kisméretű kültéri vízálló alkatrészek (töltőcsatlakozó-fedél, kábelköteg-hüvely, sárvédő): A kiválasztott anyagok közé tartozik az időjárásálló PP, TPU és ASA. Az ASA kiváló UV-állóságot biztosít az ABS-hez képest – ellenáll a sárgulásnak és a ridegedésnek a hosszú távú kültéri használat során –, így a sárvédők és karosszériaburkolatok kedvelt időjárásálló anyaga. A TPU jó rugalmasságot biztosít, biztosítva, hogy a töltőcsatlakozó fedele törés nélkül ellenáll az ismételt hajlításnak, miközben megőrzi a vízálló tömítést.
Minden beérkező nyersanyaghoz csatolni kell egy anyagspecifikációs jelentést, egy RoHS-megfelelőségi jelentést és egy olvadékáramlási index (MI) vizsgálati jelentést. A gyár minőség-ellenőrzési osztálya a raktározás előtt ellenőrzi az anyagminőséget, hogy megakadályozza az újrahasznosított hulladékkal való szennyeződést, amely fröccsöntési hibákat vagy nem megfelelő szilárdságot okozhat.
2. Nyersanyag-adagolási és keverési folyamat
A többkomponensű módosított anyagokat, mesterkeverékeket, UV-stabilizátorokat, formaleválasztó szereket és égésgátlókat függőleges keverővel alaposan elő kell keverni. Példaként a fekete ASA sárvédő anyagból: a keverék 98% alap ASA pelletből, 2% fekete magasfényű mesterkeverékből és 0,3% UV-álló mesterkeverékből áll. Betöltés után a keveréket alacsony fordulatszámon (300 ford./perc) keverjük 8-12 percig; az alacsony fordulatszámú működés megakadályozza a súrlódásból származó hő felhalmozódását, ami a pellet megolvadását és idő előtti csomósodását okozhatja.
Tilos a nagy sebességű, hosszan tartó keverés az üvegszál erősítésű nylon anyagoknál, hogy elkerüljük az üvegszálak törését és a termék merevségét. Megkülönböztetik a szűz anyag és az újracsiszolt (sprue/runner scrap) arányokat: az esztétikus robogóalkatrészeknél az utáncsiszolat hozzáadását 15%-ra korlátozzák, míg a szerkezeti teherhordó alkatrészeket kizárólag szűz anyagból kell önteni, hogy megakadályozzák az ütési szilárdság jelentős romlását. Az összekeverés után az anyagot lezárt tartályokban tárolják, amelyeken fel van tüntetve az anyag neve, a keverési arány, a keverés időtartama és a gyártási dátum, hogy elkerüljék a keveredést és a hibákat. 3. Párátlanítási és szárítási folyamat (kritikus lépés a buborékok, ezüstcsíkok és folyásnyomok megelőzésére)
A műszaki műanyagok könnyen felszívják a légköri nedvességet. Ha a nedvességgel teli nyersanyagokat magas hőmérsékletű fröccsöntésnek vetik alá, a nedvesség elpárolog, és olyan hibákat okoz, mint például ezüst csíkok, buborékok, rideg hegesztési vonalak és belső üregek, amelyek a termék selejtét eredményezik. A robogó műanyag alkatrészei – különösen a nylonból, PC-ből és ABS/PC ötvözetből készültek – kötelező szárítást igényelnek.
A szárítási paraméterek anyagonként szigorúan változnak:
ABS/ASA: Szárítás 80°C-on 4 órán át garatalapú, forró levegős keringető szárítóval;
PC/ABS ötvözet: Szárítsuk 90°C-on 6 órán keresztül;
PA6+30GF: Szárítsa 110°C-on 4 órán keresztül párátlanító szárítóval. A nylon erősen higroszkópos; a szabványos meleglevegős szárítás nem elegendő, ezért a párátlanító szárító használata kötelező;
Módosított PP: Nagyon alacsony vízfelvétel; 1 órás szárítás elegendő, aktív párátlanítás nélkül.
A szárítóberendezések a garatos szárítóktól a nagy, zárt párátlanító szárítókig terjednek. A tömeggyártáshoz központi párátlanító anyag-adagoló rendszert alkalmaznak; A nyersanyagok csővezetékeken keresztül automatikusan a fröccsöntő gép garatába kerülnek, és a folyamat során a levegőtől elszigetelve maradnak, hogy megakadályozzák a nedvesség visszaszívódását. Szárítás után a minták nedvességtartalmát megvizsgálják; A PC és a nylon szintjét 0,02% alatt kell tartani, mielőtt az anyagot a fröccsöntő gépbe töltik.
Elektromos robogó műanyag alkatrészek öntvénygyártója vagyunk, amely kiváló minőségű elektromos robogó műanyag alkatrészek gyártást biztosít. Amíg szeretné személyre szabni/fejleszteni elektromos robogó műanyag alkatrészek fröccsöntő termékeit, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Elektromos robogó műanyag alkatrészek fröccsöntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.