itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Elektromos robogó műanyag karosszériaelemek öntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
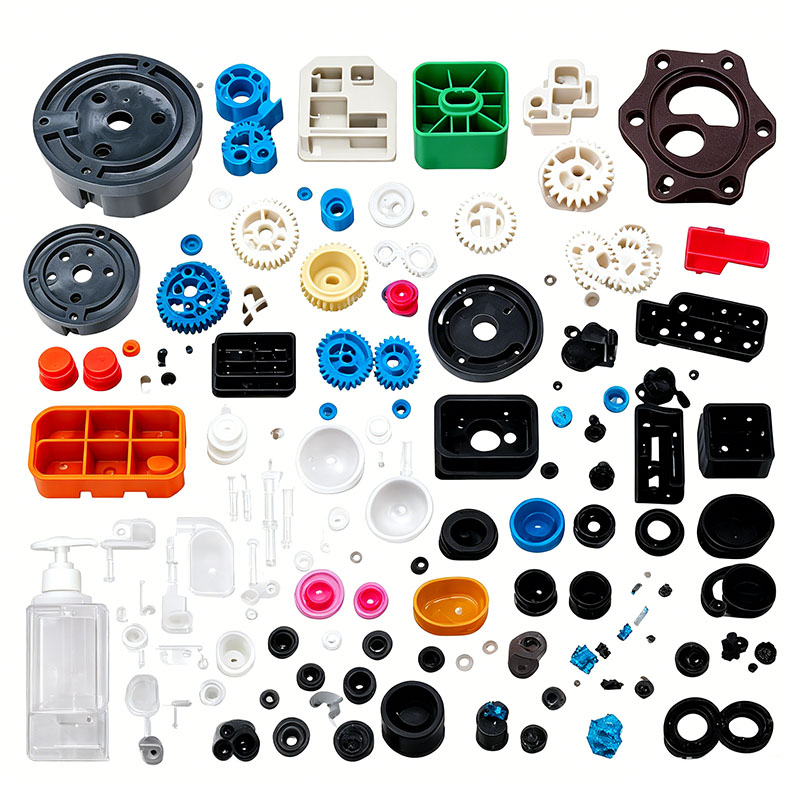
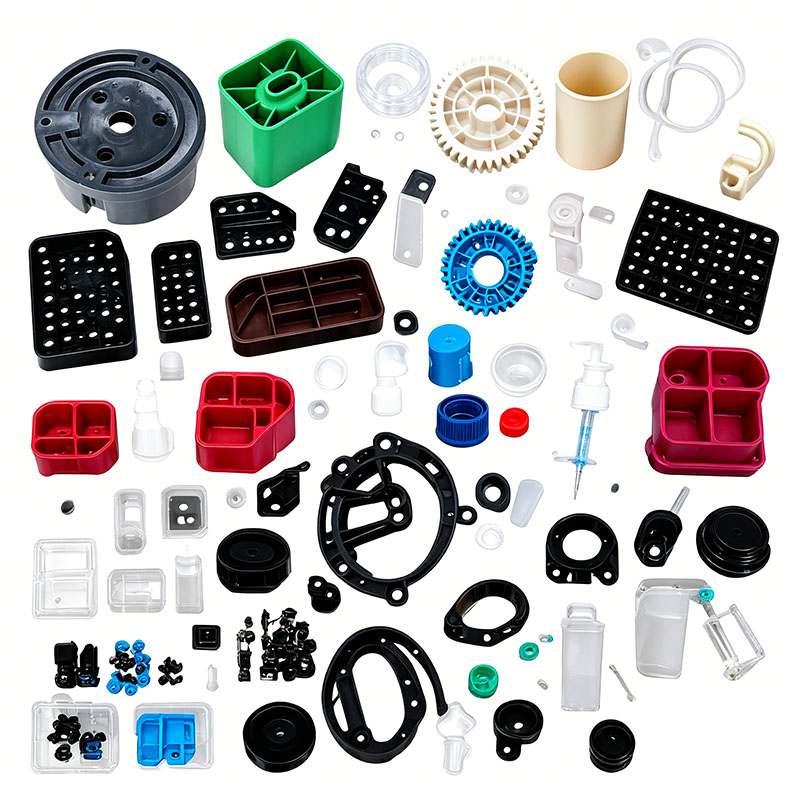
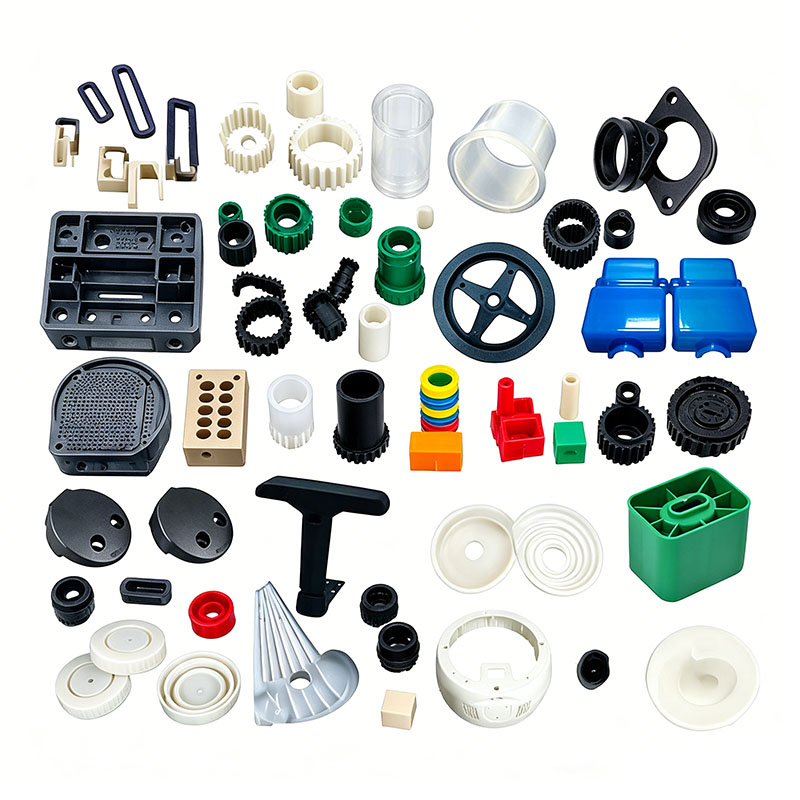
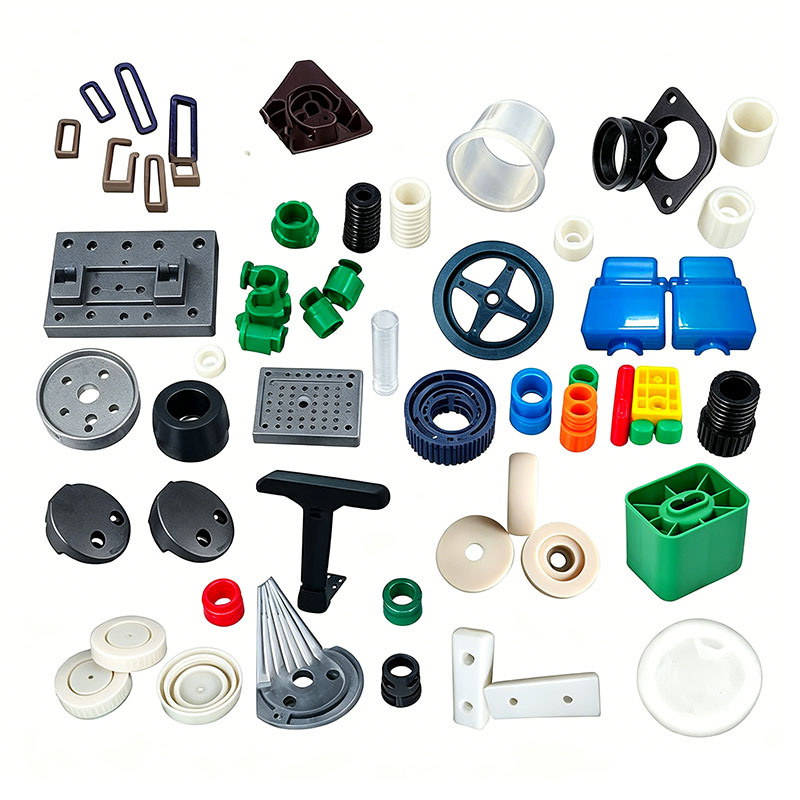
Elektromos robogó műanyag karosszériaelemek öntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja az elektromos robogó műanyag karosszériaelemeinek öntését. Professzionális, testreszabott elektromos robogó műanyag karosszéria-alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális elektromos robogó műanyag karosszéria-alkatrészek gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. Az elektromos robogó műanyag karosszériaelemeinek testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Az elektromos robogó műanyag karosszériaelemeinek öntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelése és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott elektromos robogó műanyag karosszéria-alkatrészeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Az elektromos robogó műanyag karosszéria-alkatrészeinek fröccsöntő termékeihez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
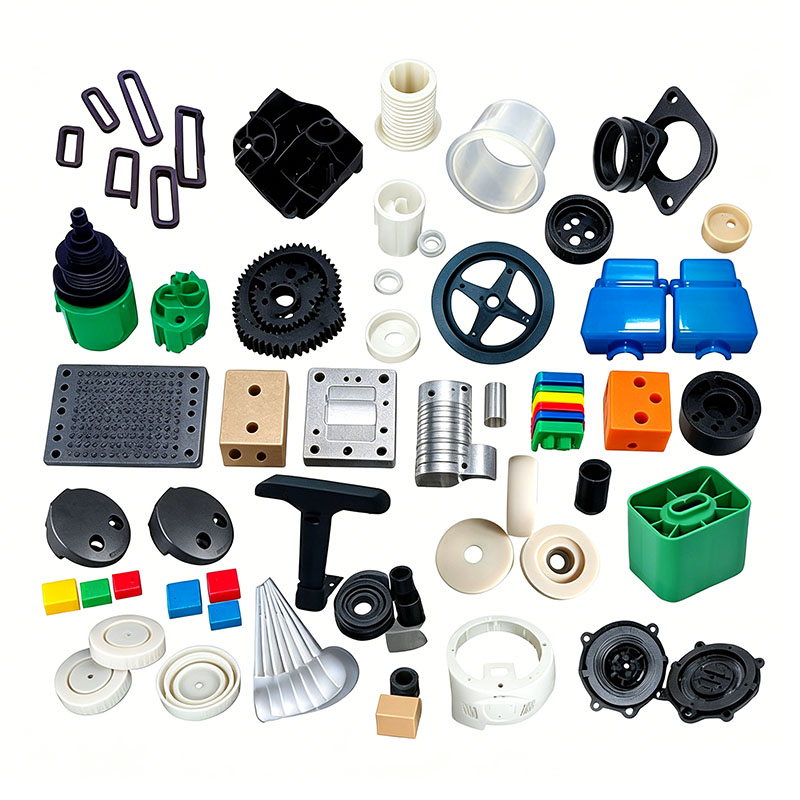
Az elektromos robogók műanyag karosszériaelemei – ideértve az első és hátsó sárvédőket, az oldalsó paneleket, a fedélzetburkolatokat, a kormány kijelzőházait, az akkumulátorrekesz burkolatait, a kormányoszlop burkolatait és a hátsó kerékvédőket – jellemzően nagy, vékony falú, ívelt és szerkezetileg integrált alkatrészek. Ezeknek a termékeknek ki kell állniuk a tartós kültéri napsugárzásnak és esőnek, a hőmérséklet-ingadozásoknak, a lovaglás közbeni kavicsütéseknek és a folyamatos vibrációnak. Az akkumulátorrekesz teherbíró képességet és robbanásbiztos képességet igényel; a külső részeknek ellenállniuk kell a festés utáni repedésnek, és el kell kerülniük az időjárás okozta sárgulást; a szerkezeti elemek pedig ütésállóságot, méretkonzisztenciát és egységes szerelési hézagokat igényelnek. A főbb nyersanyagok három kategóriába sorolhatók: ASA vagy ABS+PC a kitett külső alkatrészekhez; edzett, módosított PP teherhordó akkumulátorrekeszekhez és sárvédőkhöz; és nagy átlátszóságú PC átlátszó fényvédőkhöz és műszerlencsékhöz. A következő szakasz részletezi a teljes formázási folyamatot, amely magában foglalja a nyersanyagok előkezelését, a szerszámok beszerelését és hibakeresését, a fröccsöntési ciklusokat, a fröccsöntés utáni formázást, a hibamegelőzést és a minőségellenőrzést.
I. Nyersanyag előkezelési folyamat
Nyersanyag kiválasztása és újraőrlése
A Virgin ASA vagy az ABS+PC a külső karosszériaelemekhez és kormányházakhoz az UV-állóság és a jó alacsony hőmérsékleti szívósság miatt van kiválasztva; az edzett, töltött PP-t akkumulátorrekeszekhez és sárvédőkhöz használják ütésállósága és mérsékelt költsége miatt; átlátszó műszerburkolatokhoz pedig PC-t használnak.
Külső karosszériarészekhez csak ugyanabból az anyagból készült tiszta utánköszörülést (csonkok/csonkok) használják fel újra, ≤8% adagolási aránnyal. Szigorúan tilos újrahasznosított törmeléket akkumulátorrekeszbe vagy teherhordó csatlakozóházakba keverni; Az újrahasznosított anyagok csökkentik az ütésállóságot, így az alkatrészek hajlamosak megrepedni ütések vagy ütések hatására, és biztonsági kockázatot jelentenek az akkumulátor károsodásával kapcsolatban.
A keverés során UV-álló/időjárásálló mesterkeverékeket és hidrolízisnek ellenálló, alacsony migrációs penészleválasztó szereket adnak hozzá, hogy megakadályozzák a kültéri eső által okozott "kivirágzást" (kifehéredést). Az égésgátló anyagokat és az üvegszál erősítésű anyagokat összekeverik és a külső minőségű anyagoktól elkülönítve tárolják a keresztszennyeződés elkerülése érdekében. Az alacsony fordulatszámú keverőket 8–12 percig használják ≤300 ford./perc fordulatszámon, hogy megakadályozzák, hogy a nagy sebességű súrlódás lerontsa az öregedésgátló adalékanyagokat.
Szigorú szárítási és párátlanítási szabványok
Az ASA, ABS+PC és a PC rendkívül higroszkóposak; nyomokban lévő nedvesség belső mikrobuborékokat okozhat, ami a bevonat után nagymértékű festékleváláshoz és a repedés továbbterjedéséhez vezet a buborékok helyén ütközéskor. ASA: Forró levegős szárítás 85°C-on 4 órán keresztül; ABS+PC: Szárítás 90°C-on 5-6 órán keresztül; PC műszerburkolat: Párátlanító szárítás 110°C-on 5 órán keresztül;
Módosított PP: 60°C-on 1 órán át csak az esős évszak magas páratartalmú körülményei között szárítjuk a felületi nedvesség eltávolítása érdekében. Szárítás után a nyersanyagokat lezárt csővezetékeken keresztül a garatba szállítják, hogy megakadályozzák a nedvesség felszívódását és a műhely olajködből származó másodlagos szennyeződését.
Hordótisztítás
A nyersanyagok vagy színek cseréje előtt speciális tisztítókeveréket használnak a maradék anyag kiürítésére a hordóból, megelőzve az olyan problémákat, mint az anyagkeveredés, a színeltérés, a rétegvesztés és a csökkent szívósság.
II. Nagyméretű karosszéria-beépítési és tervezési alapok
A robogó karosszériaelemei vékony falú, összetett görbületű részek; a névleges falvastagság 1,8-2,3 mm, míg a belső merevítő bordák és rögzítő kiemelkedések 4-6 mm vastagok. A vastagságnak ez a jelentős eltérése miatt az alkatrészek nagyon érzékenyek a zsugorodásra, a vetemedésre és a bal és jobb oldali panelek közötti összeszerelési hézagokra.
Forma acél kiválasztása
Az ASA és ABS+PC külső részek esetében a formaüregek S136 korrózióálló tükörfényezésű acélt használnak, finoman polírozva, hogy ne legyenek lyukak és karcok, így stabil festéktapadást biztosítanak. A kitöltött PP-alkatrészek esetében a formaüregek általános nitridáláson esnek át, hogy ellenálljanak a talkum töltőanyagokból származó hosszú távú kopásnak. Minden belső és külső sarok R1,5 vagy nagyobb sugarú, hogy kiküszöbölje a feszültségkoncentrációkat és megakadályozza a vibráció vagy hőciklus okozta repedéseket. A vágási vonal megmunkálási pontossága 0,01 mm-en belül marad, hogy minimalizálja a felvillanást, és megelőzze az összeszerelési veszélyeket, mint például a becsípődések vagy a túlzott hézagok.
Kiegyensúlyozott hűtőrendszer (a vetemedés szabályozásának kulcsa)
A forma szimmetrikus konform hűtőcsatornákat alkalmaz, amelyek követik a termék görbületét, tökéletes szimmetriát biztosítva a hosszú és rövid oldalak, valamint a belső és külső felületek között. A spirális hűtőbetéteket vastag falú szerelőhüvelyekbe szerelik be, hogy megkönnyítsék a szinkronizált, kiegyensúlyozott hőelvezetést, ezáltal minimalizálva a vastag és vékony szakaszok közötti hőmérséklet-különbségeket.
Zónás formahőmérséklet szabályozás: ASA oldallapok: 55–65°C; ABS+PC műszerház: 70–80°C; Módosított PP elemtartó rekesz: 30–40°C. A túl magas szerszámhőmérséklet fokozott kristályosodási zsugorodáshoz vezet, ami méreteltéréseket okoz a bal és jobb oldali védőlemezekben, és egyenetlen szerelési hézagokat okoz; fordítva, a túlzottan alacsony formahőmérséklet nagy maradék belső feszültséget eredményez, ami a ház meghajlását vagy deformálódását okozza a szezonális hőmérséklet-ingadozások hatására.
A légtelenítés és a kiegyensúlyozott kilökődés optimalizálása
Tekintettel a karosszériaelem hosszú olvadékáramlási útjára, folyamatos, finom szellőzőcsatornák (0,012-0,015 mm mélyek) vannak beépítve az íves felületek végeibe, a bordák mentén és a hegesztési vonalak helyein, hogy gyorsan eltávolítsák az olvadékbomlás során keletkező gázokat, megakadályozva ezzel a fekete foltok kialakulását és a hegesztési vonalak rideg meghibásodását. Az alkatrész belső oldalán szimmetrikus kilökőcsapok és lapos kilökőpárnák kombinációja biztosítja az egyenletes kilökőerőt, kiküszöbölve a helyi feszültségnyomokat (kifehéredést) és a felületi deformációt; Ezenkívül a bepattintható fülekhez külön kis kidobóblokkok vannak felszerelve, hogy megakadályozzák a törést, ami összeszerelési hézagokhoz vezethet.
Forma üzembe helyezési és beállítási protokollok
Az együregű testforma egy 500T–1000T fröccsöntőgéppel van párosítva, a szorítólemezekkel egyenletesen meghúzva, hogy ellenálljon a nagy fröccsöntési nyomásnak, és megakadályozza a formanyitás okozta nagyszabású felvillanást (elválasztó vonal elválasztása). Vízáramlás-érzékelőket szerelnek fel a hűtőkörökre, hogy ellenőrizzék az eltömődések vagy szivárgások hiányát; Az alacsony nyomású szerszámbeszorító védelem aktiválódik, hogy akadályok esetén (például futószalagok vagy idegen tárgyak) automatikusan kinyíljon a forma, ezáltal védve a tükörbevonat üregét. Az öntőformát 30 percig előmelegítik, hogy biztosítsák az egyenletes és stabil üreghőmérsékletet, mielőtt alacsony nyomású, alacsony sebességű tesztfelvételeket készítenek. A befecskendezési paraméterek – beleértve a nyomást, a sebességet és a tartási nyomást – ismétlődően módosíthatók; A tömeggyártás csak azután kezdődik, hogy az első cikk átment a méretekre, megjelenésre és szívósságra vonatkozó minőségellenőrzésen. III. Szabványos fröccsöntési ciklus folyamat
Teljes egyforma ciklus: Formazárás → Előplasztikálás/anyagfelhalmozás → Többlépcsős fröccstöltés → Kétlépcsős tartónyomás → Állandó hőmérsékletű hűtés/beállítás → Háromfokozatú lassított formanyitás → Többlépcsős kis sebességű kilökődés → Automatikus alkatrészeltávolítás robotkarral.
Pontos zónás hőmérsékletszabályozás a hordóhoz
ASA karosszériaelemek: 170–200°C; a fúvóka hőmérséklete nem haladhatja meg a 210°C-ot (a túlzott hő hatására az UV-álló adalékok lebomlanak, ami rövid ideig tartó sárguláshoz vezet a szabadban történő kitettség során).
ABS+PC műszerházak: 190–250°C; a felső határ nem haladhatja meg a 260°C-ot (a magas hőmérséklet csökkenti az alacsony hőmérsékleten való szívósságot, így az alkatrészek télen ütés hatására megrepedhetnek).
Edzett PP elemrekeszek és sárvédők: 190–220°C (a túlzott hő hatására a töltőpor kicsapódik, ami fehér foltokat vagy "virágzást" eredményez a felületen).
PC átlátszó borítók: 270-290°C.
Többlépcsős, változó sebességű töltési folyamat
Az ívelt testrészek háromlépcsős, változtatható sebességű töltési folyamatot alkalmaznak: kis sebességű pufferelés a kapunál, közepes-nagy sebességű töltés a fő ívelt testnél, és csökkentett sebesség a légtelenítésnél a hegesztési vonalak távoli részein a molekuláris nyírás által okozott belső feszültség minimalizálása érdekében. Befecskendezési nyomás: 85-110 bar; a túl alacsony nyomás a hegesztési vonal rossz összeolvadását és törését eredményezi a hajtóvibrációk miatt, míg a túlzottan magas nyomás fokozott villanáshoz és belső feszültség-felhalmozódáshoz vezet, ami fehéredést vagy repedést okoz, ha esőnek vagy hőmérséklet-ingadozásnak van kitéve.
Kétfokozatú tartónyomás
A PP jelentős kristályosodási zsugorodást mutat, ezért a zsugorodás kompenzálására kétlépcsős nyomástartó profil van beállítva; Az ASA és az ABS+PC kisebb zsugorodást mutat, ezért alacsony nyomású, rövid ideig tartó tartást alkalmaznak. A tartási idő 6–10 s vékony falú ívelt házaknál, és 12–20 s vastag falú akkumulátorrekeszeknél és rögzítőhüvelyeknél/kapcsoknál a bordáknál és rögzítőoszlopoknál a süllyedésnyomok eltávolítására; a nyomástartó nyomás és az anyagfelhalmozódás egyszerre történik, hogy lerövidítsék a formázási ciklust.
Hűtési és alkatrészeltávolítási előírások
A hűtési időt 3–4 másodpercre számítják a falvastagság 1 mm-ére vonatkoztatva; egy szabványos 2 mm-es házház 9-13 másodperces hűtést igényel. A nem megfelelően hűtött műanyag részek szétszereléskor laposnak tűnhetnek, de 24 óra elteltével folyamatosan zsugorodnak és deformálódhatnak, ami az összeszerelés eltolódásához és a jármű közötti eltérésekhez vezet. A formanyitási és kilökési folyamatnak simának és lassúnak kell lennie; A kozmetikai alkatrészek kezelésére robotfogókat kell használni, ívelt felületeken szigorúan tilos a kézi érintkezés, hogy az ujjlenyomatok vagy olajok ne rontsák a festék tapadását. Eltávolítás után az alkatrészeket speciális ívelt szerelvényekre kell fektetni; A forró részek egymásra rakása vagy összenyomása szigorúan tilos, hogy elkerüljük az ívelt felületek tartós vetemedését.
Elektromos robogó műanyag karosszéria-alkatrészek gyártója vagyunk, amely kiváló minőségű elektromos robogó műanyag karosszéria-alkatrészek gyártását kínálja. Mindaddig, amíg testre szeretné szabni/fejleszteni az elektromos robogó műanyag karosszériaelemeinek fröccsöntő termékeit, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Elektromos robogó műanyag karosszériaelemek öntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagyker, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.