itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Számítógép műanyag alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
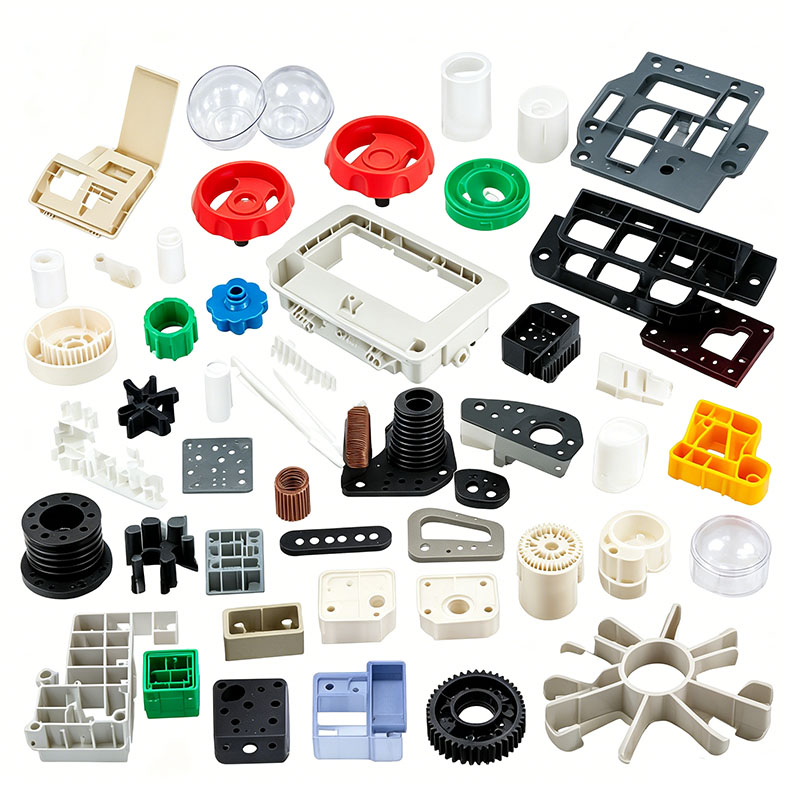
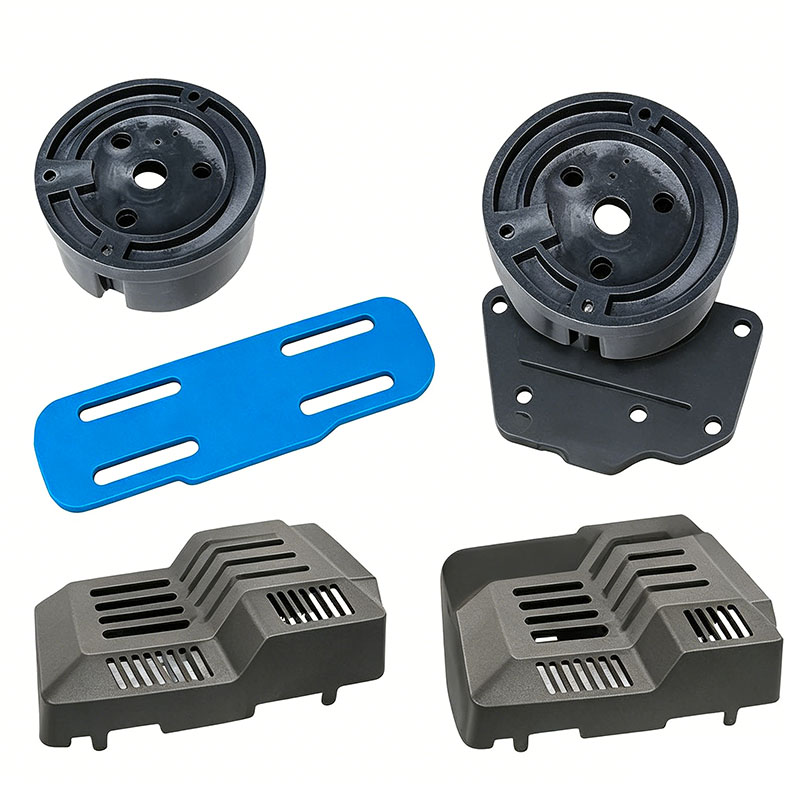
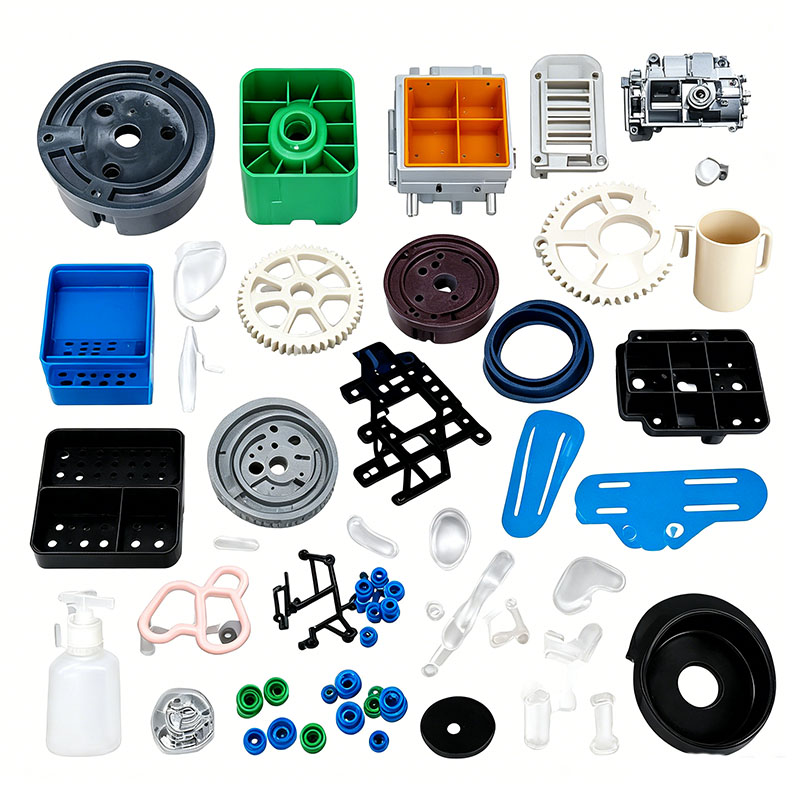
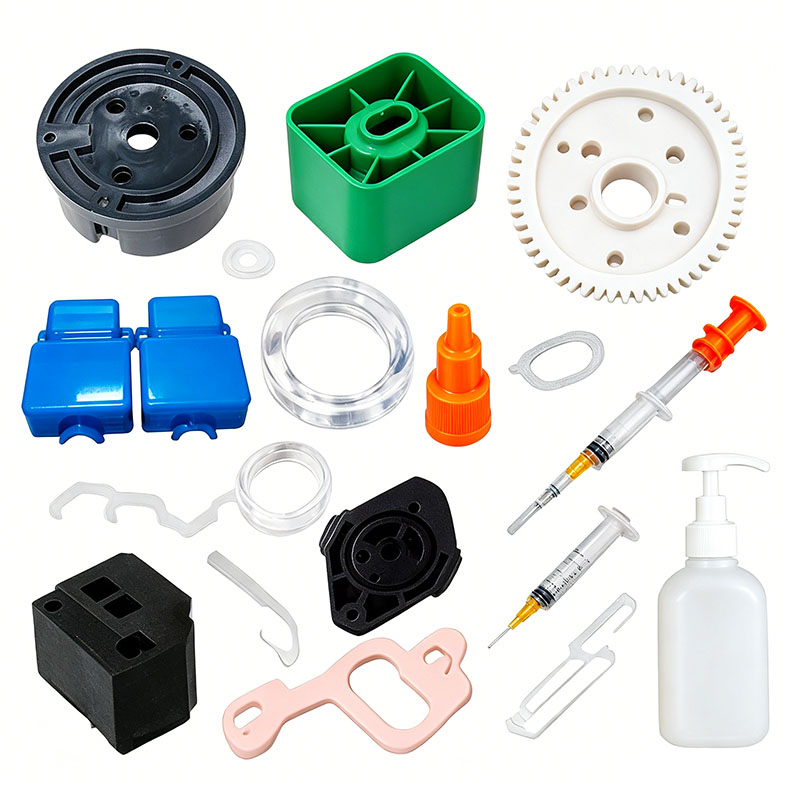
Számítógép műanyag alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a számítógépes műanyag alkatrészek fröccsöntését. Professzionális, személyre szabott számítógépes műanyag alkatrészek fröccsöntési szolgáltatásokat nyújtunk, és professzionális számítógépes műanyag alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A számítógépes műanyag alkatrészek öntésének testreszabása során gyárunk egyablakos szolgáltatást tud nyújtani. Számítógépes műanyag alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott számítógépes műanyag alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Számítógépes műanyag alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket készíthetünk, amelyet főként fröccsöntő formákon keresztül végeznek.
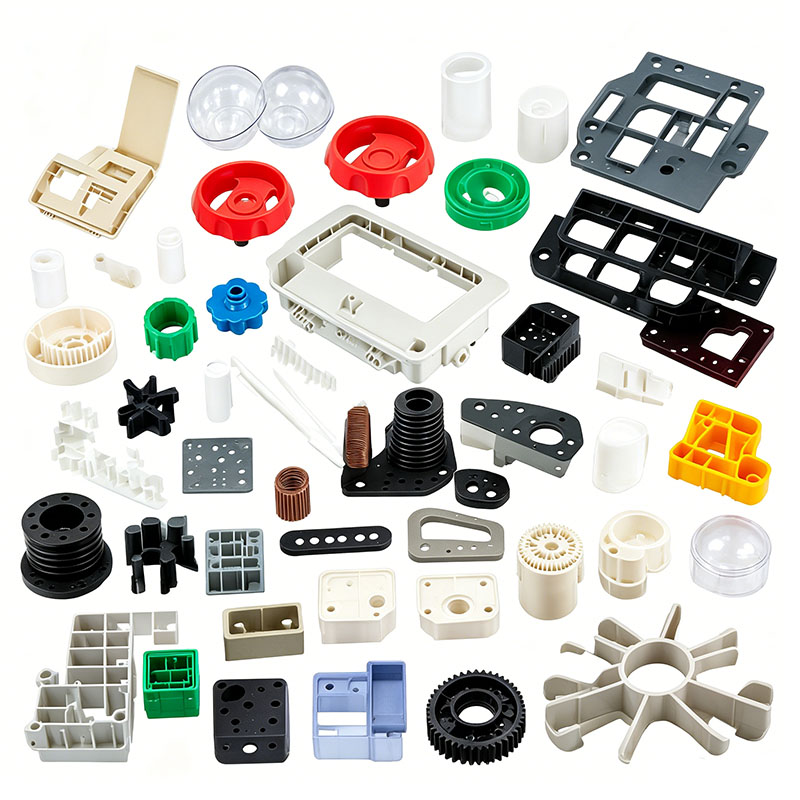
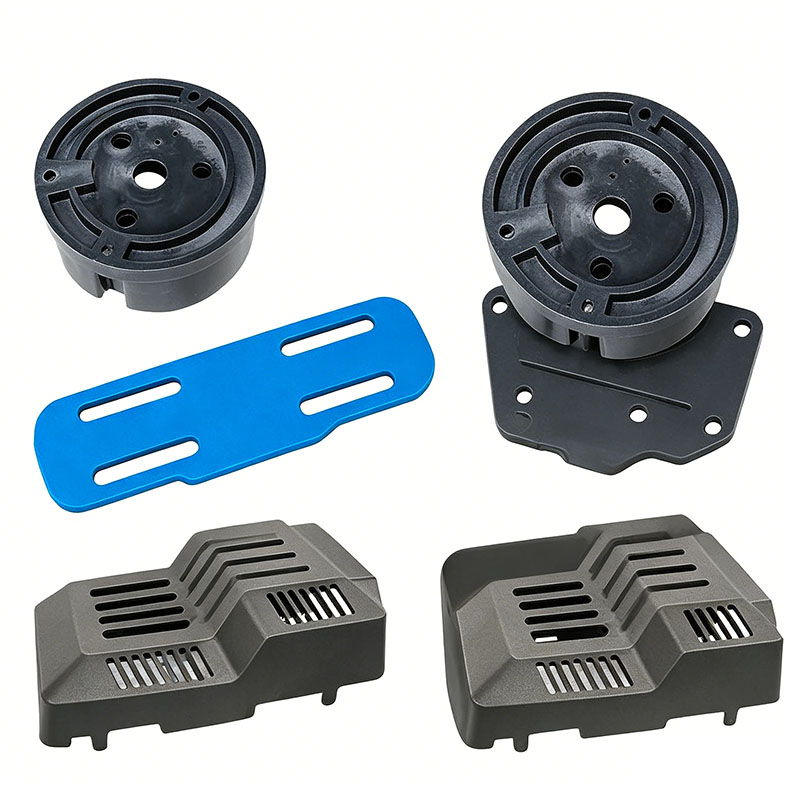
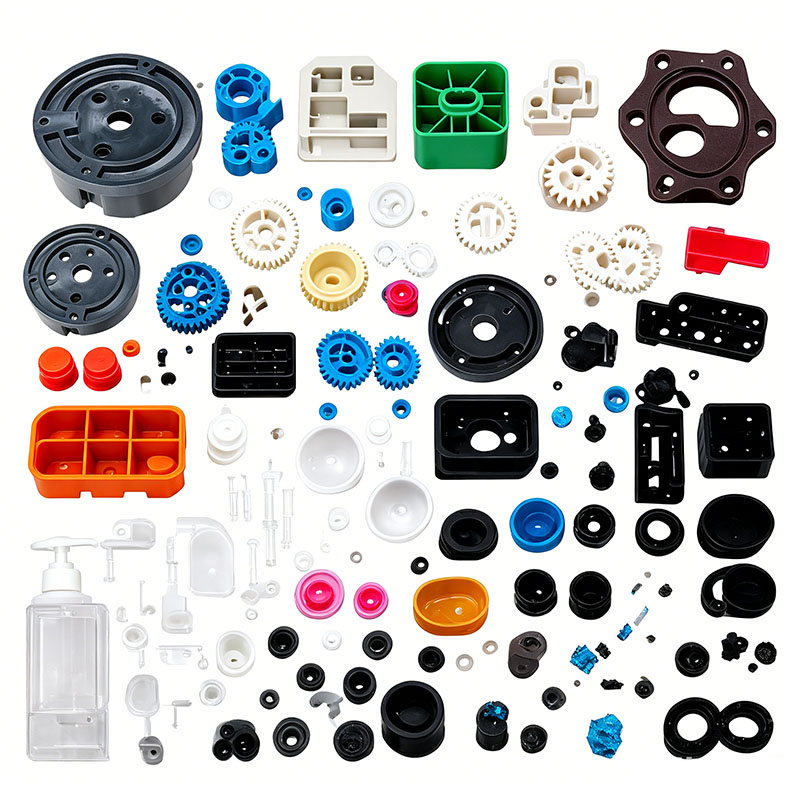
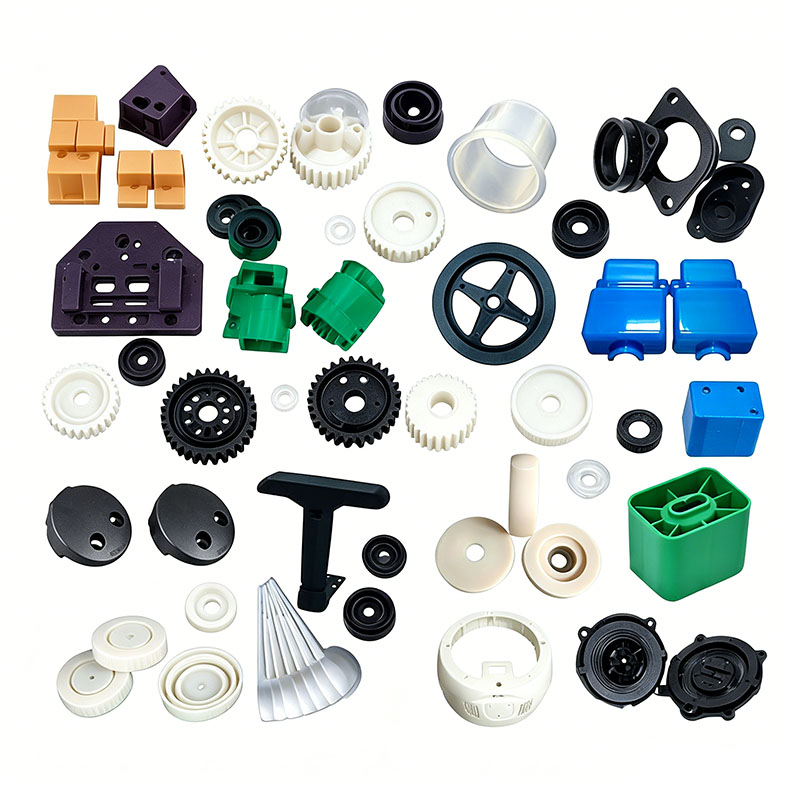
A számítógépekhez készült műanyag alkatrészek – beleértve a laptopok A/B/C/D burkolatait, monitorházakat, vázpaneleket, billentyűzetbillentyűzeteket, hűtőventilátor-kereteket, portfedeleket, akkumulátorburkolatokat, grafikus kártya kereteket és merevlemez-tálcákat – négy kategóriába sorolhatók: esztétikai/dekoratív alkatrészek, szerkezeti teherhordó alkatrészek, hőálló és precíziós elektronikai alkatrészek. Ezeket a termékeket hosszú távú beltéri használatra tervezték, könnyű vékonyfalú konstrukciót, nagy pontosságú összeszerelést, alacsony belső feszültséget, csekély szagú, leejtési ellenállást és elektromos szigetelést/lángállóságot igényelnek; ezen túlmenően néhány hőelemnek ellenállnia kell a hosszan tartó magas hőmérsékletnek, míg az akkumulátorháznak meg kell felelnie a robbanás- és ütésállósági szabványoknak. A főbb anyagok közé tartozik az ABS, ABS+PC ötvözetek, üvegszál erősítésű PC, égésgátló PP, POM és nagy merevségű HIPS. A fröccsöntési folyamatok öt fő teljesítménymutatóra összpontosítanak: hibamentes esztétika, méretpontosság, alacsony feszültség (a repedés elkerülése érdekében), stabil lángállóság és hőállóság (a deformáció elkerülése érdekében). A kulcsfontosságú fröccsöntési szempontokat szisztematikusan figyelembe veszik a nyersanyagok előkezelése, a formatervezés, a fröccsöntési eljárások, az utófeldolgozás és a hibamegelőzés terén.
I. Nyersanyag kiválasztása és előkezelés formázáshoz
1. Anyagok osztályozása és egyeztetése
Laptopházak és monitorok előlapjai: ABS+PC ötvözetek (nagy ütésállóság, hőállóság és festésre/eloxálásra való alkalmasság; biztosítja, hogy a vékony falú burkolatok ne váljanak törékennyé vagy megrepedjenek).
Alvázházak és dekoratív burkolatok: Magasfényű ABS és módosított HIPS (kiváló öntött fény és mérsékelt költség).
Akkumulátorház, grafikus kártya keretei és merevlemez-tálcái: Lángálló PC és üvegszál erősítésű PC (V-0 lángállóság, ütésállóság és robbanásbiztos tulajdonságok).
Hűtőventilátor-keretek és levegőkimeneti burkolatok: Hőálló módosított PP (ellenáll a deformációnak, ha hosszan tartó magas hőmérsékletnek van kitéve).
Billentyűsapkák és precíziós csúszókapcsok: POM és nagy ütésű ABS (kopásállóság és ellenáll a feszültségfehérítésnek ismételt nyomás alatt).
Szigorú ellenőrzések az anyagok újrahasznosítására vonatkozóan: Az újraőrlődés (újrahasznosított zúzott anyag) használata tilos laptop esztétikus burkolatokhoz és lángálló akkumulátorházakhoz, mivel az újrahasznosított anyag csökkenti az ütési szilárdságot és veszélyezteti az égésgátló rendszereket; a szabványos alvázdekoratív alkatrészeknél a csőhulladék (sprues) adagolási aránya ≤10%-ra korlátozódik, és az anyagoknak azonos típusúaknak kell lenniük, össze kell törni és át kell szitálni keverés előtt. Anyagok keverésekor használjon alacsony VOC-tartalmú környezetbarát mesterkeverékeket és alacsony migrációjú formaleválasztó szereket, hogy megakadályozza a szagok felhalmozódását a zárt alvázkörnyezetben; Az üvegszálas és égésgátló anyagokat külön tárolja, és ne keverje össze szabványos ABS-szel, hogy elkerülje a teljesítmény romlását.
2. Anyagkeverési protokollok
Használjon zárt, alacsony fordulatszámú keverőt 260-300 ford./perc sebességgel 6-10 perces keverési időtartamig. Szigorúan tiltsa a nagy sebességű, hosszan tartó keverést az üvegszál erősítésű PC-knél, hogy megelőzze a szálak törését és csökkenti a ház merevségét; végezze el a kozmetikai alkatrészek keverését teljesen zárt környezetben, hogy minimalizálja a por tapadását, ami a felületen gödrösödést okozhat. A különböző színkódú és égésgátló/nem égésgátló minőségű anyagokat külön zónákban tárolja, hogy kiküszöbölje az anyagkeverésből adódó tételhibákat.
3. Kötelező szárítási és párátlanítási szabványok
Az ABS, a PC és az ABS+PC rendkívül higroszkóposak; nyomokban lévő nedvesség "ezüstcsíkokat" és belső mikroüregeket okozhat, ami az üregek mentén repedésekhez vezethet a leejtési tesztek során, és veszélyezteti az égésgátló alkatrészek nyomásállóságát.
ABS+PC házak: Párátlanítás/szárítás 90°C-on 4-6 órán keresztül; tartsa a nedvességtartalmat 0,04% alatt.
Lángálló PC-akkumulátorházak: Párátlanítás állandó 110°C-on 5 órán keresztül; szárítsa meg újra a nyersanyagokat, ha a gép 1 óránál tovább áll.
Szabványos ABS-vázalkatrészek: 80°C-on 3 órán át forró levegőn szárítjuk.
A PP és a POM vízfelvétele rendkívül alacsony; Csak esős évszakban szárítsa 60°C-on 1 órán át a felületi nedvesség eltávolítása érdekében. Szárítás után szállítsa a nyersanyagokat a gépbe lezárt tartályokon keresztül, hogy megakadályozza a műhely nedvesség visszaszívását.
II. Főbb pontok a formatervezéshez és a gépbeállításhoz
A számítógép műanyag részei a nagy felületű ultravékony házaktól a többüregű precíziós kis alkatrészekig terjednek; A formatervezés a tükörfényezésű polírozásra, a kiegyensúlyozott hűtésre, a kiegyensúlyozott kilökésre és a független légtelenítésre összpontosít. **Formacél kiválasztása**
A notebook és monitorház üregeihez S136 vagy STAVAX tükörbevonatú, korrózióálló acél kerül kiválasztásra; ez lehetővé teszi a tükörszerű polírozást – karcolásoktól és lyukaktól mentes –, amely megfelel a szórással és a texturált felületekkel szemben támasztott követelményeknek. Az üvegszál erősítésű PC és égésgátló alkatrészek üregei átfogó nitridáláson esnek át, hogy ellenálljanak az üvegszálak és az égésgátló adalékok okozta kopásnak. 718H előedzett acélt használnak a billentyűsapkákhoz és a kisméretű pattintható alkatrészekhez. Minden sarkon lekerekített sugarak (R-fillet) találhatók, hogy kiküszöböljék a feszültségkoncentrációkat és megakadályozzák a repedéseket az ejtési tesztek során.
**Kiegyensúlyozott hűtőrendszer (a vetemedés és a méreteltérés szabályozásának kulcsa)**
A noteszgépház falvastagsága mindössze 1,2–1,8 mm, a belső bordák és a rögzítőhüvelyek pedig 3–5 mm vastagok; ez az eltérés könnyen egyenetlen zsugorodáshoz és túlzott összeszerelési hézagokhoz vezet. Az öntőforma konform hűtőcsatornákat használ, vastag falú kiemelkedésekbe ágyazott spirális hűtőmagokkal, a ház bal és jobb oldalán található hűtőkör pedig tökéletesen szimmetrikus. A formák hőmérsékletét pontosan zóna szabályozza: 70-80°C az ABS+PC házaknál, 50-60°C az ABS vázaknál és 80-90°C az üvegszál erősítésű, égésgátló PC alkatrészeknél. A magas formahőmérséklet csökkenti a molekuláris nyírófeszültséget, megakadályozva a bevonat utáni repedéseket.
**Optimalizált légtelenítés és kiegyensúlyozott kilökődés**
Tekintettel a nagy felületű házakban a hosszú olvadékáramlási útvonalakra, az elválasztó vonal kerülete mentén folyamatos szellőzőcsatornákat vágnak (0,012 mm mélyek), és további légtelenítő betéteket helyeznek el a hegesztési vonalakon és a távolabbi töltési pontokon, hogy megakadályozzák az égést és az elégtelen hegesztési szilárdságot. Az ultravékony noteszgépházaknál a több kilökőcsapot és kidobóblokkot kombináló kiegyensúlyozott kilökőrendszer biztosítja az egyenletes erőt, kiküszöbölve a feszültségnyomokat ("kifehéredést") és a lokalizált bemélyedéseket. A többüregű billentyűsapkaformákban minden üreg egymástól függetlenül van szellőztetve a rövid felvételek és a vaku megelőzése érdekében.
**Forma beépítési és üzemeltetési szabványok**
A nagy notebookház formák 500T–900T fröccsöntő gépekkel párosulnak; a szorítólemezek egyenletesen meg vannak húzva, hogy megakadályozzák a penész kinyílását (penészlégzés) és a nagynyomású injektálás során felgyülemlett fellángolást. Szereljen be vízáramlás érzékelőket a hűtőkörökbe az akadálytalan áramlás biztosítása érdekében; kalibrálja az alacsony nyomású formazáró védelmet, hogy megakadályozza, hogy a visszamaradt fúróanyag károsítsa a tükörbevonatú formaüreget; alaposan tisztítsa meg a hengert az égésgátló PC feldolgozása előtt, hogy eltávolítsa az egyéb műanyagok maradványait.
III. A fröccsöntési folyamat szabályozásának kulcspontjai
Alapvető folyamatstratégia: Gyengéd feltöltés kis nyírással, kétfokozatú fokozatos alacsony nyomástartással és elegendő, kiegyensúlyozott hűtéssel a belső feszültség minimalizálása, valamint a méretstabilitás és a leejtésállóság biztosítása érdekében a vékonyfalú házaknál.
Pontos zónás hordó hőmérséklet szabályozás
ABS+PC laptopházak: 190–250°C (fúvóka ≤ 260°C); a túlzott hőhatás anyagromlást okoz, és jelentősen csökkenti az ütésállóságot.
Lángálló PC akkumulátorházak: 260–290°C (felső határ ≤ 300°C); a magas hőmérséklet veszélyeztetheti az égésgátló rendszert.
ABS alváz panelek: 170-200°C.
POM billentyűsapkák: 180–210°C; a túlzott hőség bomláshoz és irritáló gázok felszabadulásához vezet.
Zónás változó sebességű töltési folyamat
Az ultravékony laptopházak három fokozatú, változtatható sebességű töltést alkalmaznak: alacsony sebességű pufferelés a kapunál, közepes és nagy sebesség a gyors öntőforma feltöltéshez, valamint csökkentett sebesség a hegesztési vonal területén (az üreg végén), hogy minimalizálja a nyírás által kiváltott belső feszültséget. Az üvegszállal megerősített PC-alkatrészeket közepes és alacsony sebességgel töltik fel a folyamat során, hogy csökkentsék a szálak expozícióját és biztosítsák az egységes megjelenést. Befecskendezési nyomás: 85-120 bar; az elégtelen nyomás gyenge hegesztési vezetékeket és leejtési törést okoz, míg a túlzott nyomás fokozott villanást és belső feszültség-felhalmozódást okoz.
Kétfokozatú fokozatos tartónyomás
Az amorf anyagok, mint a PC és az ABS+PC alacsony zsugorodást mutatnak; kétfokozatú alacsony nyomású tartási stratégiát alkalmaznak a kisebb zsugorodás kompenzálására és a szerelési kiemelkedéseknél a süllyedésnyomok kiküszöbölésére. A tartási idő ultravékony kozmetikai házaknál 5–10 s, vastag falú akkumulátortartóknál 12–18 s; a tartás és a lágyítás (anyagtöltés) egyszerre történik, hogy lerövidítsék a formázási ciklust.
Hűtési és alkatrészkidobási előírások
A hűtési időt 3–4 másodpercre számítják a falvastagság 1 mm-ére vonatkoztatva; Az 1,5 mm-es laptopházak 6–9 másodperces hűtést igényelnek. Ha a ház nincs megfelelően hűtve, az öntést követően folyamatos zsugorodáson megy keresztül, ami résekhez vagy laza bepattanáshoz vezet az összeszerelés során. A formanyitási és kilökési folyamatok egyenletesen alacsony sebességgel és egyenletes mozgással zajlanak; Az automatizált zsinór robotkarjai kezelik az alkatrészek eltávolítását, és szigorúan tilos a kozmetikai felületekkel való kézi érintkezés, hogy az olajszennyeződés ne rontsa a bevonat tapadását. Az eltávolítás után az alkatrészeket speciális szerelvényekre fektetik; tilos a házakat egymásra rakni vagy összenyomni, amíg azok még forrók.
IV. Kulcspontok az utófeldolgozáshoz, az újraformázáshoz és a felületkezeléshez
A számítógépházak gyakran festést, textúrát és UV-kezelést igényelnek; Az olyan problémák, mint a belső feszültség, sorja vagy enyhe vetemedés, közvetlenül összeszerelési hibákat vagy esztétikai hibákat okozhatnak, ami elengedhetetlenné teszi az utófeldolgozási lépéseket.
Kapu- és sorjavágás
Tüskés kapukkal vagy melegcsatornás rendszerekkel rendelkező alkatrészeknél a visszamaradó kapuanyag minimális, és szakaszos ultrahangos csiszolással távolítható el. A hidegcsatornás rendszerek nagy kapuit hidraulikus marókkal síkba vágják, míg az elválasztó vonal mentén lévő finom csapást finom pneumatikus csiszolófej segítségével finoman eltávolítják, így biztosítva a sorjamentes illeszkedési felületeket a sima összeszerelés érdekében. A gyémánt csiszolófejek a kemény sorja eltávolítására szolgálnak az üvegszál erősítésű PC alkatrészekről.
Lágyítás a stressz enyhítésére
Minden festésre vagy UV-kezelésre szánt ABS+PC és PC ház 70°C-os kemencében 2-3 órán keresztül állandó hőmérsékletű hőkezelésen esik át, majd lassú, természetes hűtés következik. Ez alaposan enyhíti a belső fröccsöntési feszültségeket, megakadályozva a festési/keményedési folyamat vagy a hőciklus miatti repedés kialakulását. Az enyhe vetemedést mutató monitorelőlapokat vagy hőleadó kereteket fém rögzítőelemekbe helyezik az alacsony hőmérsékletű termikus újraformázás érdekében, hogy biztosítsák a méretek egységességét a tételben.
Felületi kikészítés
Festés előtt a laptopházak elektrosztatikus por- és plazma-zsírtalanításon esnek át a penészleválasztó anyagok eltávolítása és a festék tapadásának javítása érdekében. Az átlátszó PC-burkolatok UV-keményítést kapnak a karc- és kopásállóság érdekében. Az égésgátló akkumulátorházak szigetelési és égésgátlási mintavételi vizsgálatain esnek át. A billentyűsapkákon szitanyomott karakterek találhatók, amelyek tintatapadása megfelel a szabványoknak, így biztosítva, hogy a nyomat ne kopjon le hosszabb használat során. V. A gyakori hibák célzott megelőzése és ellenőrzése
Repedés a ház permetezése után: Túlzott belső formázási feszültség; növelje a forma hőmérsékletét, adjon hozzá egy lágyítási lépést, és csökkentse a befecskendezési sebességet.
Az akkumulátorház égésgátlási hibája: Lánggátló keverve az újraőrléshez vagy a hordó túlmelegedéséhez; Az égésgátló anyagot külön dolgozza fel, és szigorúan szabályozza a hordó hőmérsékletének felső határát.
Ultravékony ház meghajlás és nagy szerelési hézagok: Aszimmetrikus hűtőcsatornák vagy kiegyensúlyozatlan tartónyomás paraméterek; optimalizálja a szimmetrikus hűtőcsatornákat és hajtsa végre a fröccsöntés utáni termikus alakítást.
Ezüst csíkok és mikrobuborékok a házon: A PC/ABS elégtelen száradása; meghosszabbítja a párátlanítási időt, és biztosítsa a garat nedvesség elleni szigetelését.
A billentyűsapkák kifehérednek vagy könnyen kopnak megnyomáskor: Szabványos ABS használata POM helyett; csökkenti a kilökési sebességet és optimalizálja a formaszellőztetést.
Számítógépes műanyag alkatrészek fröccsöntő gyártó vagyunk, amely kiváló minőségű számítógépes műanyag alkatrészek fröccsöntő gyártást biztosít. Amíg szeretné személyre szabni/fejleszteni számítógépes műanyag alkatrészek fröccsöntő termékeit, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Számítógép műanyag alkatrészek fröccsöntés, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagyker, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.