itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Aoto autó műanyag karosszériaelemek öntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
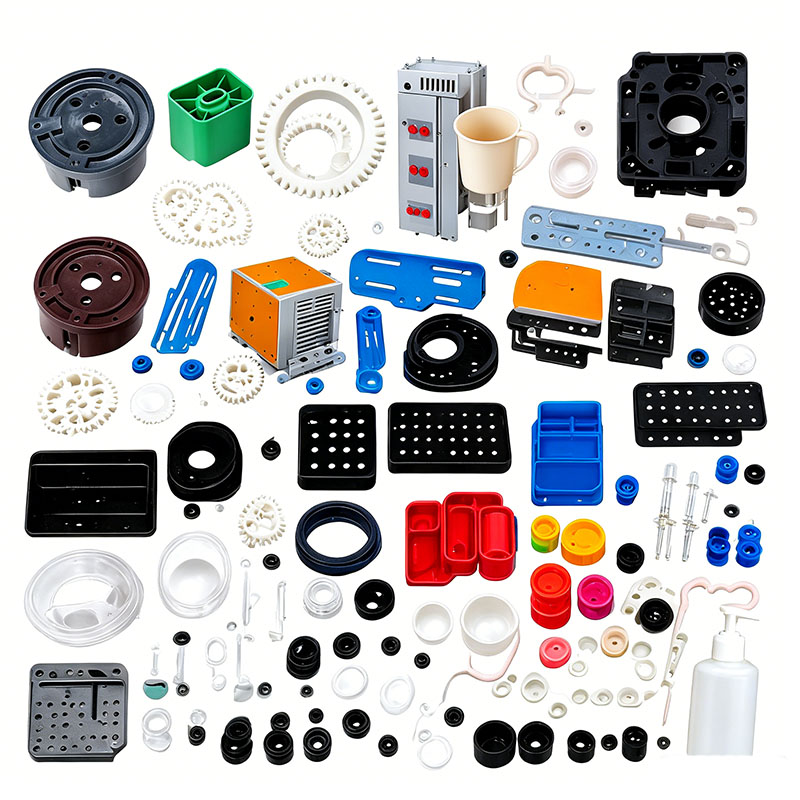
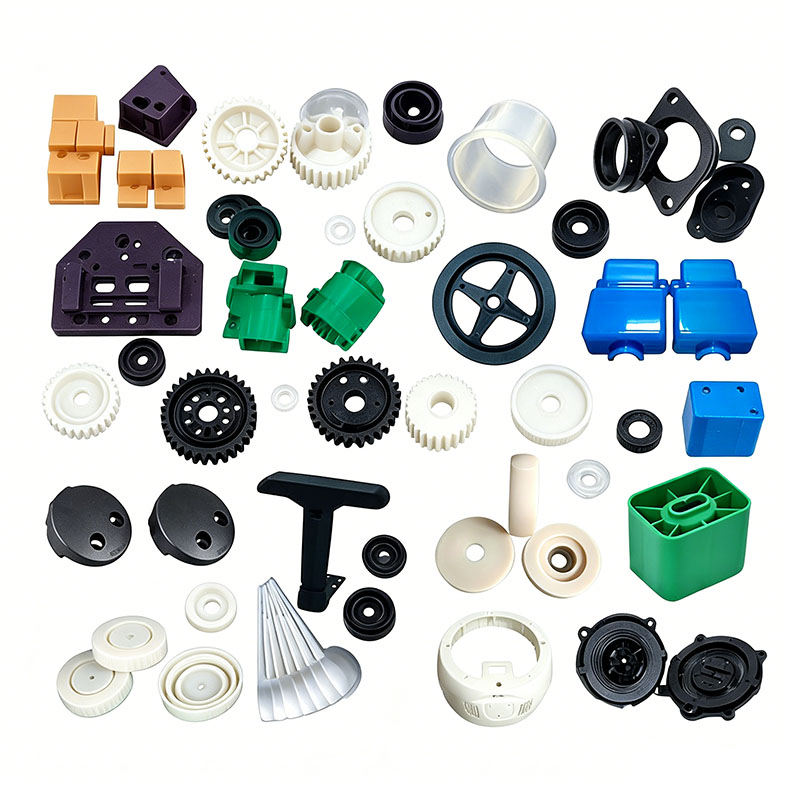
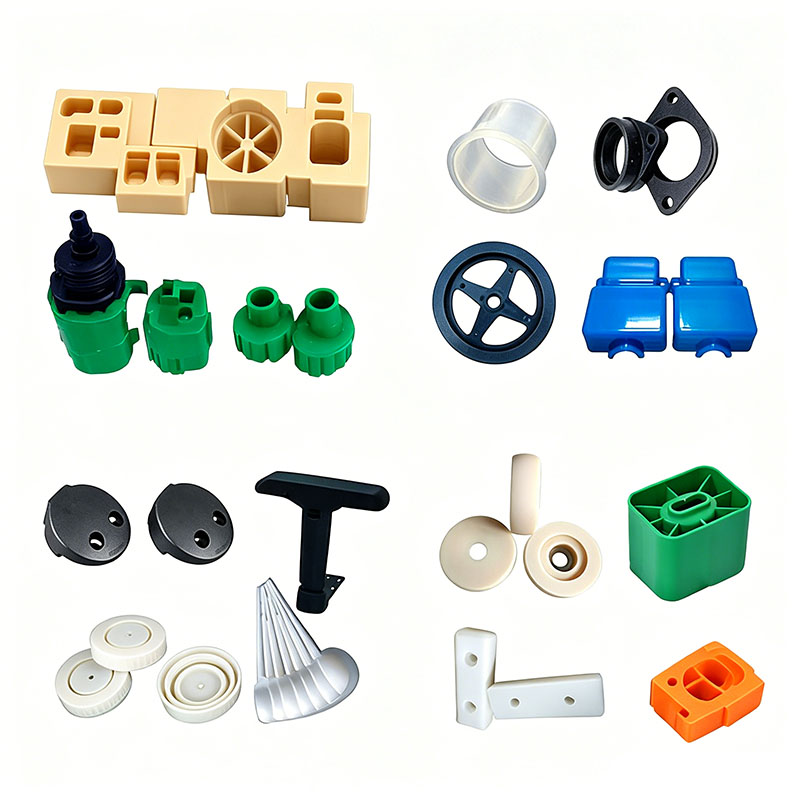
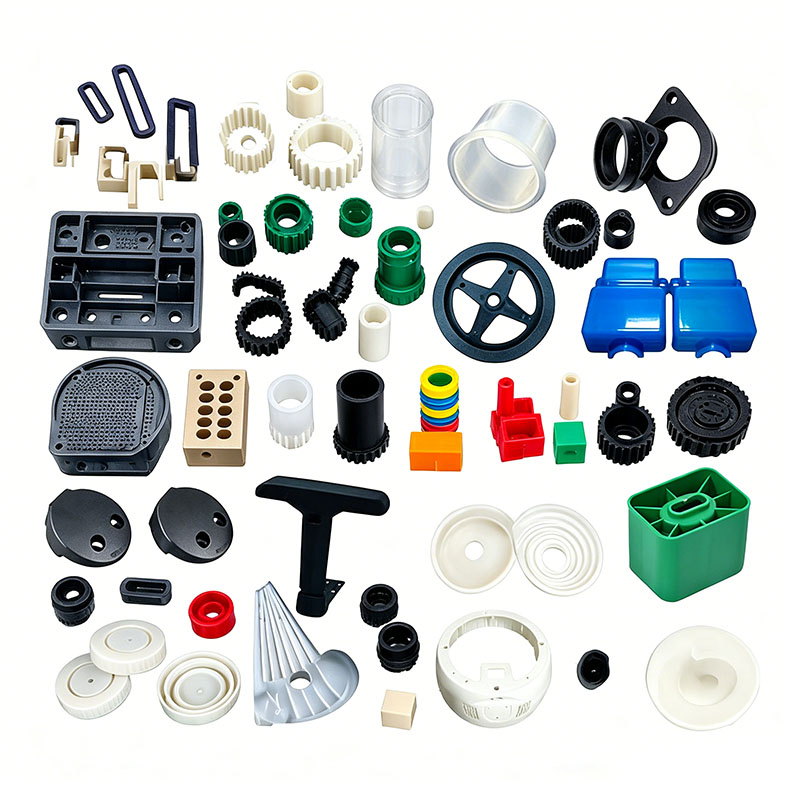
Aoto autó műanyag karosszériaelemek öntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja az aoto autó műanyag karosszériaelemeinek öntését. Professzionális, személyre szabott aoto autó műanyag karosszéria-alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális aoto autó műanyag karosszéria-alkatrészek gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. Az aoto autó műanyag karosszériaelemeinek testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Az aoto autó műanyag karosszériaelemek öntéséhez kapcsolódó tervezési és gyártási képességekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelés és egyéb technológiák
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott aoto autó műanyag karosszéria-alkatrészeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Az Aoto autó műanyag karosszériaelemek fröccsöntő termékeihez megfelelő műanyag alkatrészeket készíthetünk, amelyet főként fröccsöntő formákon keresztül végeznek.
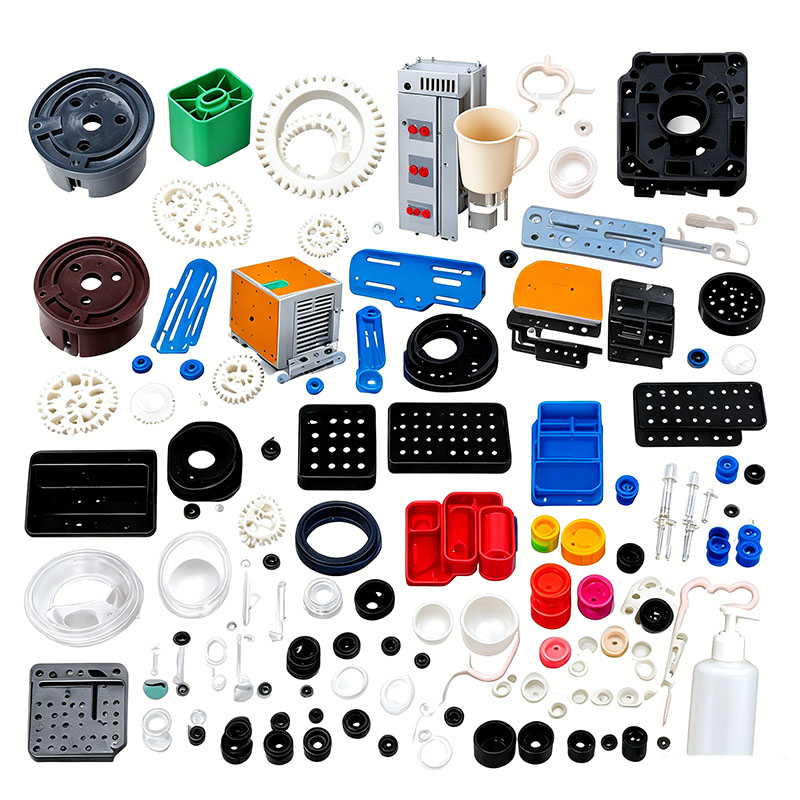
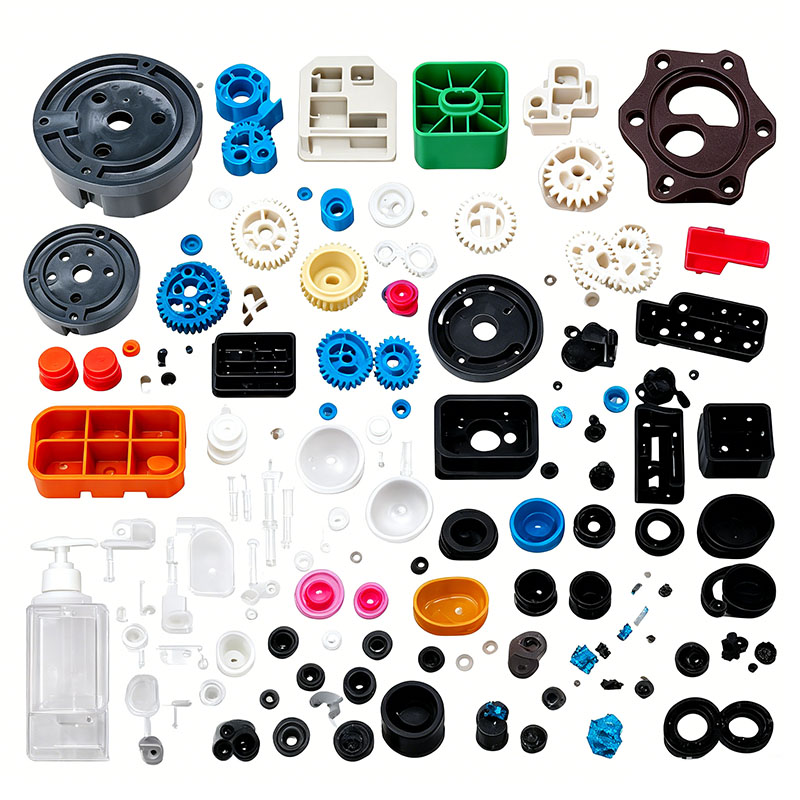
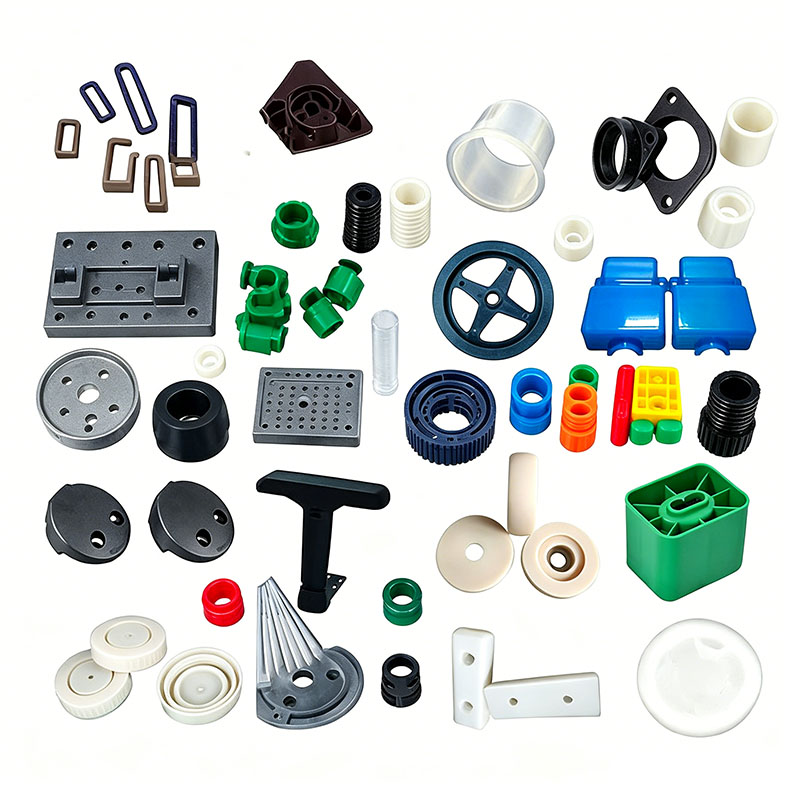
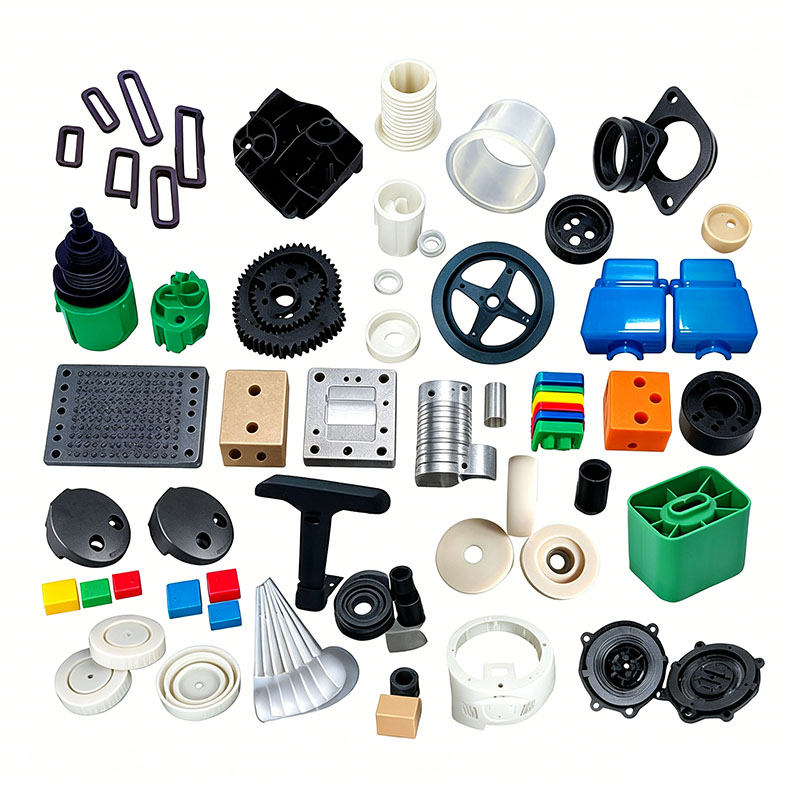
Az elektromos járművek műanyag alkatrészei három kategóriába sorolhatók: külső karosszériaelemek, funkcionális szerkezeti részek és elektromos védőelemek. Ilyenek például az első és hátsó védőburkolatok, első burkolatok, sárvédők, lábtérburkolatok, akkumulátorrekesz-házak, műszerházak, lámpatartók, vezetékburkolatok és tárolórekeszek. Ezek a termékek tartós kültéri expozíciónak vannak kitéve (napfény, eső és hőmérséklet-ingadozások), valamint folyamatos vibrációnak és kőhatásoknak vannak kitéve működés közben. Ezenkívül az akkumulátor és az elektronikus vezérlőelemek elektromos szigetelést és lángállóságot igényelnek; a külső részeknek repedés vagy sárgulás nélkül kell ellenállniuk a festésnek (időjárásállóság); és a teherhordó alkatrészeknek deformáció nélkül kell ellenállniuk az ütéseknek. A gyakori nyersanyagok közé tartozik az ASA és az ABS/PC az időjárásálló külső alkatrészekhez; módosított PP és üvegszál erősítésű PP szerkezeti teherhordó alkatrészekhez; PC átlátszó fényházakhoz; és lángálló ABS az elektronikus vezérlőburkolatokhoz. A legfontosabb formázási ellenőrzési pontok az időjárásállóságra és a repedés megelőzésére, az alacsony belső feszültségre, a méretstabilitásra, az alacsony VOC-kibocsátásra és a megbízható égésgátlásra összpontosítanak, az alábbiak szerint.
I. Nyersanyag kiválasztása és előkezelés
Nyersanyag-osztályozás és újraőrlés kezelése
A szabaddá váló részek, például a jármű karosszériája és a sárvédők szűz ASA-t vagy ABS/PC-t használnak, és csak kis mennyiségű (≤10%) tiszta utánköszörülés megengedett ugyanabból az anyagból. Szigorúan tilos az újraköszörülés használata akkumulátorrekeszeknél, vázra kapcsolt teherhordó alkatrészeknél, égésgátló elektromos házaknál; Az újraköszörülés csökkentheti az ütési szilárdságot és veszélyeztetheti az égésgátló rendszereket, ami ütközéskor repedéshez és rövidzárlat vagy tűz kockázatához vezethet.
Az anyagkeverékek UV-/időjárásálló mesterkeverékeket és alacsony migrációjú, környezetbarát penészleválasztó szereket tartalmaznak, hogy minimalizálják a kültéri felületek virágzását és a belső szagokat. Az égésgátló és üvegszál erősítésű anyagokat összekeverik és külön silókban tárolják; A teljesítményromlás megelőzése érdekében szabványos PP-vel vagy ABS-sel keverni tilos. Az üvegszállal módosított anyagok alacsony sebességű keveredésen mennek keresztül, hogy megakadályozzák a szálak törését, ami egyébként csökkentené a szilárdságot és a felületi szálak expozícióját okozná.
Szigorú szárítási és párátlanítási szabványok
Az ASA, ABS/PC és PC rendkívül érzékeny a nedvességfelvételre; nyomokban lévő nedvesség "ezüstcsíkokat" és belső mikropórusokat okozhat, ami festési hibákhoz (például kipattanáshoz) és ütés hatására törékeny meghibásodáshoz vezethet. Az ASA és ABS+PC anyagokat 85°C-on 4 órán keresztül forró levegőn szárítják; A PC-lámpák házai 110°C-on 4-6 órán keresztül párátlanító szárításon mennek keresztül. A módosított PP rendkívül alacsony vízfelvételű; a felületi nedvességet az esős évszakban 60°C-on mindössze 1 órás szárítással távolítják el. Szárítás után a nyersanyagokat lezárt csővezetékeken továbbítják, hogy megakadályozzák a műhelyben lévő nedvesség újbóli felszívódását.
II. A formatervezés és a gépek üzembe helyezésének kulcspontjai
Az elektromos járművek (EV) burkolatai jellemzően nagy felületű, vékony falú részek (1,8–2,5 mm vastag), belső bordákkal és 3–6 mm falvastagságú rögzítőhüvelyekkel. Ez a jelentős eltérés a vastagságban hajlamossá teszi őket a süllyedésnyomokra és a vetemedésre; ezért a formatervezés a kiegyensúlyozott hűtésre, a megfelelő légtelenítésre és a kiegyensúlyozott kilökésre összpontosít.
Formaacél és szerkezeti optimalizálás
A kozmetikai alkatrészek üregei S136 tükörfényezésű acélt használnak, ami biztosítja a polírozás utáni karc- és lyukmentes felületet, amely alkalmas a festési folyamatokhoz. Az üvegszállal megerősített vagy égésgátló részek üregei beépített nitridáláson esnek át, hogy ellenálljanak a töltőanyagok eróziójának és meghosszabbítsák az élettartamot. Minden sarkon sugarak (R-fillet) vannak, hogy kiküszöböljék a feszültségkoncentrációkat, megelőzve a hőciklus vagy a vibráció által okozott repedéseket. Az elválasztó vonalak nagy pontosságú megmunkálása minimálisra csökkenti a finom villanást, megelőzve az összeszerelési veszélyeket (például az ujjak becsípődését) és a túlzott hézagokat.
Kiegyensúlyozott hűtőrendszer (létfontosságú a vetemedés megelőzésében)
A védőpanelek és az elülső házak szimmetrikus, konform hűtőcsatornákat használnak, amelyek körbeveszik az alkatrészt, míg a vastag falú kiemelkedések belső spirális hűtőmagokat tartalmaznak, hogy minimalizálják a vastag és vékony szakaszok közötti hőmérséklet-különbségeket. A formák hőmérsékletét zóna szabályozza: 55–65°C az ASA külső részek esetében; 70–80°C az ABS/PC alkatrészekhez; és 30–45°C a módosított PP alkatrészek esetében. A túl magas PP szerszámhőmérséklet fokozott kristályosodási zsugorodáshoz és egyenetlen összeszerelési hézagokhoz vezet, míg a túl alacsony hőmérséklet magas belső feszültséget eredményez, ami lassú torzulást és deformációt okoz kültéri használat során.
Szellőztetés és kiegyensúlyozott kilökődés
A nagy felületű házak hosszú olvadékáramlási utakat foglalnak magukban. Folyamatos (0,012-0,015 mm mély) szellőzőnyílások vannak kialakítva az elválasztó vezeték hosszú oldalai mentén, a hegesztési vezetékeknél és a bordák végén, hogy gyorsan eltávolítsák a bomlási gázokat, ezáltal megakadályozzák az égést és biztosítják a hegesztési vezeték megfelelő szilárdságát. Nagy alkatrészek esetén több kilökőcsapot és kilökőblokkot kombináló kiegyensúlyozott kilökőrendszert alkalmaznak a helyi feszültségkifehéredés vagy a ház deformációjának megakadályozására; a karcsú sárvédő alkatrészekhez kiegészítő kidobó blokkok kerültek hozzáadásra.
Formatelepítési és -beállítási protokollok
A nagy karosszériaformák 500T–1200T fröccsöntő gépekkel vannak párosítva; a szorítólemezeket egyenletesen meg kell húzni, hogy ellenálljanak a nagynyomású befecskendezési erőknek, és megakadályozzák a penész kinyílását vagy a kipattanás kialakulását. A vízkörök áramlásérzékelőkkel vannak felszerelve annak ellenőrzésére, hogy minden vezeték mentes-e eltömődéstől vagy szivárgástól. Az alacsony nyomású penészvédelem úgy van kalibrálva, hogy automatikus nyitást váltson ki, ha a kapu maradványait észleli, ezáltal megóvja a drága formaüreget. Az égésgátló alkatrészek gyártása előtt a hengert alaposan átöblítik, hogy eltávolítsák a maradék inkompatibilis műanyagokat.
III. A fröccsöntéshez szükséges legfontosabb ellenőrzési pontok
Folyamatmag: Alacsony nyírású fokozatos töltés, kétfokozatú alacsony nyomástartás és megfelelő, kiegyensúlyozott hűtés a belső feszültség minimalizálása, valamint a kültéri ütésállóság és az időjárásállóság fokozása érdekében.
Zónás hordó hőmérséklet-szabályozás
ASA testhéjak: 175–205°C (fúvóka ≤210°C); a túlzott hő lerontja az UV-álló adalékanyagokat, ami a jövőbeni sárguláshoz vezet.
ABS/PC műszerházak: 190–250°C (max. 260°C); a túlmelegedés illékony anyagokat bocsát ki, ami erős szagokat okoz a jármű belsejében.
Módosított PP elemrekeszek: 190–220°C; lángálló ABS elektronikus vezérlőházak: ≤225°C (a túlzott hőség veszélyezteti az égésgátló rendszert).
Változó sebességű fokozatos kitöltés
A nagy védőpanelek három fokozatú sebességprofilt használnak: alacsony fordulatszámú pufferelés a kapunál, közepes-nagy sebesség a közbenső töltési fázishoz, és csökkentett sebesség a távoli hegesztési vezetékeknél a légtelenítéshez a nyírás által kiváltott belső feszültség minimalizálása érdekében. Az üvegszállal megerősített alkatrészeket közepestől alacsony sebességig öntik, hogy csökkentsék a "szál lebegés" hibáit. A befecskendezési nyomás 90-120 bar között van beállítva; az elégtelen nyomás gyenge hegesztési vezetékeket eredményez, amelyek hajlamosak a jármű vibrációja miatti törésre, míg a túlzott nyomás villanást és belső feszültség-felhalmozódást okoz, ami repedéshez vezet a hőciklus során.
Kétlépcsős tartási nyomás
A PP és az üvegszállal megerősített PP félkristályos anyagok, nagy zsugorodási sebességgel; ezért a megfelelő anyagkompenzáció biztosítása érdekében kétlépcsős tartónyomás-profilt valósítanak meg. A tartási idő 6–10 másodpercre van beállítva a vékony falú kozmetikai alkatrészeknél és 15–20 másodpercben a vastag falú elemtartó rekeszeknél a felületi süllyedés nyomainak eltávolítása érdekében; a tartás és az anyag lágyítása egyszerre történik, hogy lerövidítsék a formázási ciklust.
Hűtési és alkatrészeltávolítási protokollok
A hűtési időt 3-5 másodpercre számítják 1 mm-es falvastagságra (pl. 9-14 másodperc 2 mm vastag ház esetén). Az elégtelen hűtés veszélyezteti az alkatrészek laposságát szétszereléskor, ami folyamatos zsugorodáshoz és deformációhoz vezet tárolás vagy kültéri használat során, ami a jármű összeszerelése során eltolódást okoz. A forma nyitása és kilökése alacsony, egyenletes sebességgel történik; egy robotkar kezeli az alkatrészek eltávolítását, és szigorúan tilos a kozmetikai felületekkel való kézi érintkezés, hogy az olajszennyeződés ne befolyásolja a festék tapadását. Eltávolítás után az alkatrészeket síkra fektetik a szerelvényekre; a forró házak egymásra rakása vagy összenyomása tilos.
IV. Utófeldolgozás: alakformálás és stresszoldás
Kapusorja precíziós vágása
A nagy hidegcsatornás kapuk simán eltávolíthatók hidraulikus marókkal, míg az elválasztó zsinór finom villogását pneumatikus precíziós csiszolófejek köszörülik le. A gyémánt csiszolófejeket merev üvegszál erősítésű alkatrészekhez használják, hogy biztosítsák a sorjamentes, szorosan illeszkedő összeszerelést és megakadályozzák a jármű vibrációja által okozott feszültség okozta repedéseket.
Lágyítás a stressz enyhítésére (festett részeknél kötelező)
Minden festésre vagy sütésre szánt ASA és ABS/PC ház állandó hőmérsékletű hőkezelésen esik át kemencében 60-70°C-on 2-3 órán keresztül. A lassú hűtés feloldja a belső feszültségeket, megelőzve a festési/sütési folyamat során vagy a külső hőmérséklet-ingadozások miatti repedéseket. Az enyhén megvetemedett védőburkolatok és sárvédők alacsony hőmérsékletű hőformázáson mennek keresztül erre a célra szolgáló fémrögzítésekben, hogy egyenletes réseket biztosítsanak a járműben.
Felületi előkezelés
A festett részek elektrosztatikus poreltávolításon és plazma zsírtalanításon mennek keresztül, hogy eltávolítsák a formaleválasztó szer maradványokat és javítsák a festékréteg tapadását. Az átlátszó PC-fényházak UV-keményítő kezelést kapnak, hogy ellenálljanak a kövek által okozott karcolásoknak. A lángálló elektromos vezérlőelemek véletlenszerű mintavételezésen esnek át a szigetelés és a lángállósági vizsgálat céljából, mielőtt raktározásra jóváhagynák őket.
Mi egy aoto autó műanyag karosszériaelem-gyártó vagyunk, amely kiváló minőségű aoto autó műanyag karosszériaelemek gyártást biztosít. Mindaddig, amíg az aoto autó műanyag karosszériaelemek fröccsöntő termékeit szeretné személyre szabni/fejleszteni, megtalál minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Aoto autó műanyag karosszériaelemek öntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.