itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Esernyő műanyag alkatrészek fröccsöntés
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
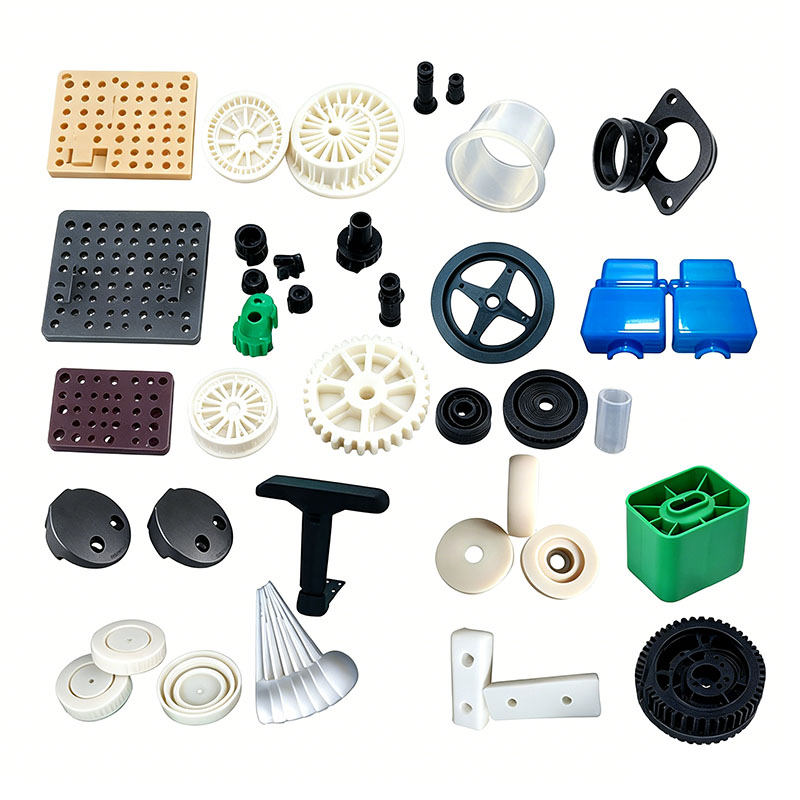
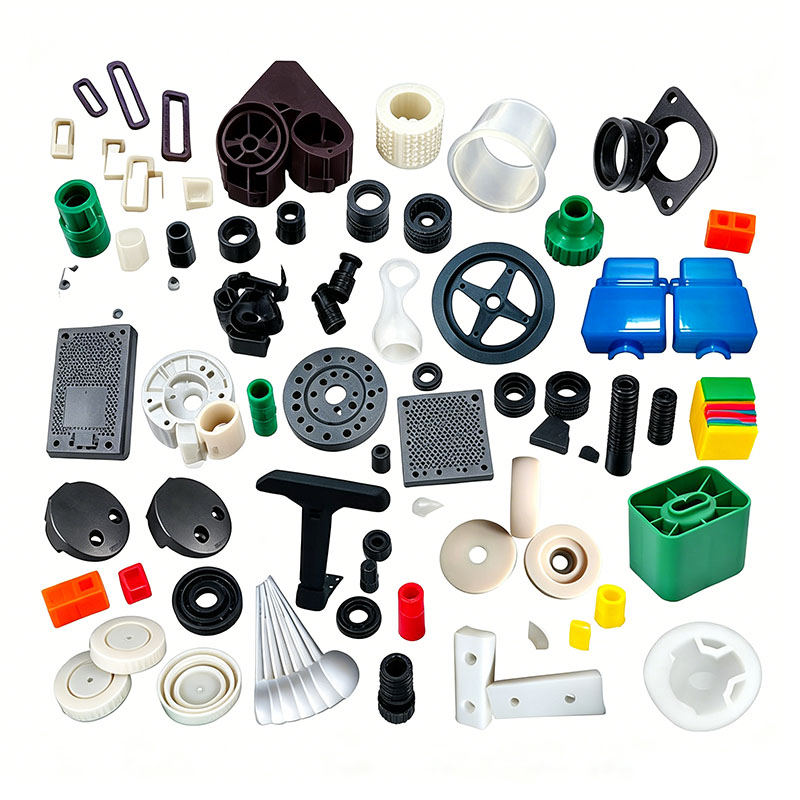
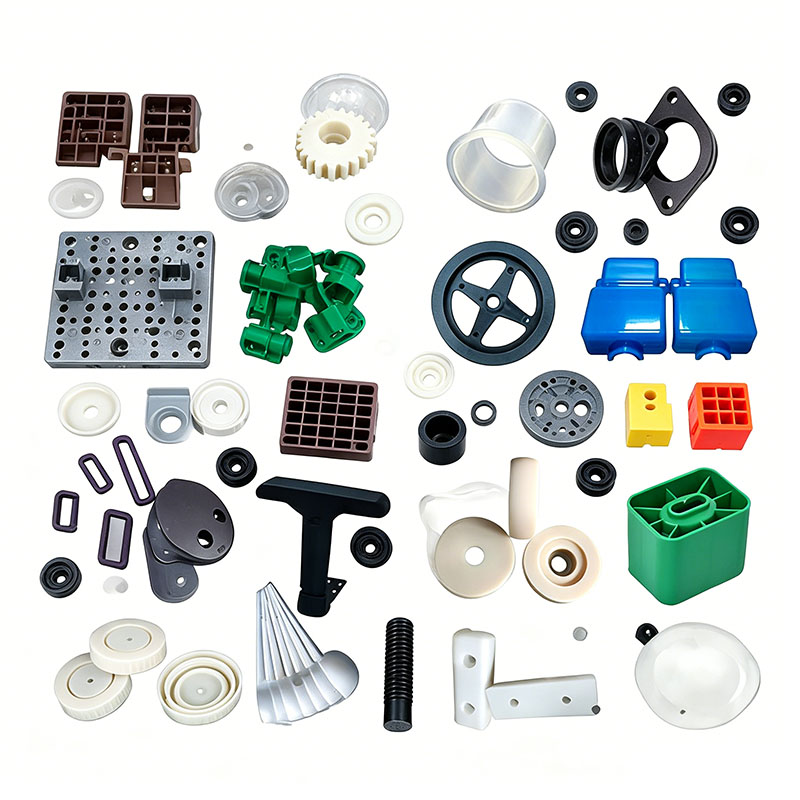
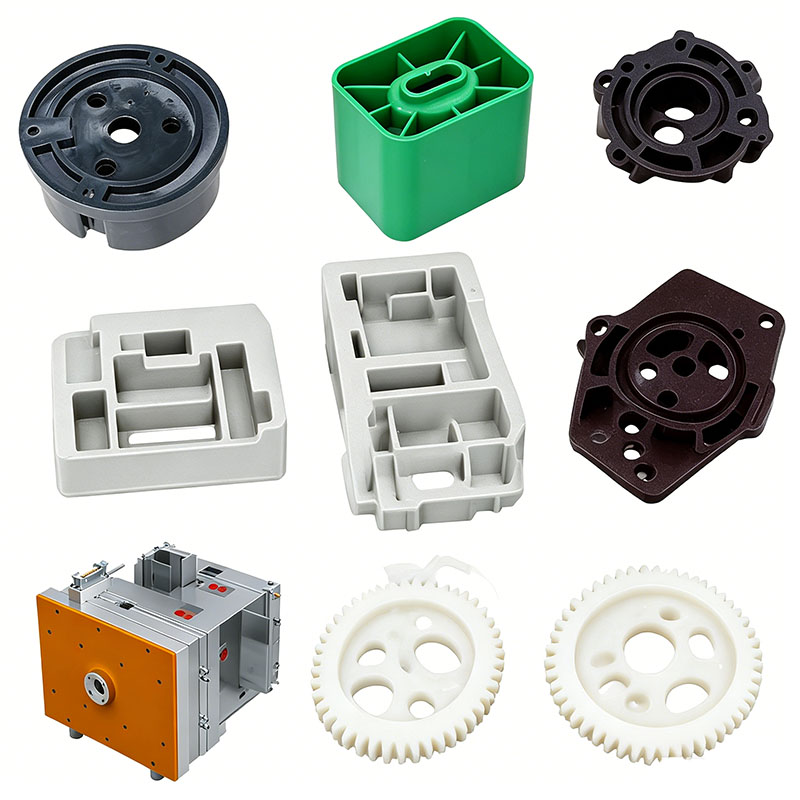
Esernyő műanyag alkatrészek fröccsöntés
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja az esernyő műanyag alkatrészek öntését. Professzionális, testreszabott esernyő műanyag alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális esernyő műanyag alkatrészek fröccsgyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. Az esernyő műanyag alkatrészek fröccsöntésének testreszabása során gyárunk egyablakos szolgáltatást tud nyújtani. Esernyő műanyag alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termékek gyártása, összeszerelése és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott esernyő műanyag alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Az esernyő műanyag alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket tudunk készíteni, ami főként fröccsöntéssel történik.
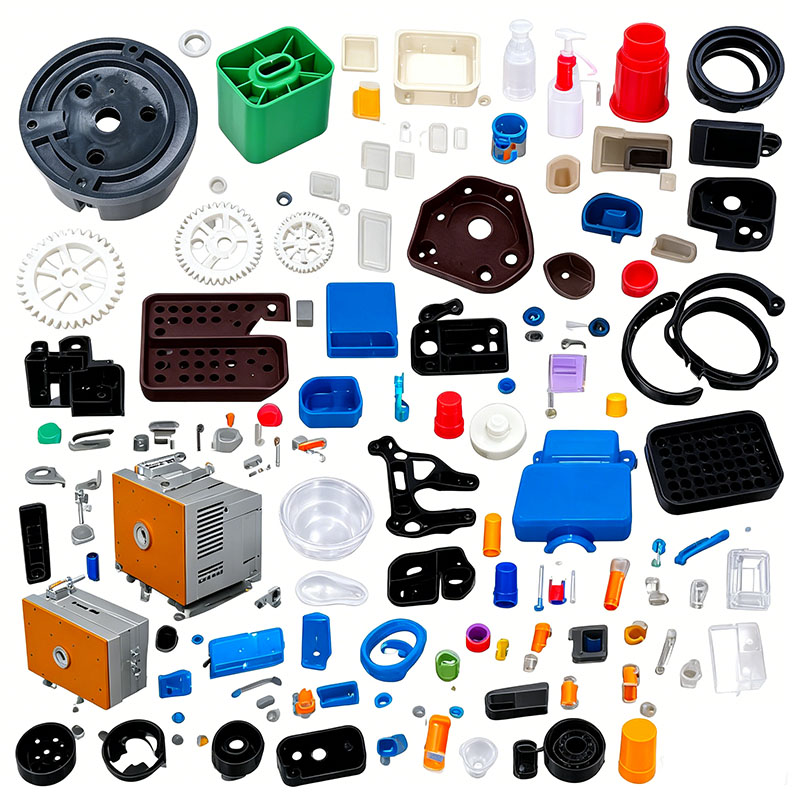
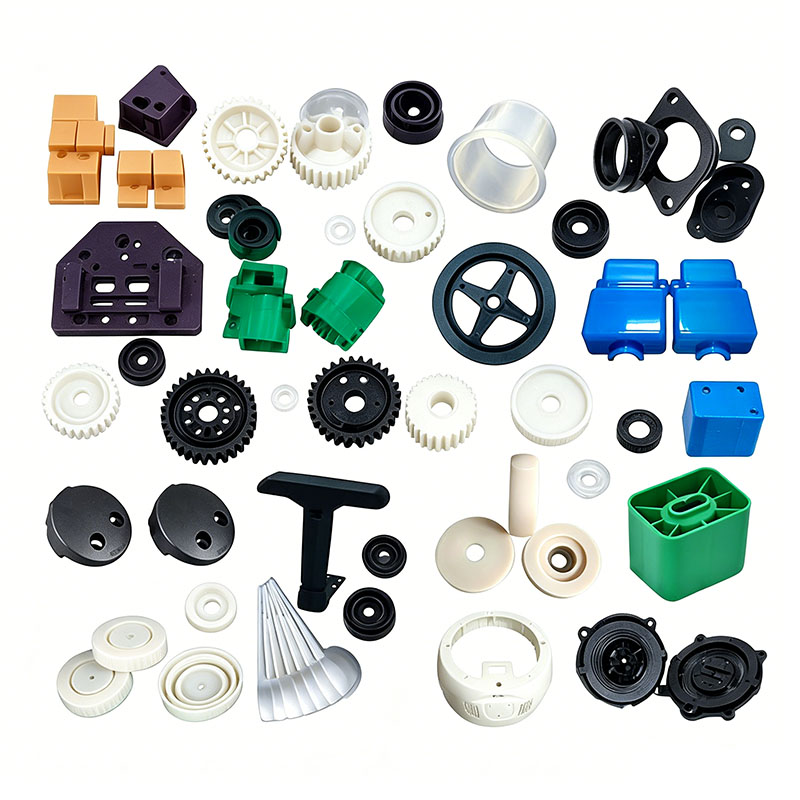
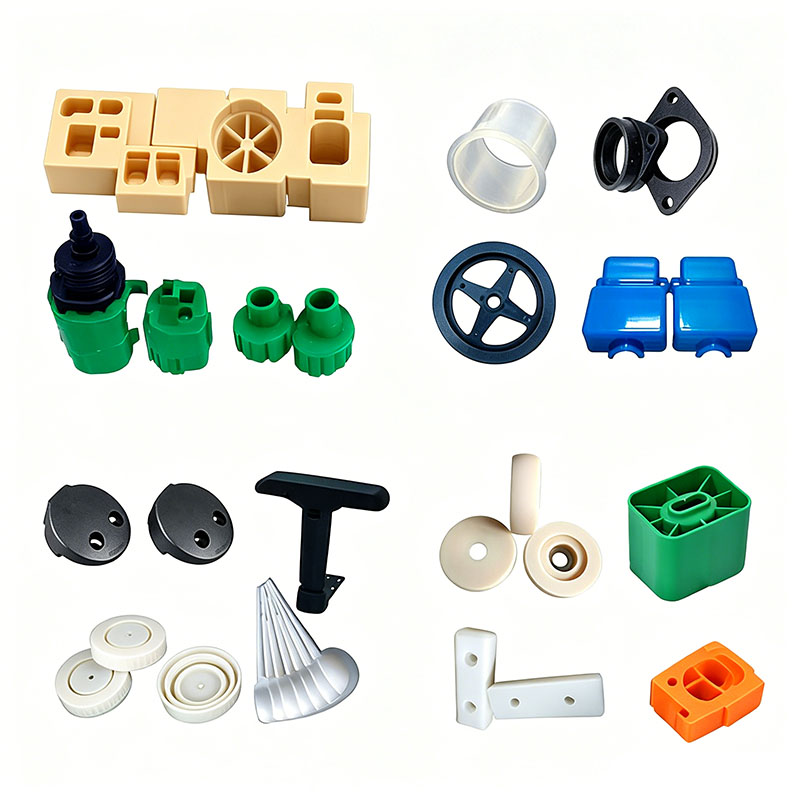
A műanyag esernyőalkatrészek – például bordás csatlakozók, középső tengelyhüvelyek, fogantyúk, kioldógombok, hegysapkák, előtetőrögzítők, összecsukható tartók és rugós hüvelyek – három kategóriába sorolhatók: szerkezeti teherhordó csatlakozók, esztétikus/markolat-elemek és apró díszítőelemek. Ezeknek a termékeknek ellenállniuk kell a tartós kültéri esőnek és napfénynek, valamint az ismételt nyitási, zárási és húzóerőknek. Alacsony hőmérsékleten nem válhatnak törékennyé vagy megrepedhetnek; a gyakori működéshez nagy szívósság, kopásálló rögzítőelemek és pontos mérettűrések szükségesek, hogy biztosítsák a gördülékeny, elakadásmentes mozgást. A főbb anyagok közé tartozik az edzett/módosított PP, a nagy ütésálló ABS, a kopásálló POM és a lágy TPR formázómassza. Az öntési folyamatot és a legfontosabb ellenőrzési pontokat az alábbiakban ismertetjük.
I. Gyártás előtti nyersanyagfeldolgozás
Anyagválasztás és osztályozás
Fogantyúk és esztétikus/dekoratív részek: Magasfényű ABS (egyenletes szín, sima tapintás);
Esernyőcsatlakozások, összekötő konzolok és csúcssapkák: Edzett PP (alacsony hőmérsékleti ellenállás, szakítószilárdság, vízálló és korrózióálló);
Kapcsolócsúszkák és mozgóreteszek: POM (önkenő és kopásálló; több tízezer ciklust kibír fehéredés és kopás nélkül);
Puha fogantyús fröccsöntés: TPR (csúszásmentes, bőrbarát tapintás; kétanyagú/kétszínű fröccsöntés).
Összeállítás és újracsiszolódás menedzsment
Teherhordó kötések és összecsukható tartók: Szigorúan tiltsa az utánköszörülés (újrahasznosított zúzott anyag) hozzáadását, mivel az utánköszörülés csökkent szívósságtól szenved, és többszöri használat során hajlamos a törésre. Csak a kis esztétikus részek tartalmazhatnak 10%-ig tiszta, ugyanabból az anyagból készült csigát/futót, feltéve, hogy azokat összetörik és szitálják a durva részecskék eltávolítása érdekében. Keverje össze a hidrolízis- és UV-álló mesterkeverékeket, hogy megakadályozza a kültéri eső által okozott fehéredést vagy öregedést. Tartsa külön a POM-ot, a TPR-t és az ABS-t keverés közben; ne szennyezze keresztbe. Használjon alacsony fordulatszámú keverőt 5-8 percig 300 ford./perc alatti fordulatszámon, hogy elkerülje a keményítő adalékok károsodását.
Szárítás és párátlanítás
ABS: Szárítsa 80°C-on 3 órán át a nedvesség eltávolítása és a belső buborékok vagy szakítósérülés elkerülése érdekében;
POM: A szárítási hőmérséklet nem haladhatja meg a 75°C-ot; a magas hőmérséklet bomlást és szúrós gázok felszabadulását okozhatja;
Módosított PP és TPR: Ezeknek az anyagoknak rendkívül alacsony a vízfelvétele; rövid, alacsony hőmérsékletű szárítás elegendő, jellemzően csak esős évszakban. Szárítás után az alapanyagokat zárt tartályokban tárolja, hogy megakadályozza a nedvesség visszaszívását.
Hordótisztítás
Az anyagok vagy színek megváltoztatása előtt öblítse ki a maradék anyagot a hordóból tisztítószerrel, hogy kiküszöbölje az olyan problémákat, mint az anyagkeveredés, a rétegvesztés, a ridegedés és a színellentmondás.
II. Forma beszerelés, üzembe helyezés és szerkezeti szempontok
Az esernyőtartozékok általában kisméretű, nagy pontosságú, többüregű formákat használnak (16 vagy 32 üreges konfigurációk). A csúszkák és csatlakozók falvastagsága 1,2–2 mm; ezek a vékony szakaszok hajlamosak a feszültségrepedésre.
Forma acél kiválasztása
Az ABS és TPR alkatrészek megjelenését befolyásoló üregekhez 718H előedzett tükörfényezésű acélt használnak. A POM kopásálló alkatrészek és az üvegszállal módosított alkatrészek üregeit nitridálják a kopásállóság növelése érdekében. Minden sarok kis sugarú, hogy kiküszöbölje a feszültségkoncentrációt, biztosítva, hogy az alkatrészek ne repedjenek meg nyitáskor vagy záráskor alacsony hőmérsékleten. Az elválasztó felületek precíziós megmunkálásúak, hogy minimálisra csökkentsék a villanást, és megakadályozzák az esernyő anyagának elakadását vagy megkarcolódását működés közben.
Hűtőrendszer
A több üreg vízcsatornái tökéletes szimmetriával vannak elrendezve; finom csatornák vannak az üregek közelében elhelyezve, hogy kiegyensúlyozzák a hűtési sebességet az összes részen. Forma hőmérséklet szabályozás: ABS 50-60°C; PP 30-40°C; POM 80-90°C. A POM magas szerszámhőmérséklete növeli a kristályosságot, jelentősen javítva a kopásállóságot.
Szellőztetés és kilökődés optimalizálása
Mikroszellőztető csatornák (0,010 mm mély) minden üregbe vannak vágva, a csúszkáknál és a hegesztési vezetékeknél kiemelt szellőztetéssel, hogy megakadályozzák a gyenge varratokat vagy a törést. Tekintettel az alkatrészek és a kilökőcsapok kis méretére, többpontos, elosztott kilökési stratégiát alkalmaznak, amely kétlépcsős, alacsony sebességű kilökési folyamatot alkalmaz a feszültségnyomok ("kifehéredés"), a defektek és a rejtett repedések elkerülése érdekében.
Forma telepítése és próbaüzem
A formát egy kis fröccsöntő gépre (100T–250T) kell felszerelni, egyenletes szorítóerővel a felvillanás megakadályozása érdekében. Ellenőrzik a vízcsatornák szivárgását, és aktiválják az alacsony nyomású szerszámbefogás elleni védelmet, hogy megakadályozzák a kényes üregek károsodását. 20 perces hőelvezetési periódus után alacsony nyomású, alacsony sebességű próbalövést hajtanak végre. A nyomást és a sebességet fokozatosan állítják be, hogy megfelelő első cikk készüljön; A tömeggyártás csak a méretek, szívósság és megjelenés minőségellenőrzése után kezdődik. III. Szabványos fröccsöntő ciklus
A teljes egyforma-ciklus lépései: Formazárás → Plasztifikáció/anyag felhalmozódás → Többlépcsős injektálás → Kétlépcsős tartónyomás → Hűtés/beállítás → Formanyitás → Kis sebességű kidobás → Automatikus alkatrészgyűjtés.
Hordó hőmérsékleti zóna
ABS: 170–200°C (fúvóka max. 205°C; a magas hőmérséklet a szívósság elvesztését okozza);
Edzett PP: 190-220°C;
POM: 180-205°C (szigorúan 210°C alatt; a magas hőmérséklet bomlást és penészkorróziót okoz);
TPR (lágy gumi): 160-190°C.
Többfokozatú, változó sebességű töltés
Kisebb alkatrészekhez többüreges, rövid áramlási útvonalú öntőformákban: kis sebességű pufferelés a kapunál, gyors feltöltés a középső szakaszban és csökkentett sebesség az üreg végén a légtelenítés megkönnyítése és a hegesztési vezeték szilárdságának javítása érdekében. Befecskendezési nyomás: 70-95 bar; a túlzott nyomás felvillanást és nagy belső feszültséget okoz (repedéshez vezet a hőciklus során), míg az elégtelen nyomás gyenge hegesztési vezetékekhez vezet.
Szakaszos, rövid távú tartási nyomás
A kis részek vékony falúak és minimális zsugorodást mutatnak; alkalmazzon kétfokozatú alacsony tartónyomást 3-8 másodpercig, hogy kompenzálja az enyhe zsugorodást, és megakadályozza a süllyedés nyomait a bepattanó illesztéseken és a rögzítőoszlopokon. A tartónyomás és az anyagfelhalmozódás szinkronizálása lerövidíti a fröccsöntési ciklust és növeli a többüreges szerszám termelékenységét.
Hűtés és alkatrész eltávolítás
A hűtési időt 2–3 másodpercre számítják 1 mm-es falvastagságra (pl. 4–6 másodperc egy szabványos 1,5 mm-es csatlakozónál). Az elégtelen hűtés folyamatos zsugorodáshoz vezet a formázás után, ami a kapcsolók és a bepattanó illeszkedések inkonzisztens illesztését/feszítését eredményezi. A formanyitás és a kilökődés mindvégig alacsony sebességgel történik; Az alkatrészek automatikusan összegyűjtésre kerülnek a forma alatti tartályban. Kerülje a forró műanyag alkatrészek összezúzását vagy egymásra rakását, hogy elkerülje a kényes csatlakozók deformálódását.
IV. Formázás utáni feldolgozás
Kapu- és vakuvágás
A tengeralattjáró kapuk és tűpontos kapuk automatikusan letörnek a formanyitás során; a nagy kapuk tisztán eltávolíthatók kis pneumatikus vágókkal. Az elválási vonalak mentén lévő kisebb felvillanásokat vibrációs felületkezeléssel eltávolítják; a csúszó-pattintható illeszkedő felületeknek sorjamentesnek kell lenniük a sima, akadozásmentes működés érdekében. Stresszoldó lágyítás
Az ABS fogantyúkat és díszítőelemeket alacsony hőmérsékleten, 60°C-on, egy órán keresztül lágyítják a permetezés előtt, hogy enyhítsék a belső feszültséget, így biztosítva, hogy ne repedjenek meg váltakozó hideg és meleg külső hőmérsékletnek kitéve. A PP és POM alkatrészek nem igényelnek magas hőmérsékletű izzítást; ehelyett a formázás után 12 órán át állni hagyják őket, hogy az összeszerelés előtt enyhítsék a zsugorodás utáni feszültséget.
Kétszínű rátét (esernyő fogantyú)
A merev műanyag vázat először fröccsöntjük, majd egy másodlagos formába helyezzük, hogy puha TPR gumival átöntsük; ez biztonságos kötést biztosít a merev és puha anyagok között, megakadályozva a rétegvesztést vagy leválást.
Felületkezelés
A fogantyúk szitanyomással, logóval és matt vagy fényes festékkel kidolgozhatók; A működőképes mozgó részek bevonat nélkül maradnak, hogy megakadályozzák a festék kopását vagy kiválását, ami a kapcsolószerkezet elakadását okozhatja.
V. Többlépcsős minőségellenőrzés
Első cikk ellenőrzése: a bepattintható nyílások féknyeregmérése és a csuklószerelvény méretei; szemrevételezéses hibák, például légbuborékok, ezüst csíkok, égési nyomok és vaku.
Járőri ellenőrzés: Mintavétel 30 percenként; kézi ismételt nyitási/zárási tesztek a bepattanó-illesztő mechanizmus simaságának ellenőrzésére.
Megbízhatósági helyszíni ellenőrzések: Ismételt húzási tesztek alacsony hőmérsékletű fagyasztás után az ízületek szívósságának felmérésére; esőnek való kitettség és öregedésállósági tesztek; kopásállósági dugattyús tesztek POM csúszkákhoz.
Teljes ellenőrzés és válogatás: A repedéseket, deformációkat vagy rövid lövéseket tartalmazó alkatrészeket elkülönítik és leselejtezik; a hibás teherhordó kötéseket tilos újracsiszolni és szerkezeti elemekhez újra felhasználni.
Műanyag esernyő-alkatrészek gyártója vagyunk, kiváló minőségű esernyő-műanyag alkatrészek öntvénygyártást biztosítva. Mindaddig, amíg szeretne testreszabni/fejleszteni esernyő műanyag alkatrészek fröccsöntő termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Esernyő műanyag alkatrészek fröccsöntés, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.