itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag oldalburkolat motorkerékpár alkatrész öntvény
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
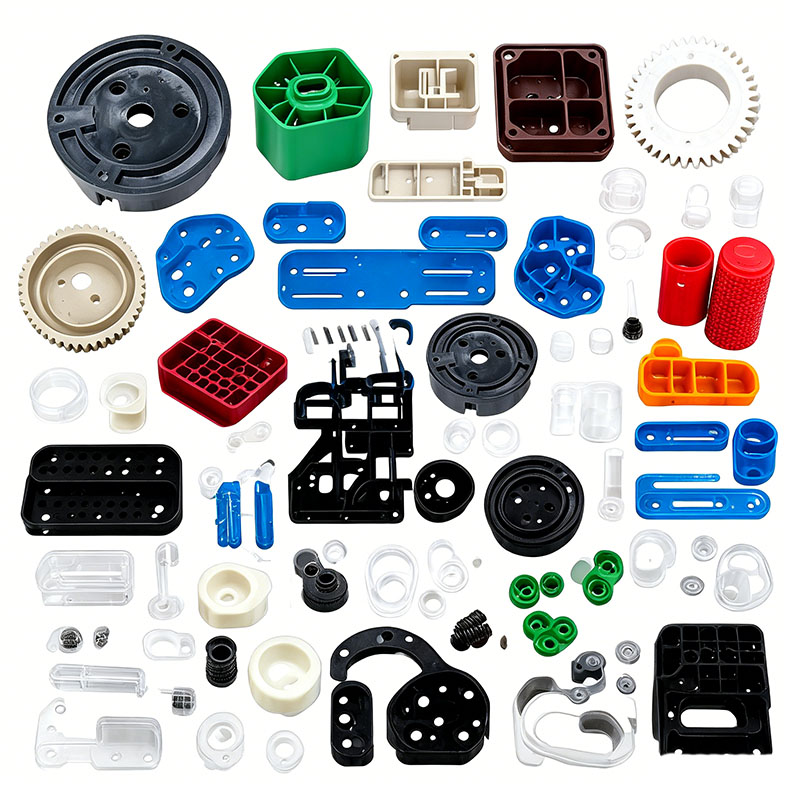
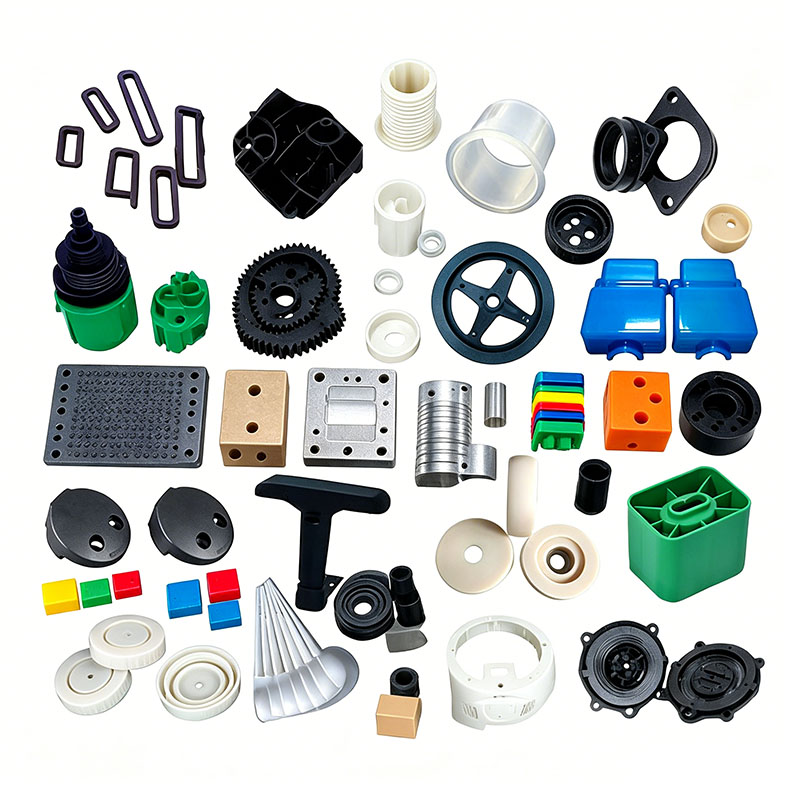
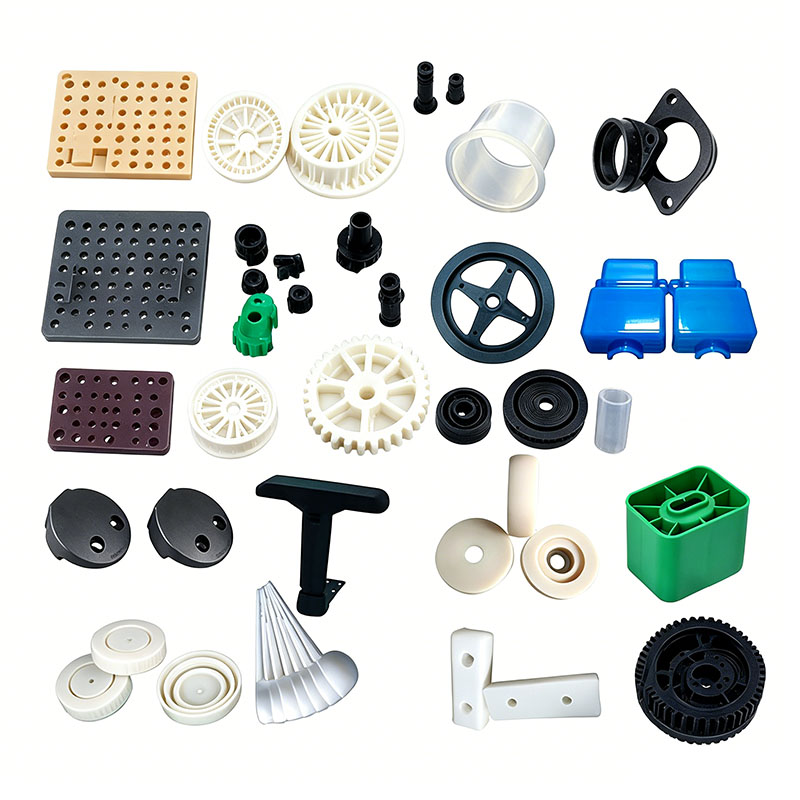
Műanyag oldalburkolat motorkerékpár alkatrész öntvény
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a motorkerékpár-alkatrészek műanyag oldalburkolatát. Professzionális, testreszabott műanyag oldalburkolat motorkerékpár alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális műanyag oldalburkolat motorkerékpár alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag oldalburkolat motorkerékpár-alkatrészek öntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag oldalburkolatú motorkerékpár alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag oldalburkolatú motorkerékpár alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag oldalburkolatú motorkerékpár-alkatrészek fröccsöntő termékeihez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
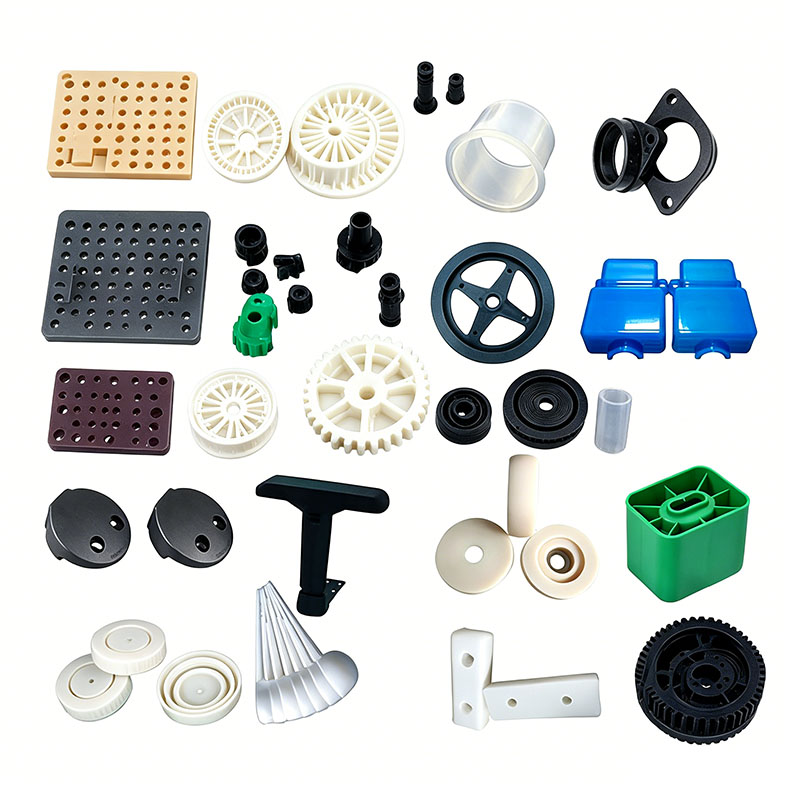
A motorkerékpárok műanyag oldalburkolatai a jármű karosszériájának mindkét oldalára felszerelve látható külső alkatrészek. Ki vannak téve tartós kültéri UV-sugárzásnak, esőnek, olajkorróziónak, úttörmelék hatásának, magas motorhőmérsékletnek és folyamatos vibrációnak. Nagy felületű, vékony falú, ívelt alkatrészekként kivételes szabványokat követelnek meg a felületi fényesség, az időjárásállóság, az alacsony hőmérsékletű ütésállóság, a méretpontosság és a minimális belső feszültség tekintetében. A főbb anyagok közé tartoznak az időjárásálló ASA és ABS/PC ötvözetek, míg néhány olcsó modell talkummal töltött módosított PP-t használ. A következő szakaszok a fő öntési szempontokat – beleértve a nyersanyagokat, a formákat, a fröccsöntési folyamatokat, az utófeldolgozást és a hibaellenőrzést – egy összesen körülbelül 1500 szóból álló cikkben ismertetik.
I. Nyersanyag kiválasztása és előkezelése a formázáshoz
Anyagillesztés és újracsiszolás szabályozás
A csúcskategóriás modellek ASA-t használnak UV-állósága (megakadályozza a sárgulást) és kiváló időjárásállósága miatt; a középkategóriás modellek ABS/PC ötvözeteket használnak a nagy szívósság és a hőciklus során bekövetkező repedésekkel szembeni ellenállás érdekében; A költségvetési modellek töltött módosított PP-t használnak a költséghatékonyság és az olajállóság érdekében.
Külső komponensként az oldalburkolatokat elsősorban szűz gyantából kell előállítani. Az ugyanabból az anyagból készült tiszta idomok és csúszógyűrűk újrafelhasználási aránya 8%-ra van korlátozva, és az újraőrlést szitálni kell a durva részecskék eltávolítása érdekében. Szigorúan tilos más anyagokból származó újrahasznosított hulladékot keverni, mivel a szennyeződések a felület színének változását és az ütési szilárdság csökkenését okozzák, ami ütközéskor törékennyé válik.
Az anyagokat időjárásálló színes mesterkeverékekkel, UV-álló mesterkeverékekkel és alacsony virágzású, olajálló penészleválasztó szerekkel keverik, hogy megakadályozzák a "kivirágzást" (felületi homályosodást) vagy a hosszan tartó olajjal való érintkezés okozta kifehéredést. Az égésgátló és üvegszál erősítésű anyagokat össze kell keverni és a szabványos külső minőségű anyagoktól elkülönítve kell tárolni a keresztszennyeződés elkerülése érdekében. A keverést alacsony fordulatszámon (300 ford./perc alatt) 6–10 percig kell végezni; a nagy sebességű súrlódás ronthatja az UV-álló adalékanyagokat és lerövidítheti az alkatrész kültéri élettartamát.
Szigorú szabványok a szárításra és a párátlanításra
Az ASA és az ABS/PC erősen higroszkópos; nyomokban nedvesség mikrobuborékokat képezhet a műanyag részen belül. Ezek a buborékok a bevonatolás után nagymértékű festékréteg-leváláshoz vezethetnek, és az alkatrész megrepedését okozhatják a buborékok helyén, amikor a jármű működése közben ütésnek vannak kitéve. Az ASA-t forró levegővel szárítjuk 85 °C-on 4 órán át; Az ABS/PC ötvözetet 90°C-on 5-6 órán keresztül szárítják, 0,04% alá szabályozott nedvességtartalom mellett. A töltött PP-t 60°C-on 1 órán át szárítják – különösen az esős évszakban – a felületi nedvesség eltávolítása érdekében. Szárítás után a nyersanyagokat egy lezárt garaton keresztül juttatják a gépbe, hogy megakadályozzák a műhelyi nedvesség vagy olajköd visszaszívását.
II. Oldalsó burkolat A formatervezés és a gépi feldolgozás alapjai
Az oldalburkolat vékony falú, ívelt felületű alkatrész; míg az általános falvastagság 1,8–2,3 mm, a belső merevítő bordák és a rögzítő-pattintható oszlopok vastagsága eléri a 4–6 mm-t. A vastag és vékony szakaszok közötti jelentős hőmérséklet-különbségek miatt az alkatrész hajlamos a zsugorodásra és a vetemedésre, ami potenciálisan inkonzisztens összeszerelési hézagokhoz vezethet a bal és a jobb oldali burkolat között. Következésképpen a formatervezés előnyben részesíti a tükörfényezést, a szimmetrikus hűtést, a kiegyensúlyozott légtelenítést és a kiegyensúlyozott kilökést.
Forma acél kiválasztása
Az S136 korrózióálló tükörbevonatú acél minden esztétikai üreghez van kiválasztva; A precíziós polírozás gödröktől és karcoktól mentes felületet biztosít, elősegítve a festék egyenletes tapadását. A töltött PP oldalburkolatok üregei nitridáláson esnek át, hogy ellenálljanak a talkum töltőanyagokból származó hosszú távú kopásnak. Minden belső és külső sarok legalább 1,5 mm-es sugarú, hogy kiküszöbölje a feszültségkoncentrációt, megelőzve a vibráció vagy hőciklus okozta repedéseket. A vágási vonal megmunkálási pontossága ≤0,01 mm-en marad a finom felvillanás minimalizálása érdekében, biztosítva a sima összeszerelést és megakadályozva a túlzott hézagokat.
Kiegyensúlyozott hűtőrendszer (a vetemedés-szabályozás kulcsa)
Tekintettel az oldalsó burkolat kifejezett görbületére, a forma szimmetrikus hűtőcsatornákat alkalmaz, amelyek követik a termék kontúrját, így biztosítva a tökéletesen kiegyensúlyozott elrendezést a hosszú/rövid oldalakon és a belső/külső felületeken. A vastag falú szerelőoszlopok belső spirális hűtőmagokat tartalmaznak, amelyek megkönnyítik az egyidejű, kiegyensúlyozott hőelvezetést, ezáltal csökkentve a vastag és vékony szakaszok közötti hőmérséklet-különbségeket. A formák hőmérsékletét zóna szabályozza: 55-65°C az ASA oldalburkolatok, 70-80°C az ABS/PC, és 30-40°C a töltött PP esetében. Ha a PP öntőforma hőmérséklete túl magas, a kristályosodási zsugorodás fokozódik, ami méreteltérésekhez vezet a bal és jobb oldali burkolatokban és egyenetlen összeszerelési hézagokhoz; ha a hőmérséklet túl alacsony, jelentős belső feszültség marad vissza, ami a ház meghajlását vagy deformálódását okozza változó nyári melegben és téli hidegben.
A légtelenítés és a kiegyensúlyozott kilökődés optimalizálása
Tekintettel az oldalsó burkolatok hosszú olvadékáramlási útjára, az íves felületek végein, a bordák mentén és a hegesztési vonalak helyén folyamatos, finom szellőzőcsatornákat vágnak (0,012-0,015 mm mélyek), hogy gyorsan elszívják az olvadék bomlásából származó gázokat, megakadályozva ezzel a felületi fekete foltok kialakulását és a hegesztési vonalak rideg repedését. Az alkatrész belsejében szimmetrikus többpontos kilökőcsapok és lapos kilökőpárnák kombinációja biztosítja az egyenletes kilökőerőt, megakadályozva a feszültségnyomokat (kifehéredést) vagy deformációt az íves felületeken; független kis kidobó blokkok vannak hozzáadva a bepattanó illesztéshez, hogy megakadályozzák a törést, ami összeszerelési hézagokhoz vezethet.
Forma beépítési és üzemeltetési szabványok
Az együregű oldalsó fedőforma egy 400T–700T fröccsöntő géppel van párosítva; a szorítólemezeket egyenletesen meg kell húzni, hogy ellenálljanak a nagynyomású injektálásnak, és megakadályozzák a penésznyílás okozta nagyszabású felvillanást (penészlégzés). Az áramlásérzékelők a hűtőkörökre vannak felszerelve annak ellenőrzésére, hogy minden csatorna mentes-e eltömődéstől vagy szivárgástól; Az alacsony nyomású szerszámbefogási védelem úgy van kalibrálva, hogy kiváltsa az automatikus formanyitást, ha visszamaradó csonkot vagy idegen tárgyakat észlel, védve a tükörbevonat üregét; a hordót gyártás előtt alaposan meg kell tisztítani a maradék inkompatibilis műanyagoktól. A próbaformázás megkezdése előtt a formát 30 percig elő kell melegíteni, hogy stabilizálja a hőmérsékletet.
III. A fröccsöntési folyamat szabályozásának kulcspontjai
Alapvető folyamatstratégia: Alacsony nyírású fokozatos töltés, kétlépcsős alacsony nyomású tömítés és elegendő, kiegyensúlyozott hűtés a belső fröccsöntési feszültség minimalizálása és a kültéri időjárás- és repedésállóság fokozása érdekében.
Precíz fokozatos hordóhőmérséklet-szabályozás
ASA oldalburkolatok: 170–200°C; a fúvóka hőmérséklete nem haladhatja meg a 210°C-ot (a túlzott hő hatására az UV-álló adalékanyagok lebomlanak, ami rövid távú sárgulást okoz kültéri expozíció során).
ABS/PC oldalburkolatok: 190–250°C; felső határ 260°C (a túlzott hőség csökkenti az alacsony hőmérsékleten való szívósságot, így az alkatrészek télen ütés hatására megrepedhetnek).
Töltött PP oldalburkolatok: 190–220°C; a túlzott hőmérséklet porkiválást okoz, ami fehér foltokat vagy "virágzást" eredményez a felületen. Többlépcsős, változó sebességű töltési folyamat
Az ívelt oldalburkolat háromlépcsős, változtatható sebességű töltési folyamatot alkalmaz: alacsony sebességű pufferelés a kapunál, gyors közepes-nagy sebességű töltés az ívelt főtestben, és csökkentett sebesség a légtelenítéshez a disztális hegesztési vonal területén a molekuláris nyírás által okozott belső feszültség minimalizálása érdekében. A befecskendezési nyomás 85 és 110 bar között van; a túl alacsony nyomás a hegesztési vonal rossz összeolvadását és a jármű vibrációja miatti esetleges törését eredményezi, míg a túlzottan magas nyomás fokozott villanáshoz, belső feszültség-felhalmozódáshoz, valamint a motorolajjal való érintkezéskor kifehéredéshez vagy repedéshez vezet.
Kétlépcsős fokozatos tartási nyomás
A PP jelentős kristályosodási zsugorodása miatt a zsugorodás kompenzálására kétlépcsős, lépcsőzetes nyomástartó eljárásra van szükség; fordítva, az ASA és az ABS/PC kisebb zsugorodást mutat, ezért alacsony nyomású, rövid ideig tartó tartást alkalmaznak. A tartási idő 6–10 másodpercre van beállítva a vékony falú ívelt testnél, és 12–18 másodpercben a vastag falú rögzítőkapcsoknál, hogy kiküszöbölje a süllyedésnyomokat a klipeknél és a bordáknál. A tartási nyomás és az anyag lágyítása (adagolása) egyszerre történik az öntési ciklus lerövidítése érdekében.
Műanyag oldalburkolat motorkerékpár alkatrészek öntvénygyártó vagyunk, kiváló minőségű műanyag oldalburkolat motorkerékpár alkatrészek öntvénygyártást biztosítva. Mindaddig, amíg szeretné testreszabni/fejleszteni műanyag oldalburkolatú motorkerékpár-alkatrészek fröccsöntő termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag oldalsó burkolat motorkerékpár alkatrészek fröccsöntése, Kína, Gyártó, Szállító, Gyár, Testreszabott, Nagyker, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.