itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Hűtőszekrény műanyag alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
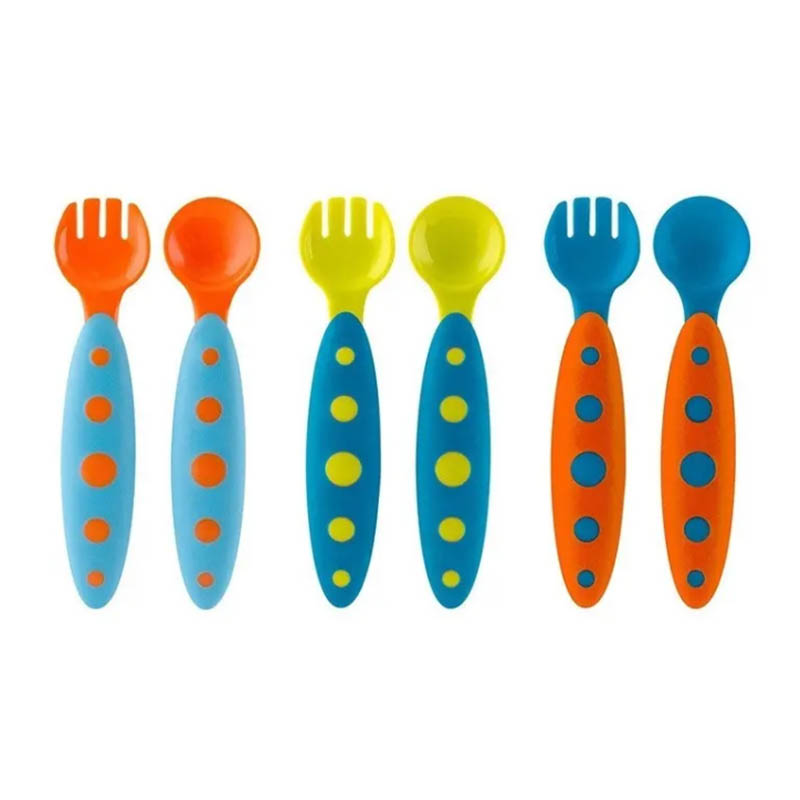
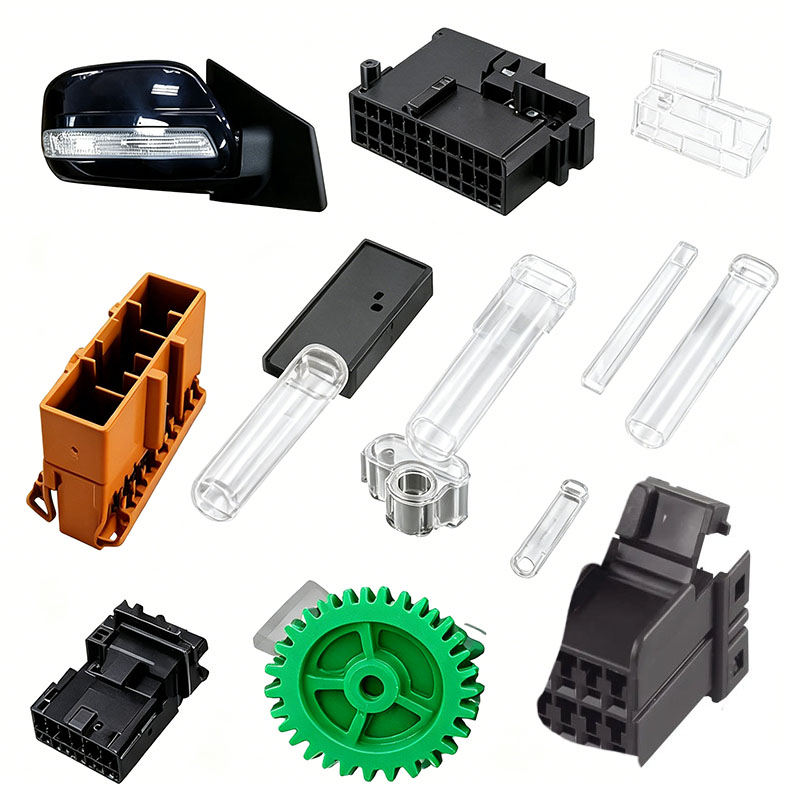
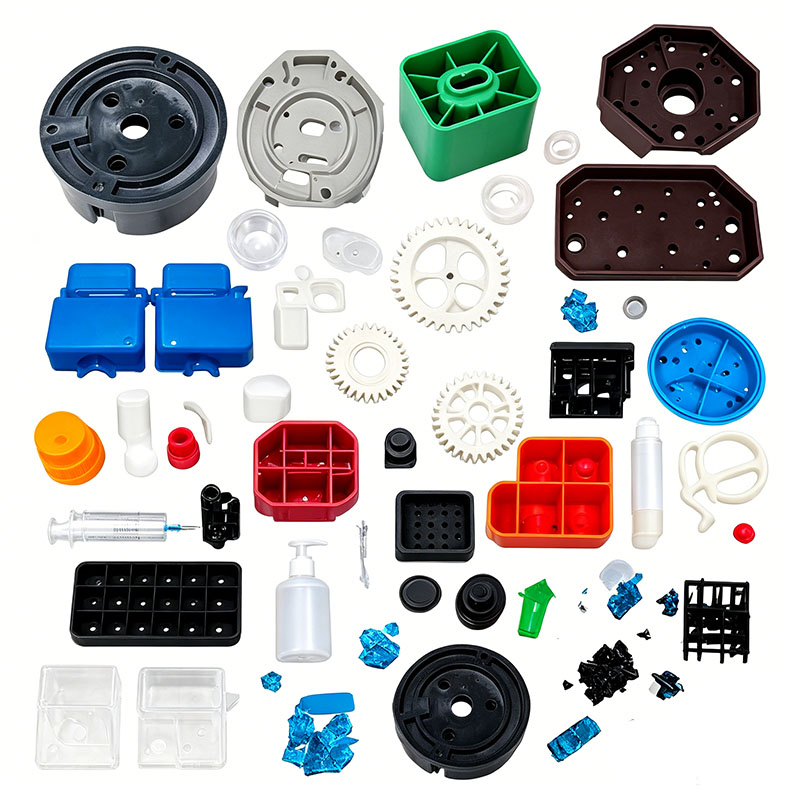
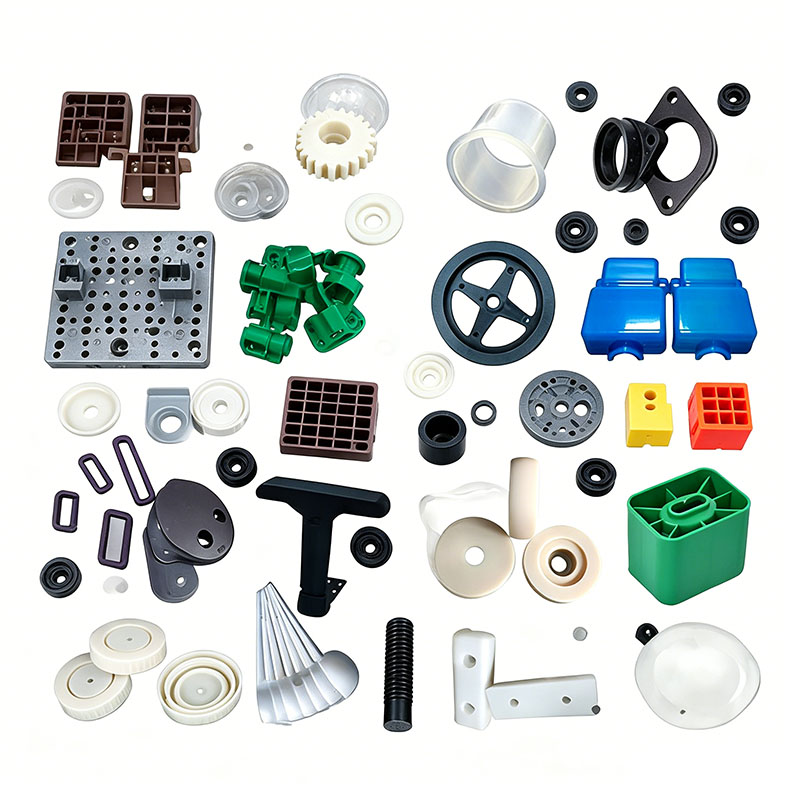
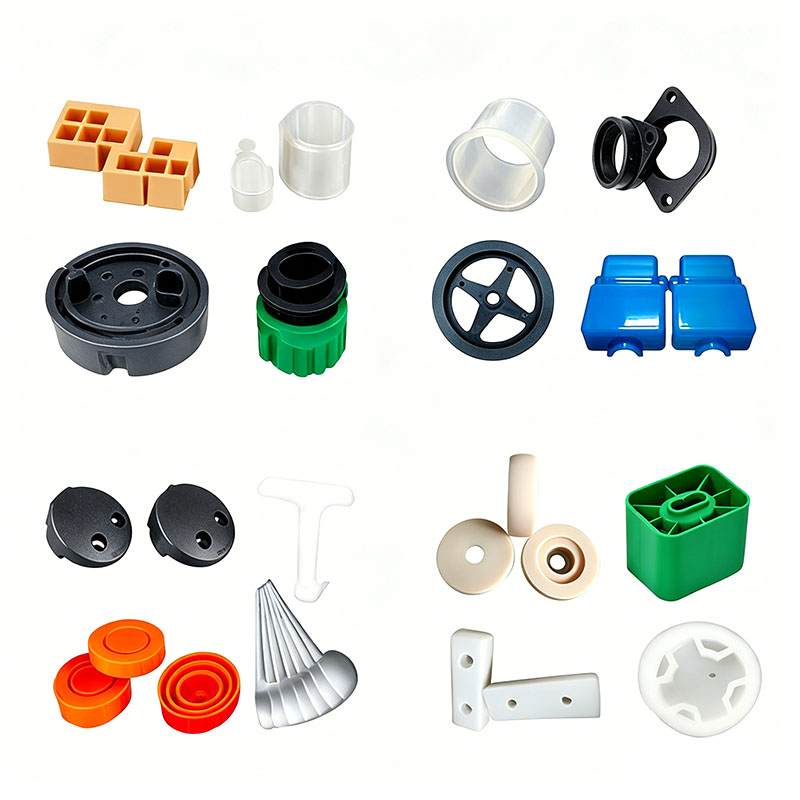
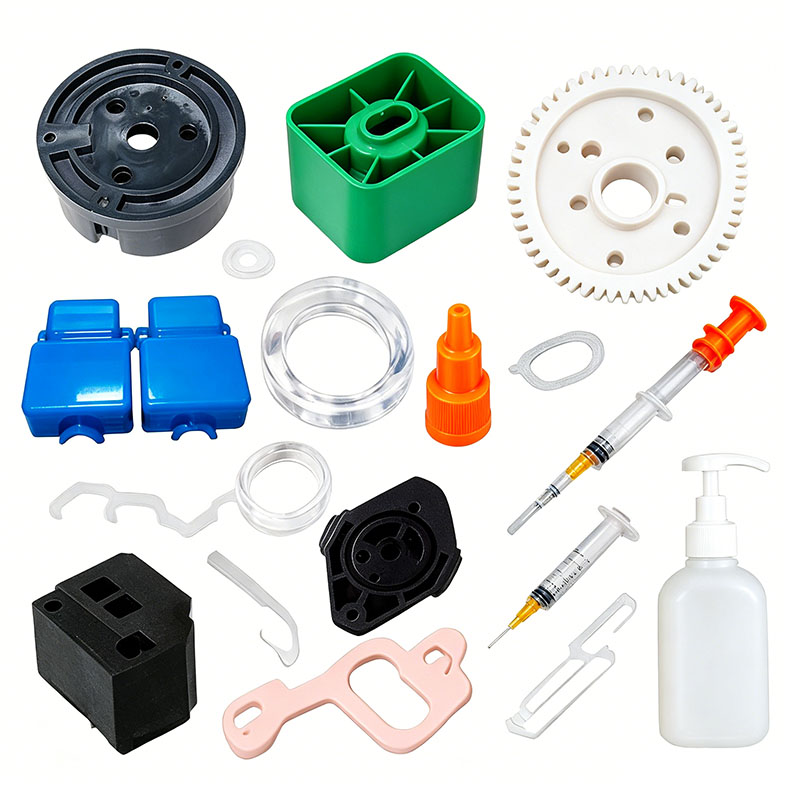
Hűtőszekrény műanyag alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag hűtőalkatrészek öntését. Professzionális, testreszabott műanyag hűtőalkatrészek fröccsöntési szolgáltatásokat nyújtunk, és professzionális műanyag hűtőalkatrész-gyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag hűtőalkatrészek öntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag hűtőalkatrész-öntéshez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag hűtőalkatrész-formázó termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag hűtőalkatrészek fröccsöntő termékeihez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
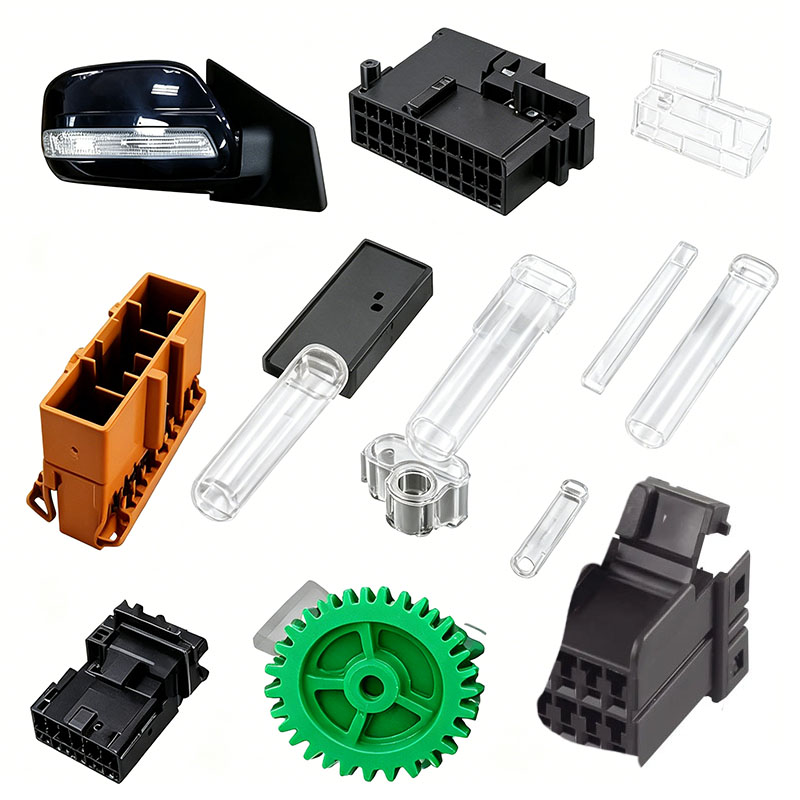
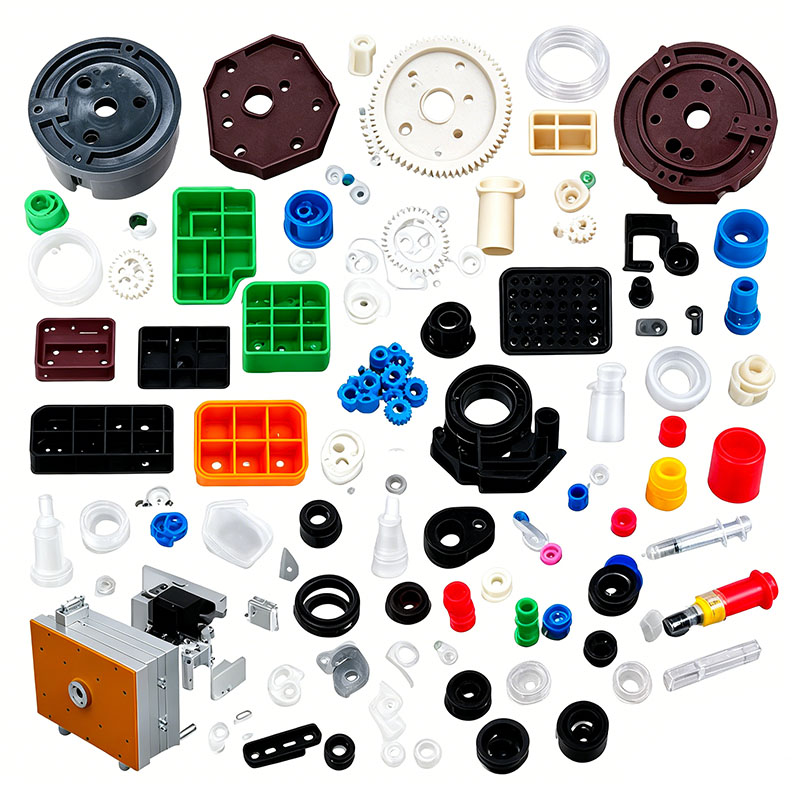
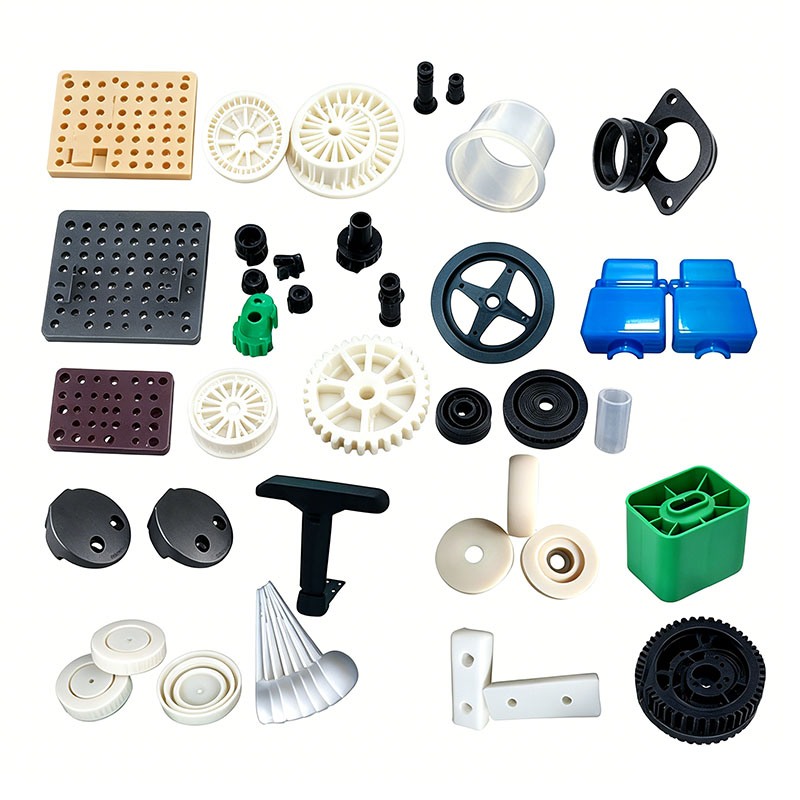
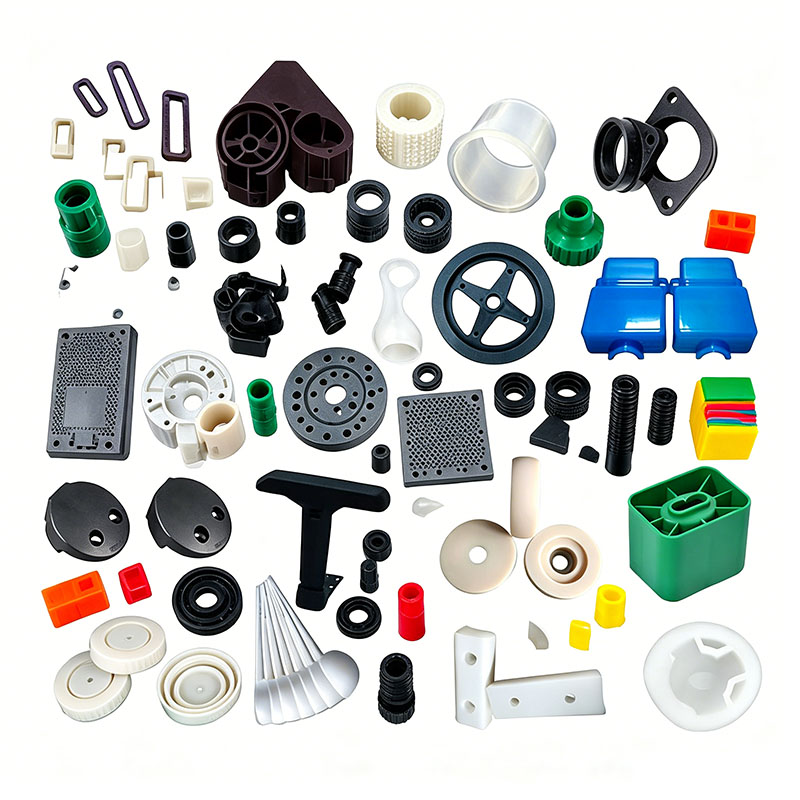
A hűtőszekrény műanyag alkatrészei öt kategóriába sorolhatók: dekoratív külső részek, szerkezeti teherhordó alkatrészek, hűtő légcsatorna alkatrészek, tároló/rendező alkatrészek és égésgátló elektromos alkatrészek. Ilyenek például az ajtóhéjak, a belső burkolatok, a fiókok és a tartályok, a polctartók, a légcsatorna burkolatok, a jégtálcák, az ajtótömítések konzoljai, a kompresszorburkolatok és a belső válaszfalak. Ezek a termékek -20°C és szobahőmérséklet közötti ciklikus környezetben működnek, nedvességgel és élelmiszer-olajjal érintkeznek. A speciális követelmények közé tartozik a lángállóság, az alacsony hőmérsékletű ütésállóság és a méretstabilitás (deformációval szembeni ellenállás). A főbb anyagok közé tartozik a HIPS, a módosított PP, az ABS, a GPPS és a lángálló ABS. A legfontosabb formázási paraméterek az alacsony hőmérsékletű szívósságra, az alacsony zsugorodásra, a szagtalanságra, az alacsony belső feszültségre és a hidrolízissel szembeni ellenállásra összpontosítanak. A következő részek felvázolják a formázás lényegét, beleértve a nyersanyagok előkezelését, a formatervezést, a fröccsöntési folyamatot, az utófeldolgozást és a hibamegelőzést.
I. Nyersanyag kiválasztása és előkezelés
Anyagválasztás és illesztés
A módosított PP-t elsősorban belső bélésekhez, tárolófiókokhoz és roppanótartályokhoz használják alacsony hőmérséklet-állósága, zsírállósága, alacsony vízfelvétele és mérsékelt költsége miatt. Az ABS-t az ajtólapokhoz és a dekoratív díszítéshez választották magas fényessége miatt, amely megkönnyíti a fólia laminálását és festését. A nagy ütésű HIPS-t szekrény szigetelő bélésekhez és légcsatorna lemezekhez használják, alacsony formázási zsugorodást és stabil merevséget kínálva. A GPPS-t átlátszó frissességtartó dobozokhoz és tárolópolcokhoz használják. Az égésgátló ABS-t kompresszorburkolatokhoz és elektromos dobozokhoz használják, hogy megfeleljenek a készülékek tűzbiztonsági szabványainak.
Az anyag-újrahasznosítás szigorú ellenőrzése: Az esztétikus részek utánköszörülési aránya (sprues/runners) nem haladhatja meg a 10%-ot. Az újrahasznosított hulladékot belső bélésekbe vagy teherhordó polcokba keverni tilos; Az ismételt újrahasznosítás jelentősen csökkenti az alacsony hőmérsékletű szívósságot, így az alkatrészek hajlamosak megrepedni a fagyasztott élelmiszerek tárolása során. Anyagok keverésekor csak élelmiszer-minőségű, alacsony migrációjú formaleválasztó szerek és szagtalan mesterkeverékek megengedettek; szigorúan tilos csípős adalékanyagok használata a hűtőszekrény belsejében visszamaradó szagok elkerülése érdekében. Az égésgátló anyagokat a szabványos műanyagoktól elkülönítve kell keverni és feldolgozni, hogy elkerüljük az égésgátló tulajdonságok veszélyeztetését.
Keverésszabályozási követelmények
Használjon függőleges keverőt az anyagok alacsony sebességű (300 ford./perc alatti) keveréséhez 6-10 percig. A töltött/módosított PP-t nem szabad nagy sebességű keverésnek kitenni, hogy elkerüljük a por agglomerációját, ami a felületi lyukasztást okozza. Az ABS és a HIPS viszonylag törékeny; a súrlódás okozta hőfelhalmozódást minimálisra kell csökkenteni, hogy megelőzzük a pelletek idő előtti lebomlását és sárgulását. Keverés után az anyagokat lezárt tartályokban kell tárolni, hogy elkerüljük a porral vagy olajjal való szennyeződést.
Szárítási és párátlanítási előírások
Az ABS és a HIPS erősen higroszkópos; A magas nedvességtartalmú formázás ezüst csíkokhoz és buborékokhoz vezet, így az alkatrészek hajlamosak törésre a buborékok helyén alacsony hőmérsékleti igénybevétel esetén. Szárítási szabványok: ABS állandó 80°C-on 3-4 órán keresztül; HIPS 75°C-on 3 órán át; 0,04% alá szabályozott nedvességtartalom. A PP-nek és a GPPS-nek rendkívül alacsony a vízfelvétele, és általában nem igényelnek szárítást a szabványos gyártáshoz; azonban magas páratartalmú környezetben (például a "Plum Rain" szezonban a déli régiókban) elegendő 60 °C-on 1 órán át szárítani a felületi nedvesség eltávolításához. Száradás után az anyagokat lezárt garatokon keresztül kell szállítani, hogy megakadályozzák a légköri nedvesség visszaszívását.
II. Főbb pontok a formatervezéshez és a gépbeállításhoz
A hűtőszekrény műanyag részei jellemzően nagy felületű, vékony falú héjak. A bélések és fiókok nagy méretűek, falvastagságuk 1,6–2,2 mm; az egyenetlen vastagság miatt hajlamosak a süllyedésnyomokra és a vetemedésre. A formatervezés a hűtési, légtelenítő és kiegyensúlyozott kilökőrendszerek optimalizálására összpontosít.
Forma acél kiválasztása
Az ABS külső ajtóhéjazatoknál 718H előedzett tükörbevonatú acélt használnak az üreghez, hogy a polírozás után egyenletes, fényes felületet biztosítsanak karcolásoktól és lyukaktól. A PP és HIPS bélésformákhoz P20 előedzett acélt választanak a stabil tömegtermelés biztosítása érdekében. A töltött/módosított vagy égésgátló anyagokat használó formák üregei nitridáláson mennek keresztül, hogy ellenálljanak a porok és égésgátló adalékok okozta eróziónak, ezáltal meghosszabbítva a forma élettartamát. Minden belső sarkon sugár (R) található, hogy kiküszöböljék a feszültségkoncentrációkat és megakadályozzák a repedéseket az alacsony hőmérsékletű termikus ciklus során.
Kiegyensúlyozott hűtőrendszer (a vetemedés megelőzésének kulcsa)
A betétek és a hosszú fiókok hosszúság-szélesség aránya magas; A formák szimmetrikus, konform hűtőcsatornákat használnak mindkét oldalon. Spirális hűtőmagok vannak beépítve a vastag falú szerelőhüvelyekbe és a megerősítő bordákba, hogy minimalizálják a vastag és vékony szakaszok közötti hőmérséklet-különbségeket. Szigorú zónás formahőmérséklet szabályozás: 50-60°C ABS kozmetikai alkatrészekhez; 30–40°C PP béléseknél; 40–50°C a HIPS légcsatorna alkatrészekhez. A túl magas PP szerszámhőmérséklet fokozza a kristályosodási zsugorodást, ami alulméretezett fiókokhoz és működés közbeni letapadáshoz vezet; fordítva, a túl alacsony hőmérséklet nagy maradék belső feszültséget eredményez, ami vetemedést vagy deformációt okoz alacsony hőmérsékletű használat során.
Szellőztetés és kiegyensúlyozott kilökési kialakítás
A nagy felületű, hosszú olvadékáramlási útvonalú béléseknél hajlamos a levegő beszorulása és az égés a távoli hegesztési vezetékeknél; Az elválasztófelület hosszú oldalai mentén folyamatos, finom szellőzőnyílások (0,012 mm mélyek) vannak megmunkálva. Az alján található sűrű bordázat a kivetőcsapok és a lapos kilökők szimmetrikus többpontos elrendezését használja, hogy egyenletes kilökőerőt biztosítson, és megakadályozza a fiók megdöntését vagy felemelését az egyik oldalon. A vékonyfalú légcsatorna fedőlemezhez kiegészítő kilökőblokkok vannak hozzáadva, hogy megakadályozzák az átlyukasztást vagy a feszültségfehérítést.
A forma beépítési és beállítási specifikációi
A hűtőszekrény bélésének és ajtóhéjainak nagy formáját 500T–1000T fröccsöntőgépekkel párosítják; a szorítólemezeket egyenletesen kell meghúzni, hogy elkerüljük a nagynyomású befecskendezés okozta kiterjedt felvillanást. Az áramlásérzékelők a hűtőkörökre vannak felszerelve, hogy biztosítsák az akadálytalan áramlást; az alacsony nyomású formazáró védelem úgy van kalibrálva, hogy megakadályozza az üregek károsodását a visszamaradt idomanyagból; és átfogó szivárgásvizsgálatot végeznek a hűtőkör csatlakozásain, hogy kiküszöböljék a nedvesség bejutását az olvadékba, ami buborékokat okozhat.
III. A fröccsöntési folyamat szabályozásának kulcspontjai
Alapvető folyamatstratégia: Alacsony nyíróerő, fokozatos tartónyomás és megfelelő hűtés a belső formázási feszültség minimalizálása és az alacsony hőmérsékletű ütésállóság növelése érdekében. Hordó hőmérsékleti zóna
ABS ajtóhéj: Előtolási zóna 160°C, középső zóna 180-190°C, fúvóka 195-205°C; A hőmérséklet nem haladhatja meg a 210 °C-ot, mivel a magas hő csökkenti az anyag szívósságát, így hideg környezetben hajlamos a repedésre.
Módosított PP belső bélés/fiók: 190–220°C, fúvóka 210°C; a túlzott hő adalékos migrációt okoz, ami fehér foltokat és szagokat eredményez a belső falakon.
HIPS légcsatorna panel: 180–205°C; lángálló ABS elektromos alkatrészek: maximális hőmérséklet 230°C a lángálló rendszer bomlás és meghibásodás megelőzése érdekében.
Szakaszos injekciós töltés
A hosszú belső bélések és fiókok három fokozatú, változtatható sebességű töltést alkalmaznak: alacsony sebességű pufferelés a kapunál, közepes és nagy sebességű töltés az üreg középső részén, valamint csökkentett sebesség a disztális hegesztési vonal területén a molekuláris nyírás által okozott belső feszültség minimalizálása érdekében. Befecskendezési nyomás: 80-110 bar; az elégtelen nyomás gyenge hegesztési vezetékeket eredményez, amelyek hűtés után hajlamosak megszakadni, míg a túlzott nyomás fokozott villanást és belső feszültség-felhalmozódást okoz.
Kétlépcsős tartási nyomás
A PP jelentős kristályosodási zsugorodást mutat; ezért a kompenzációhoz kétfokozatú tartónyomás szükséges. Az első szakasz kitölti az üreget, míg a második szakasz a hűtési zsugorodást kompenzálja, megszüntetve a süllyedésnyomokat a belső bélés oldalfalain és alján. Tartási idő: vékony falú légcsatorna paneleknél 6-10s, vastagfalú tárolófiókoknál 12-18s; Az anyag lágyítása a következő ciklushoz egyidejűleg történik a tartási fázisban, hogy lerövidítsék a teljes formázási ciklust.
Hűtési és alkatrészeltávolítási előírások
A hűtési időt 3–4 másodpercre számítják a falvastagság 1 mm-ére vonatkoztatva; egy szabványos 2 mm-es belső bélés 8-12 másodperces hűtést igényel. Az elégtelen hűtésű részek szétszereléskor laposnak tűnhetnek, de tartós, alacsony hőmérsékletű tárolás során maradandó deformációt szenvedhetnek. A forma nyitását és kilökését alacsony, egyenletes sebességgel kell végrehajtani; egy automata robot eltávolítja az alkatrészeket, amelyeket azután egy vízszintes tartóra fektetnek – a forró műanyag alkatrészek egymásra rakása vagy összenyomása szigorúan tilos.
Műanyag hűtőalkatrészek gyártója vagyunk, kiváló minőségű műanyag hűtőalkatrészek öntvénygyártását biztosítjuk. Mindaddig, amíg szeretné testreszabni / fejleszteni műanyag hűtőszekrény alkatrészek fröccsöntő termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag hűtőalkatrészek fröccsöntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.