itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag fröccsöntő gépalkatrészek öntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
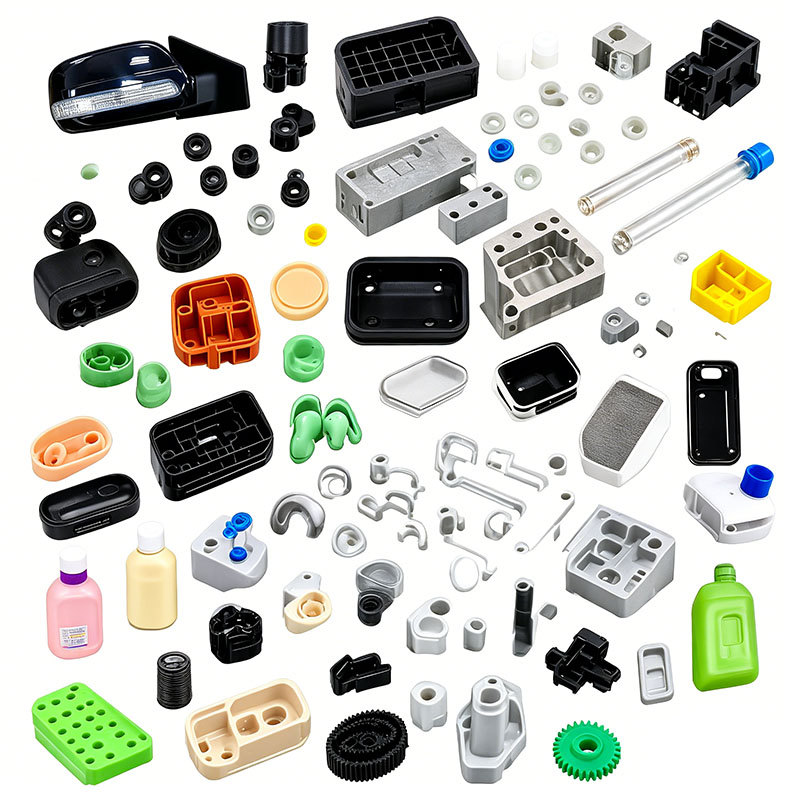
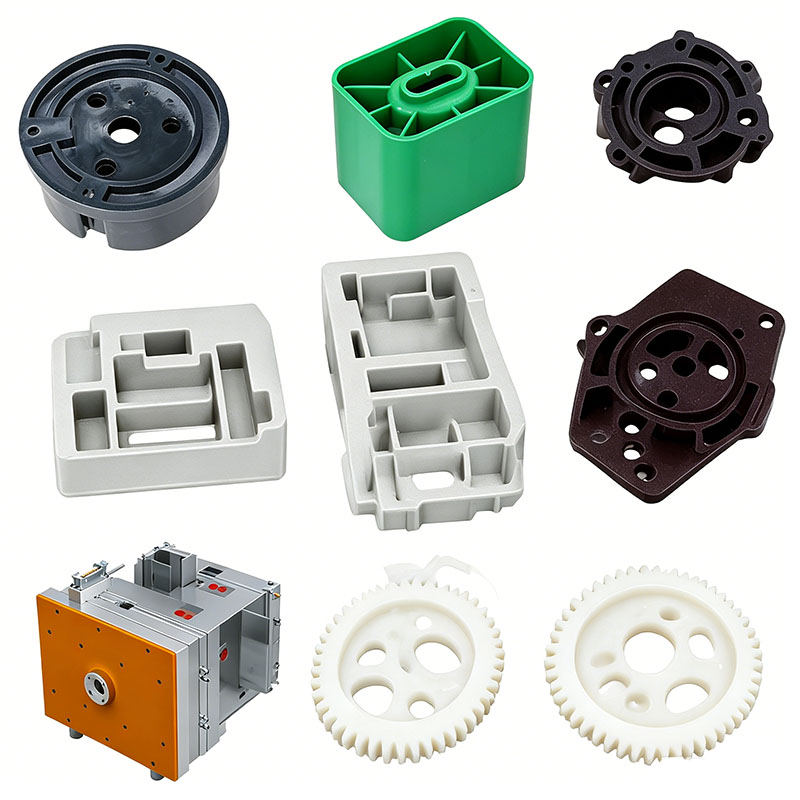
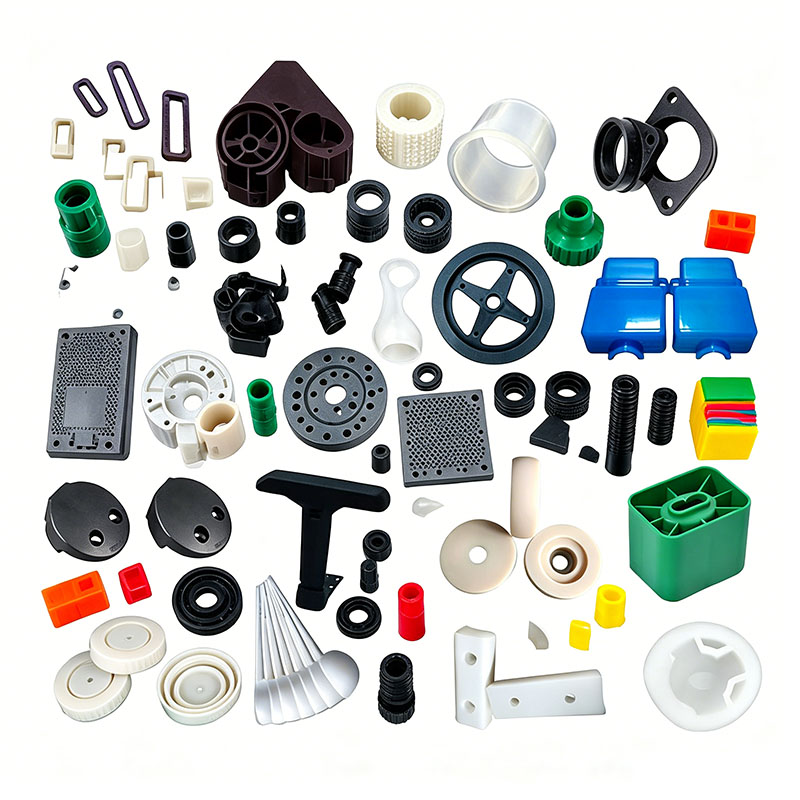
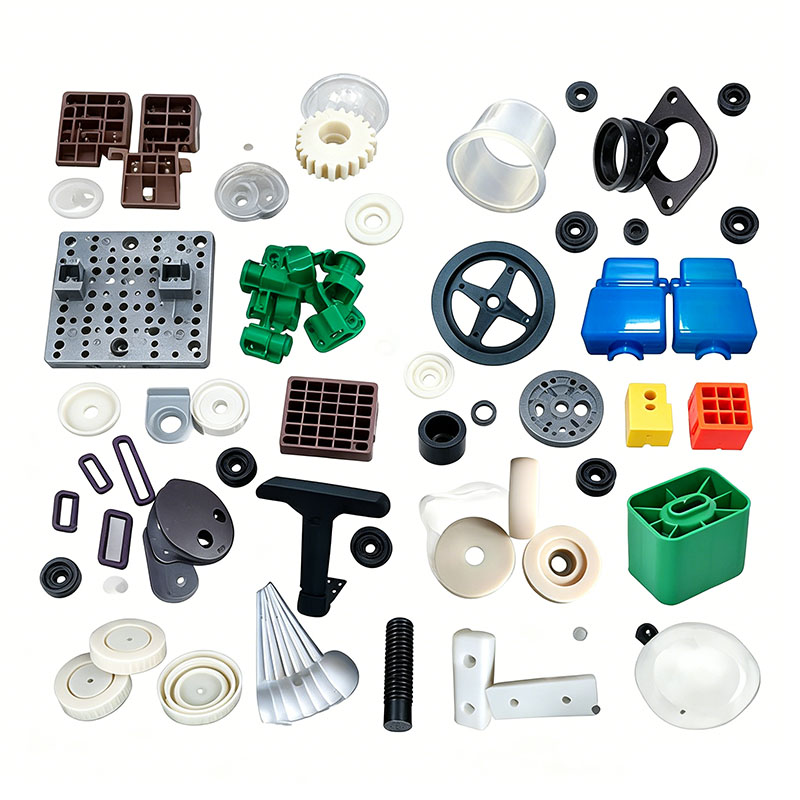
Műanyag fröccsöntő gépalkatrészek öntése
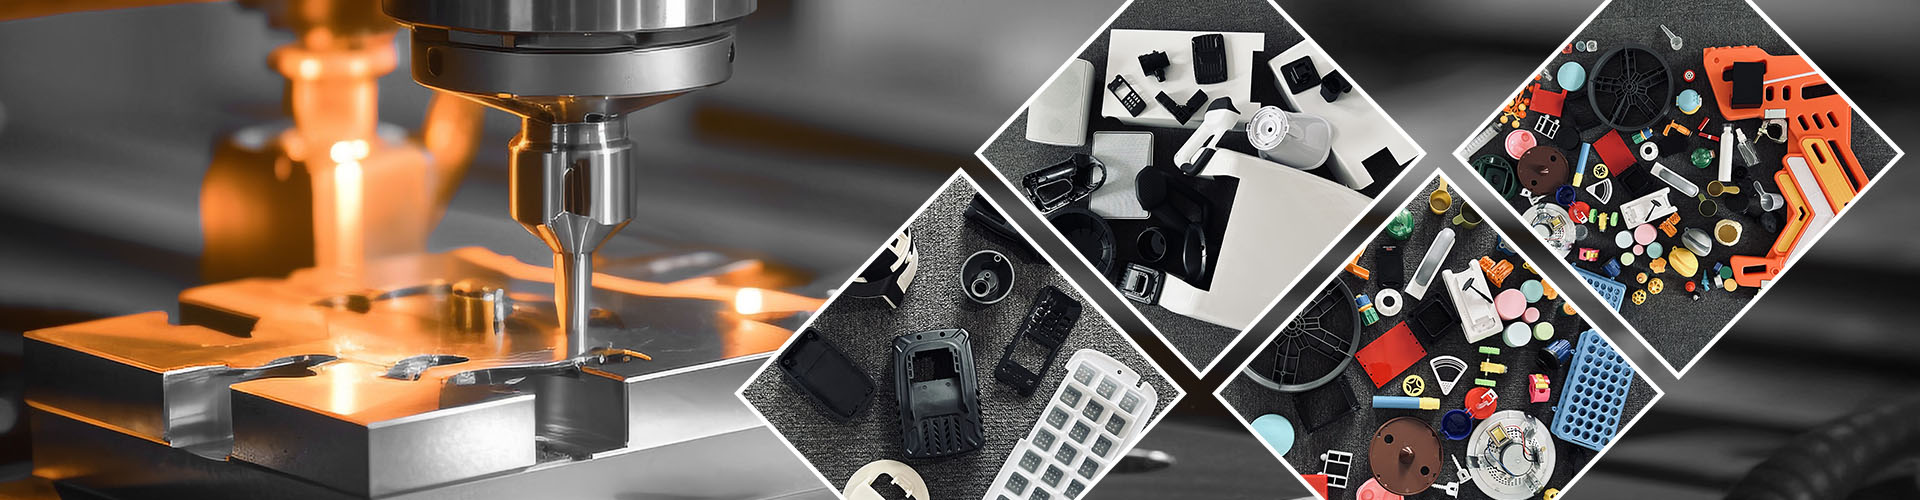
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag fröccsöntő gépalkatrészek öntését. Professzionális, testreszabott műanyag fröccsöntő gép alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális műanyag fröccsöntő gép alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag fröccsöntő gépalkatrész-öntvény testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag fröccsöntő gépalkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testre szabott műanyag fröccsöntő gépalkatrészeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag fröccsöntő gépalkatrészek fröccsöntő termékeihez megfelelő műanyag alkatrészeket készíthetünk, ami főként fröccsöntő formákon keresztül történik.
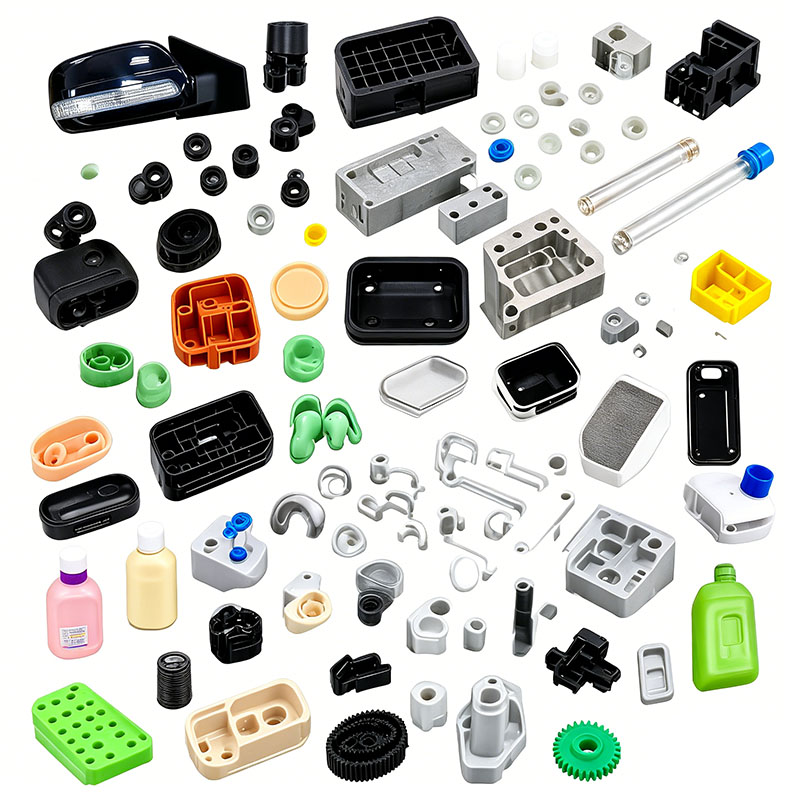
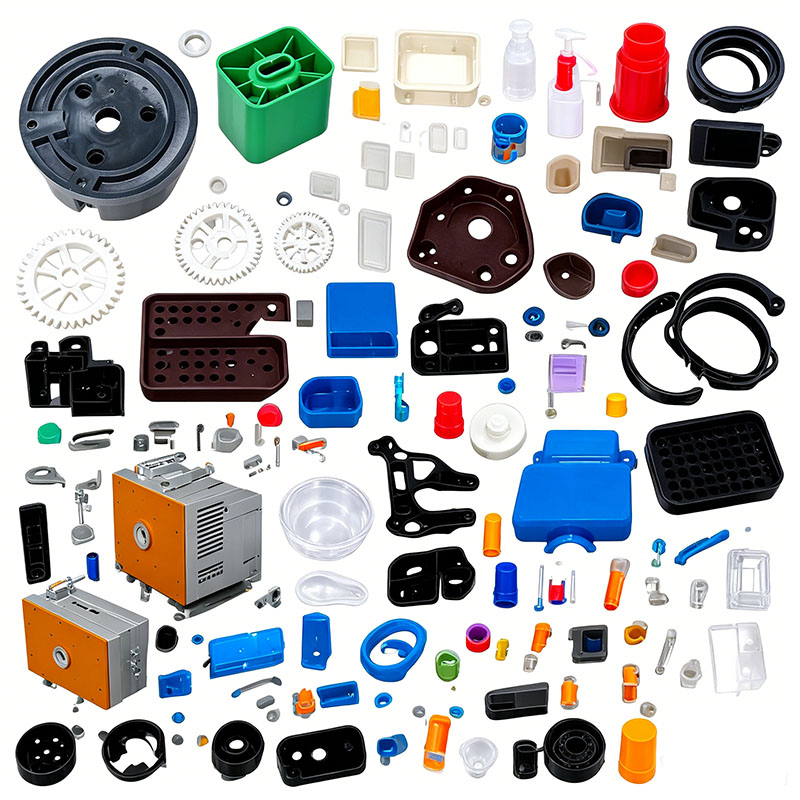
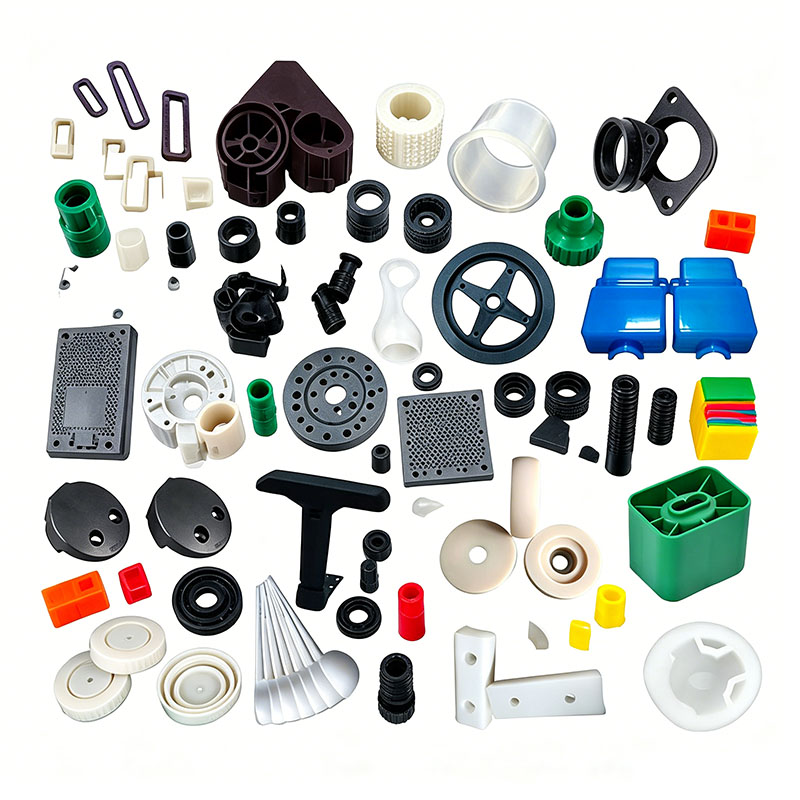
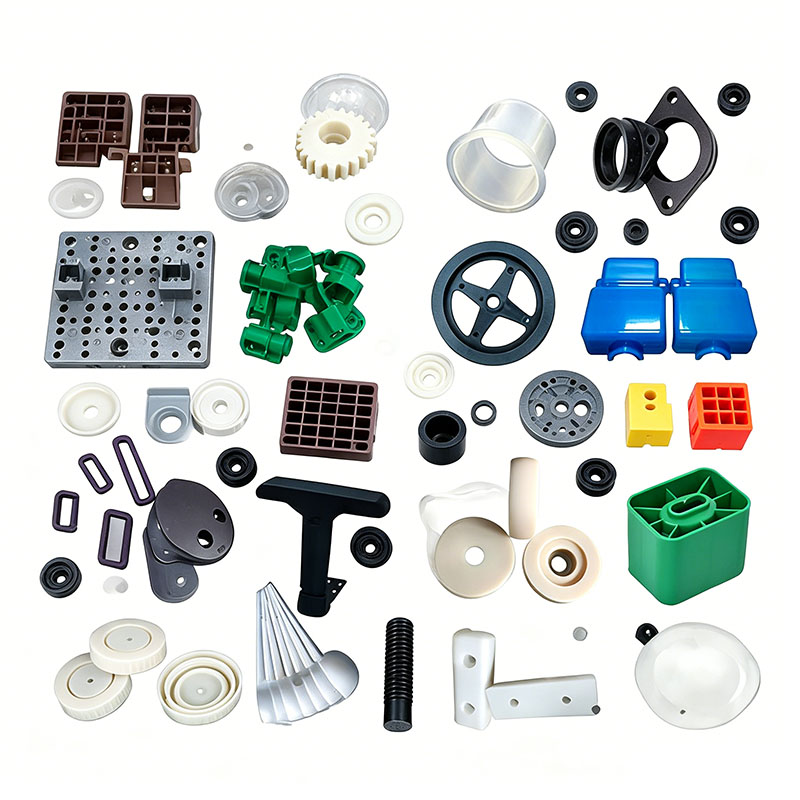
A fröccsöntő gépek műanyag alkatrészei közé tartoznak a külső védőpanelek, a hidraulikus/motoros szerelvények védőburkolatai, az égésgátló elektromos házak, a kezelőpanel burkolatok, a kopásálló fogantyúk, a hűtővíz csatlakozók, a biztonsági terelőlemezek, az anyagtartályok porvédői és a végálláskapcsoló alapjai. Ezek az alkatrészek olyan környezetben működnek, amelyet magas hőmérsékletű olajköd, hidraulikaolaj-expozíció, vibráció és a berendezés hőelvezetése jellemez. Az elektromos alkatrészek égésgátlást és szigetelést igényelnek, míg a szerkezeti részek olajállóságot, rezgésállóságot és méretstabilitást igényelnek. A kulcsfontosságú anyagok közé tartozik az égésgátló ABS, a megerősített PA6, a módosított PP, a PC/ABS ötvözetek és a kopásálló POM. Az öntési folyamatok öt kritikus teljesítménymutatóra összpontosítanak: gépolajjal szembeni ellenállás, alacsony belső feszültség, stabil lángállóság, kopásállóság (deformáció nélkül) és magas hőmérsékleti ellenállás. A gyártási irányelvek lefedik a teljes munkafolyamatot, beleértve a nyersanyagok előkezelését, a formatervezést, a fröccsöntési paramétereket, az utófeldolgozást és a hibaellenőrzést.
I. Kulcspontok az anyag kiválasztásához és előkezeléséhez
1. Anyagok kiválasztása és osztályozása
1) Kezelőpanelek és külső gépburkolatok: PC/ABS ötvözet – hőálló, ütésálló és festhető; ellenáll a magas felületi hőmérsékletnek és ellenáll a repedésnek hosszan tartó vibráció hatására.
2) Elektromos vezérlődobozok, vezetékek védődobozai és kapcsolóalapjai: Lángálló ABS-V0 égésgátló besorolás, szigetelő tulajdonságok a rövidzárlat megelőzésére, valamint megfelel a szerszámgépekre vonatkozó elektromos biztonsági szabványoknak.
3) Kopásálló fogantyúk, kapcsok, csúszkák és gyorscsatlakozó szerelvények: Üvegszál erősítésű PA6 és POM – alacsony súrlódási együttható, kopásállóság és hidraulikaolaj ellenállás; több tízezer nyitási/zárási ciklust bír ki jelentősebb kopás nélkül.
4) Nagy gépporvédők és terelőlapok: Nagy merevségű módosított PP – alacsony költség, ellenáll a savas/lúgos vágófolyadékoknak és rövid fröccsöntési ciklusok.
5) Átlátszó biztonsági betekintési ablakok: Nagy ütésálló PC – véd a csavarból kifröccsenő olvadt anyag magas hőmérsékletű ellen.
Az anyag-újrahasznosítás szigorú ellenőrzése: Az égésgátló elektromos alkatrészek és a kopásálló teherhordó alkatrészek esetében szigorúan tilos utánköszörülés (sprue/runner scrap) hozzáadása, mivel az újraköszörülés veszélyezteti az égésgátló rendszereket és jelentősen csökkenti a kopásszilárdságot. Külső védőburkolatoknál az utánköszörülés hozzáadásának aránya ≤10% lehet, és csak azonos típusú nyersanyaggal kell keverni. Anyagok keverésekor olajálló, alacsony migrációjú penészleválasztó szereket és hőöregedésálló mesterkeverékeket kell hozzáadni, hogy ellenálljanak a magas hőmérsékletnek és a hidraulikaolajnak, így elkerülhető az olyan problémák, mint az olajkiválás, a felület fehéredése és a ridegedés. Az égésgátló alapanyagokat, az üvegszál erősítésű nylont és a szabványos műanyagokat össze kell keverni és külön tárolóedényben kell tárolni; anyagok keresztszennyeződése szigorúan tilos.
2. Kulcspontok a keverési műveletekhez
Használjon függőleges keverőt alacsony fordulatszámon (300 ford./perc alatt) 6-12 percig. Ne keverje össze az üvegszállal megerősített nylont nagy sebességgel, mert ez eltörheti az üvegszálakat és ronthatja a merevséget. Az égésgátló ABS esetében kerülje a hosszan tartó súrlódást, amely hőt termel, mert ez az égésgátló idő előtti lebomlását és hatékonyságának elvesztését okozhatja. A keverés befejezése után zárja le a keverőedényt, hogy megvédje a nyersanyagokat a műhely olajködtől és portól való szennyeződéstől.
3. Szigorú szárítási és párátlanítási szabványok
A PC, PC/ABS és PA6+GF erősen higroszkóposak; a túlzott nedvességtartalmú formázás "ezüstcsíkokhoz" és belső üregekhez vezet, aminek következtében az alkatrészek megrepednek ezen üregek mentén, ha feszültségnek vagy vibrációnak vannak kitéve.
PC/ABS panelek: Forrólevegős szárítás 90°C-on 4-5 órán keresztül (nedvességtartalom ≤0,04%);
Üvegszálas PA6 kopásálló alkatrészek: Párátlanító szárítás 110°C-on több mint 4 órán keresztül; az anyagokat újra meg kell szárítani, ha a gép több mint 30 percig üresjáratban van;
Lángálló ABS: Szárítás 80°C-on 3 órán keresztül;
PP: Szárítás 60°C-on 1 órán át a nedvesség eltávolítása érdekében csak az esős évszakban; a standard gyártáshoz nincs szükség szárításra.
Szárítás után szállítsa az anyagokat a géphez lezárt csövön keresztül, hogy megakadályozza a nedvesség vagy az olajköd visszaszívását a műhely levegőjéből.
II. A formatervezés és -gyártás legfontosabb szempontjai
A fröccsöntött alkatrészek két kategóriába sorolhatók: nagy, vékony falú védőházak és kicsi, precíziós kopásálló szerkezeti elemek. A formatervezés a kopás- és erózióállóságra, a kiegyensúlyozott hűtésre, az olajkiválás megelőzésére és a nagy szilárdságú kilökési képességekre összpontosít. **Formacél kiválasztása**
A PC/ABS és az égésgátló ABS házak üregeihez 718H tükörfényű előedzett acélt választanak, hogy festésre alkalmas sima felületet biztosítsanak. Az üvegszál erősítésű nylon és POM kopásálló alkatrészekhez készült formák nitridáláson esnek át, hogy ellenálljanak az üvegszálak és kemény töltőanyagok folyamatos eróziójának, ezáltal meghosszabbítva az élettartamot. Az S136 korrózióálló tüköracélt kis precíziós kapcsolóaljzatokhoz használják, hogy ellenálljanak a hidraulikafolyadékok és a nedvesség okozta korróziónak. Minden sarkon sugárzott kialakítás (R-fillet) van, amely kiküszöböli a feszültségkoncentrációkat és megakadályozza a berendezés vibrációja által okozott repedéseket.
**A hűtőrendszer kialakítása (a vetemedés és a felületi hibák szabályozásának kulcsa)**
A ház falai 1,8–2,5 mm vastagok, míg a rögzítési kiemelkedések és bordák 4–6 mm vastagok; a vastagság jelentős eltérései könnyen vetemedéshez és felületi hibákhoz, például "kivirágzáshoz" (olaj/adalékváladék) vezethetnek. A forma konform hűtőcsatornákat használ, a vastag falú kiemelkedésekbe spirális hűtőmagokkal a kiegyensúlyozott hűtés biztosítása érdekében. A formák hőmérsékletét zóna szabályozza: 70-80°C PC/ABS esetén; 50–60°C égésgátló ABS esetén; 80–90°C üvegszálas nylon esetén; és 30–40°C a módosított PP házaknál. A nylon magas formázási hőmérséklete növeli a kristályosságot, javítja a kopás- és olajállóságot; a PC magas hőmérséklete csökkenti a belső feszültséget, megelőzve a repedést magas hőmérsékletű működési környezetben.
**Légtelenítés és kilökődés optimalizálása**
A nagy házak hosszú olvadékáramlási utakat foglalnak magukban; folyamatos szellőzőnyílások (0,012-0,015 mm mélyek) vannak kialakítva az elválasztó vonal körül, hogy elszívják a magas hőmérsékletű bomlási gázokat, megakadályozva a fekete foltok és szagok kialakulását. A kopásálló csúszkákhoz és a sűrű bordázatú kis precíziós alapokhoz többpontos szimmetrikus kilökőcsapokat és hüvelyes kilökőket használnak az egyenetlen kilökőerő által okozott deformáció vagy feszültségnyomok ("fehéredés") megelőzésére. A karcsú biztonsági terelőlapokhoz kiegészítő kilökőblokkok kerültek hozzáadásra, hogy megakadályozzák a szétszerelés során bekövetkező elhajlást.
**Az öntőforma beépítési és összeszerelési specifikációi**
A nagy házakhoz való formákat 400T–700T fröccsöntőgépekhez tervezték; A szorítólemezek egyenletesen vannak meghúzva, hogy megakadályozzák a nagy nyomású befecskendezés során bekövetkező kiterjedt felvillanást. Szereljen fel áramlásérzékelőket minden vízkörre, hogy biztosítsa az akadálytalan áramlást; kalibrálja az alacsony nyomású penészvédelmet, hogy megakadályozza, hogy a visszamaradt idomanyag károsítsa a formaüreget; és végezzen átfogó szivárgásvizsgálatot a vízcsatlakozásokon, hogy megakadályozza a nedvesség szennyeződését az olvadékban és buborékok kialakulását. Az égésgátló alkatrészek gyártása előtt alaposan tisztítsa meg a hengert és a formát, hogy eltávolítsa a korábbi futásokból visszamaradt anyagokat.
III. A fröccsöntési folyamat kulcspontjai
A folyamat magja: Alacsony hőmérséklet és alacsony nyírás, fokozatos tartónyomás és megfelelő hűtés; kiegyensúlyozza a lángálló stabilitást, a kopásállóságot, valamint az olaj- és rezgésállóságot.
A hordó pontos zónás hőmérsékletszabályozása
PC/ABS vezérlőpanelek: 190–250°C; fúvóka 260°C alatt (a túlzott hőség leromlást okoz és csökkenti a hőállóságot).
Lángálló ABS elektronikai házak: 170–220°C; maximum 230°C (a magas hőmérséklet tönkreteszi az égésgátló rendszert, ami a tűzálló tulajdonságok elvesztését okozza).
Üvegszál erősítésű PA6 kopásálló alkatrészek: 230–260°C; ne haladja meg a 270°C-ot (a nylon bomlása üregeket és drasztikus szilárdságcsökkenést okoz).
Módosított PP védőburkolatok: 190–220°C.
Fokozatos befecskendezési töltésvezérlés
A nagy védőburkolatok három fokozatú, változtatható sebességű töltést alkalmaznak: kis sebességű pufferelés a kapunál, közepes-nagy sebességű töltés a középső szakaszban, valamint csökkentett sebesség a disztális hegesztési vonalnál, hogy minimalizálják a belső nyírófeszültséget és megakadályozzák a hőciklusok okozta repedéseket. A kis kopásálló nylon alkatrészeket egyenletes, alacsony-közepes sebességgel töltik fel, hogy csökkentsék a szálak kitettségét és javítsák a kopófelületek síkságát. Befecskendezési nyomás: 85-120 bar; az elégtelen nyomás gyenge hegesztési vezetékeket eredményez, amelyek hajlamosak a vibráció hatására törésre, míg a túlzott nyomás nagy belső feszültséget hoz létre, ami a hidraulikaolajjal való érintkezéskor kifehéredéshez és repedésekhez vezet.
Kétfokozatú tartónyomás
A kristályos anyagok, mint a PP és PA6, jelentős zsugorodást mutatnak; állítson be elsődleges és másodlagos nyomásfokozatot ennek kompenzálására. A tartási idő vékonyfalú burkolatoknál 6-10 másodperc, vastag falú kopásálló alapoknál és rögzítőkonzoloknál 15-22 másodperc a felületi süllyedés nyomainak kiküszöbölése érdekében. Az anyag lágyítása (visszanyerése) egyidejűleg megy végbe a tartási fázisban, hogy lerövidítse a formázási ciklust. Hűtési és alkatrészeltávolítási előírások
A hűtési idő 3-5 másodpercre van beállítva 1 mm-es falvastagságra; A 2 mm-es pajzsok 9-12 másodperces hűtést igényelnek. Az elégtelen hűtés folyamatos deformációhoz vezet, amikor a műanyag alkatrészek később a berendezés magas hőmérsékletének és olajszennyeződésnek vannak kitéve. A formanyitásnak és a kilökődésnek lassú, egyenletes sebességgel kell történnie. Az alkatrészeket egy robotkar eltávolítja, és egy rögzítőasztalra fekteti; A forró műanyag alkatrészek egymásra rakása vagy összenyomása tilos az állandó vetemedés elkerülése érdekében.
IV. Utófeldolgozás, alakítás és kiegészítő megmunkálás
A fröccsöntött alkatrészek gyakran olajnak vannak kitéve; A felületi sorja és a maradék feszültség jelentősen lerövidítheti élettartamukat, ezért az utófeldolgozási lépéseket nem szabad kihagyni.
Kapu- és sorjavágás
Használjon vágógépet a nagy hidegcsatornás kapuk síkba vágásához. Használjon gyémántcsiszoló biteket a finom vaku pontos eltávolításához a csúszó felületekről és a bepattanós helyekről, biztosítva a zökkenőmentes mozgást bekötés nélkül. Győződjön meg arról, hogy az elektromos házak belsejében nincs éles sorja, hogy elkerülje a vezetékek szigetelésének károsodását. Az üvegszállal megerősített nylon túl kemény a szabványos csiszolópapírhoz; polírozáshoz használjon speciális csiszolófejeket.
Lágyítás a stressz enyhítésére
Festés előtt a PC/ABS és az égésgátló ABS kozmetikai alkatrészek és elektromos házak állandó hőmérsékletű hőkezelésen esnek át kemencében 70°C-on 2-3 órán keresztül. Ez lassan feloldja a belső feszültséget, megakadályozva a festék leválását vagy a ház repedését a magas üzemi hőmérséklet és az olajnak való kitettség miatt. A PP pajzsok nem igényelnek izzítást; a kis üvegszálas nylon alkatrészek alacsony hőmérsékleten, rövid ideig tartó izzításon eshetnek át az olajállóság javítása érdekében. Az enyhén meghajlott pajzsok fémrögzítésben hőformázottak, hogy egyenletes szerelési távolságot biztosítsanak.
Felületkezelés
A védőburkolatok bevonhatók olajálló ipari festékkel; bevonatolás előtt elektrosztatikus tisztítással távolítsa el az olajat, a port és a formaleválasztó szer maradványokat. Az átlátszó számítógépes ablakok UV-keményítésen esnek át, hogy megakadályozzák a magas hőmérsékletű olvadt anyag karcolódását. Köszörülés után az elektromos égésgátló alkatrészeket mintavételi vizsgálatnak vetik alá a szigetelés és az égésgátlás szempontjából; csak a megfelelő alkatrészek lépnek a következő szakaszba. Az olajköd az egész műhelyben el van szigetelve, hogy megakadályozza a félkész alkatrészek idő előtti olajszennyezését. V. Kulcspontok a gyakori hibákhoz
Égésgátlási hiba elektromos házakban: Lángálló anyag keverve újraőrléssel vagy hordó túlmelegedésével; külön dolgozzon fel égésgátló anyagot, és szigorúan ellenőrizze a feldolgozási hőmérséklet felső határát.
Idő előtti fehéredés/kopás a kopásálló csúszkákon: Üvegszállal megerősített nylon vagy POM használatának elmulasztása, vagy elégtelen kristályosodás az alacsony formahőmérséklet miatt; anyagokat váltani és a forma hőmérsékletét növelni.
Műanyag részek kifehéredése és repedése hidraulikaolajjal érintkezve: Túlzott belső feszültség vagy elégtelen nyersanyagszáradás; adjunk hozzá egy lágyítási lépést, és szigorúan szárítsuk meg a nyersanyagokat.
A gép testvédőinek vetemedése és szerelési hibája: Aszimmetrikus hűtőcsatornák vagy túl magas formahőmérséklet PP esetén; optimalizálja a szimmetrikus hűtést és hajtsa végre a fröccsöntés utáni hőátalakítást.
Belső buborékok az átlátszó ablakokban: A számítógép nem megfelelő páramentesítése; hosszabbítsa meg a párátlanítási/száradási időt 110°C-on, és biztosítsa a garat nedvesség elleni szigetelését.
Műanyag fröccsöntő gép alkatrészek fröccsöntő gyártó vagyunk, amely kiváló minőségű műanyag fröccsöntő gép alkatrészek fröccsgyártást biztosít. Mindaddig, amíg testre szeretné szabni/fejleszteni a műanyag fröccsöntő gépalkatrészek fröccsöntő termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag fröccsöntő gép alkatrészek fröccsöntő, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.