itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag öngyújtó alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
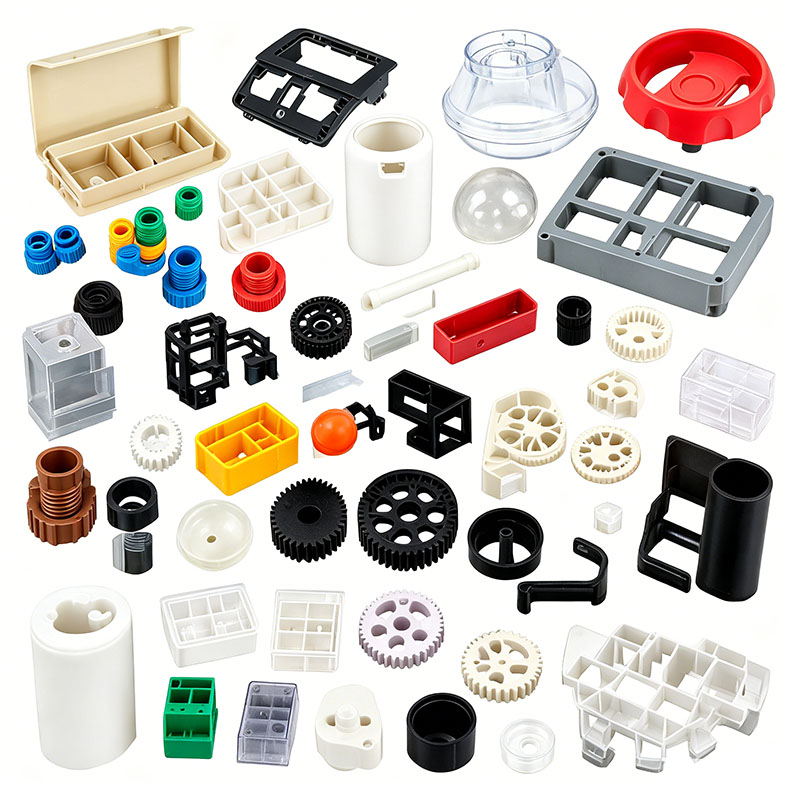
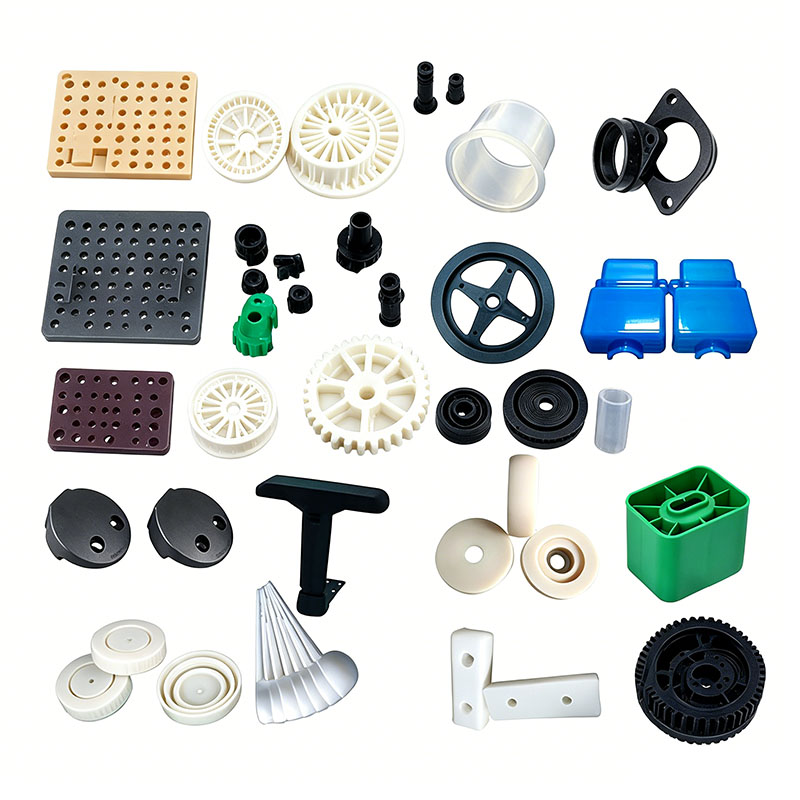
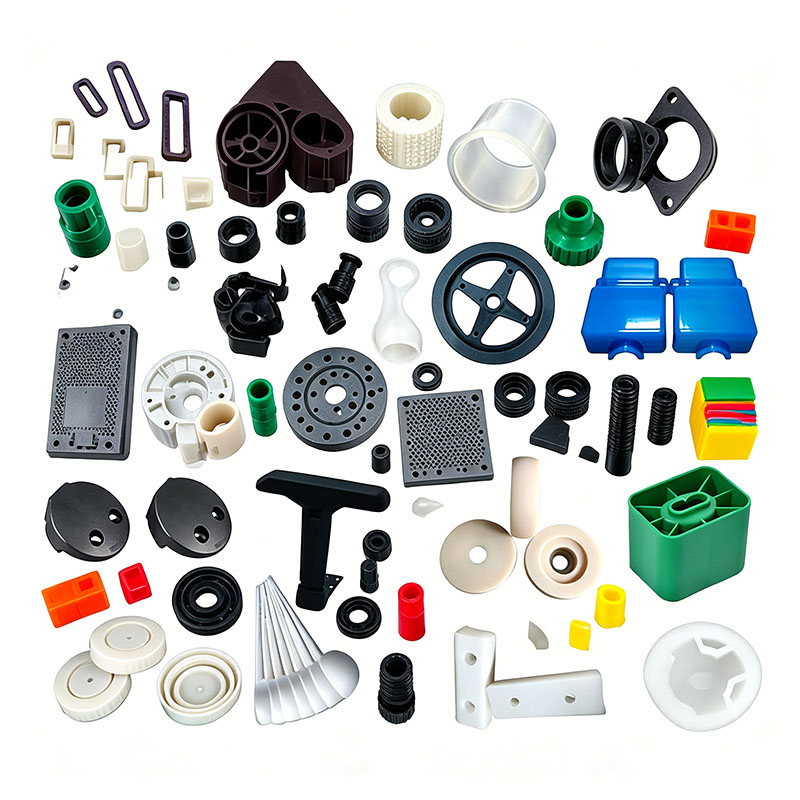
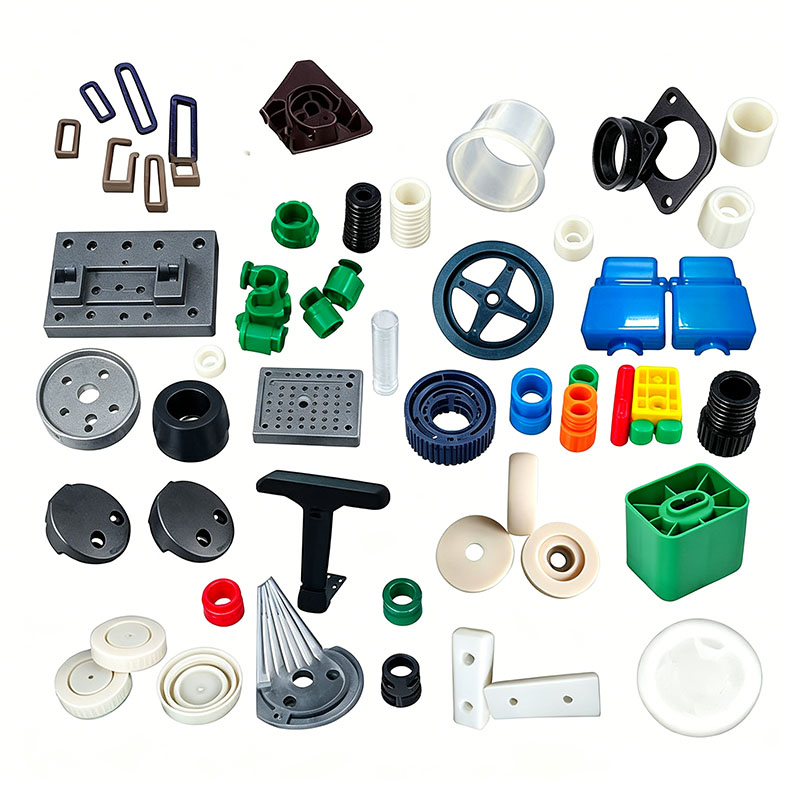
Műanyag öngyújtó alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag öngyújtó alkatrészek öntését. Professzionális, testreszabott műanyag öngyújtó alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális műanyag öngyújtó alkatrészek fröccsöntő gyártója vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag öngyújtó alkatrészek öntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag öngyújtó alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag öngyújtó alkatrészeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. A műanyag öngyújtó alkatrészek öntvénytermékeihez megfelelő műanyag alkatrészeket tudunk készíteni, ami főként fröccsöntéssel történik.
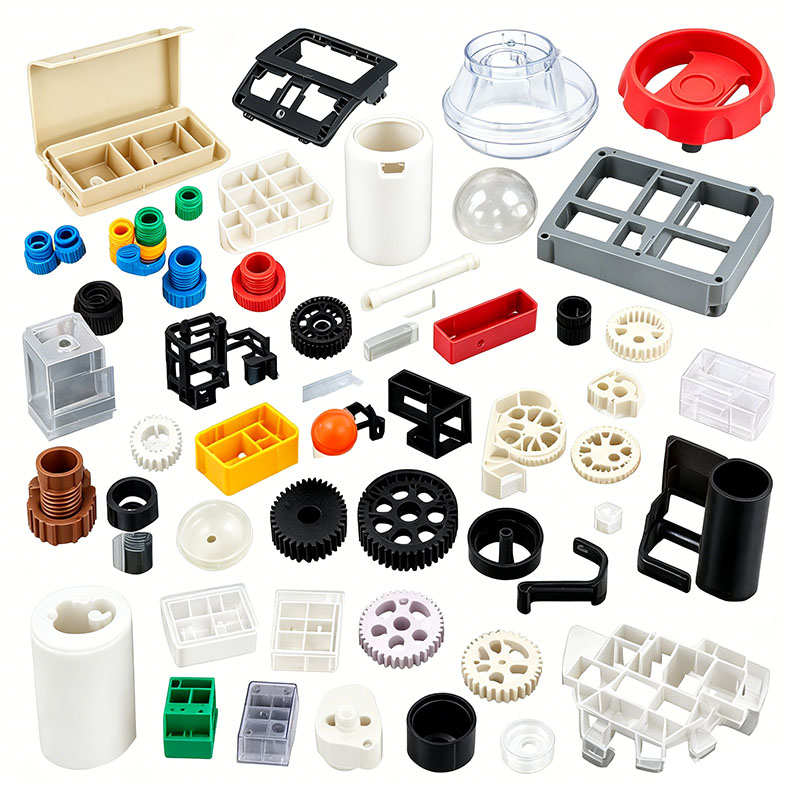
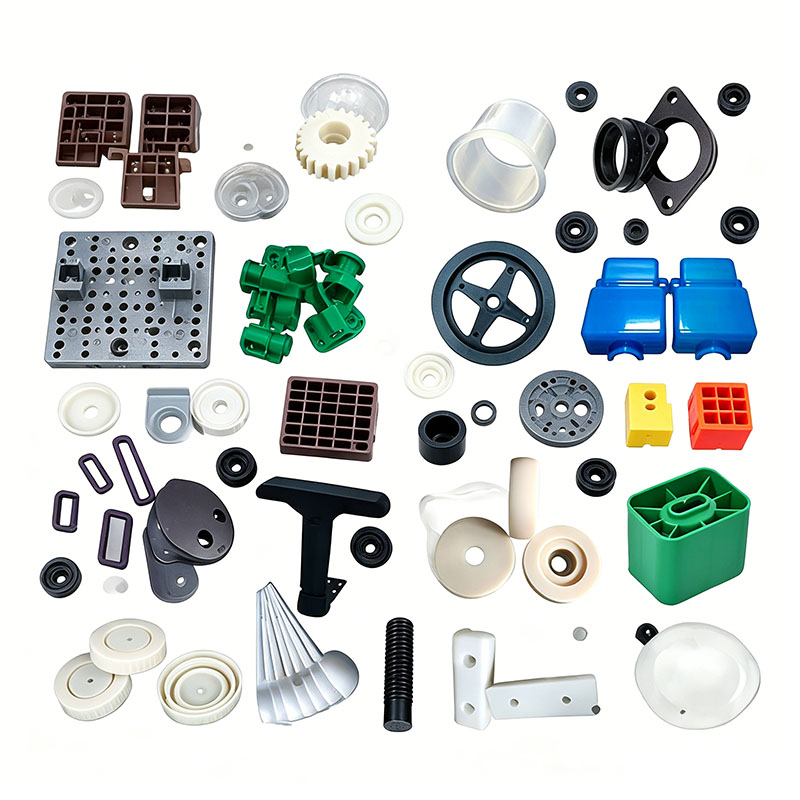
A műanyag öngyújtó alkatrészek – beleértve a burkolatot, a gáztartályt, a felső sapkát, a szélvédőt, a gyújtásgombot, a beállító csúszkát, a talpat és az átlátszó ablakot – a kisméretű, többüregű, precíziós fröccsöntött alkatrészek közé tartoznak. Ezeknek a termékeknek meg kell felelniük a robbanásállóság, az égésgátlás, az ütésállóság, a repedésállóság és a légtömörség tekintetében a szigorú biztonsági előírásoknak, miközben széles hőmérsékleti tartományban működnek, és nagynyomású folyékony butánt tartalmaznak. Az alkatrészek apró méretei, vékony falai és nagy üreges formakonfigurációi miatt a fröccsöntési folyamat nagyon érzékeny az olyan kritikus hibákra, mint a rövid lövések, hegesztési vonalak, mikrorepedések és a villanás okozta szivárgás. A teljes gyártási folyamat öt fő szakaszból áll: nyersanyagok előkezelése, többüreges szerszámbeállítás és hangolás, fröccsöntési ciklusok, utófeldolgozás/kikészítés, valamint többlépcsős biztonsági teljesítményteszt. A folyamat során szigorú ellenőrzéseket tartanak fenn a robbanásbiztos légtömörség, az alacsony belső feszültség, az éles villanások hiánya és a stabil lángállóság biztosítása érdekében.
I. Nyersanyag raktározás és előkezelés
A nyomás- és robbanásbiztos követelményeknek támasztott alkatrészekhez kivételes szívósságú, alacsony hőmérséklettel szembeni ellenálló- és égésgátló nyersanyagokra van szükség; Az anyagválasztás és az előkezelés jelenti a biztonság első védelmi vonalát.
Nyersanyag osztályozás és egyeztetés
A burkolathoz, a gáztartály testéhez és a gyújtógombhoz erős ütésálló módosított PP és égésgátló kopolimer PP került kiválasztásra; Ezek az anyagok nagy szívósságot, bután oldószerekkel szembeni ellenállást és alacsony hőmérsékletű ejtés közbeni repedésállóságot kínálnak, valamint a benne rejlő égésgátló tulajdonságokat. Nagy szilárdságú átlátszó GPPS-t vagy élelmiszer-minőségű PC-t használnak az átlátszó üzemanyagszint-néző ablakhoz, míg a magasfényű ABS-t a szélvédőhöz és az apró díszítőelemekhez.
Szigorú tilalom az anyagok újrahasznosítására: Szigorúan tilos az újrahasznosított őrlemény (sprue/runner törmelék) használata nyomástartó, légmentesen záródó alkatrészeknél, például gáztartályoknál és burkolatoknál. Az újraköszörülés során bekövetkező molekuláris lebomlás csökkenti a szívósságot, így az alkatrészek hajlamosak repedésre és szivárgásra nyomás alatti gázterhelés hatására, ami robbanásveszélyt jelent. Csak a kis díszítőelemek tartalmazhatnak legfeljebb 5%-ot ugyanabból az anyagtípusból, feltéve, hogy porrá törték és szitálták a durva részecskék eltávolítása érdekében. A keverési folyamat során nem vándorló, környezetbarát mesterkeverékeket és alacsony illékonyságú formaleválasztó szereket használnak, hogy megakadályozzák az adalékanyagok és a bután közötti duzzadási reakciókat, amelyek egyébként a burkolat szivárgását okozhatják. A lángálló PP-t összekeverik és a szabványos PP-től és ABS-től elkülönítve tárolják, hogy elkerüljék az égésgátló tulajdonságait.
Keverési folyamat vezérlése
Kis, alacsony fordulatszámú függőleges keverőt használnak, amely 250-280 fordulat/perc sebességgel működik 5-8 percig. A módosított PP-t nem szabad hosszan tartó nagy sebességű keverésnek alávetni; a súrlódási hő felhalmozódása károsíthatja a belső szilárdító rendszert és csökkentheti az ütési ellenállást. A különböző színű nyersanyagokat külön keverik össze, hogy megakadályozzák a tételenkénti színeltéréseket. Keverés után az anyagtartályt lezárják a por kizárása érdekében; a többüregű formába kerülő finom por könnyen eltömítheti az apró szellőzőcsatornákat, ami fekete foltokat vagy légtömörségi hibákat eredményezhet.
Szabványos szárítás és párátlanítás
Az ABS és a PC (átlátszó alkatrészekhez használják) rendkívül higroszkóposak; nyomokban lévő nedvesség mikrobuborékokat képezhet a fröccsöntött részek belsejében, ami nyomás alatt repedéshez és gázszivárgáshoz vezethet. Az ABS szabványos szárítása 80 °C-os állandó hőmérsékletet foglal magában 3 órán keresztül, míg a számítógépes ablakokat 110 °C-on szárítják 4 órán keresztül páramentesítő szárítóval, a nedvességtartalmat 0,04% alatt tartva. A módosított PP rendkívül alacsony vízfelvételű; normál műhelyi körülmények között a szárítás szükségtelen, bár a déli "Plum Rain" szezon magas páratartalmú környezetben 60°C-on 1 órás alacsony hőmérsékletű szárítás is elegendő a felületi nedvesség eltávolításához. Tekintettel a fröccsöntő gépek kis garatkapacitására, az alapanyagokat kis tételekben szárítják; ha a gép egy óránál hosszabb ideig tétlen, az anyagot újra párátlanítani kell, hogy megakadályozzuk a nedvesség visszaszívását. A szárított nyersanyagokat lezárt csöveken keresztül szállítják a gépbe, hogy elszigeteljék azokat a nedves műhelylevegőtől.
II. Kisméretű többüreges formák összeszerelése és előmelegítése/üzembe helyezése
A könnyebb alkatrészek miniatűr méretűek, és a formák jellemzően kiegyensúlyozott, többüregű szerkezetet (például 16 vagy 32 üreges) alkalmaznak. A kulcsfontosságú tervezési elemek közé tartozik a kiegyensúlyozó csatorna, a független mikroszellőztetés, a kis átmérőjű kilökőcsapok, amelyek megakadályozzák a szúrást, valamint az elválasztó felületek nagy pontosságú párosítása a villanás és a gázszivárgás megakadályozása érdekében. Formaacél és szerkezeti szabványok
Átlátszó ablakokhoz és magasfényű külső burkolatokhoz S136 tükörbevonatú, korrózióálló acélt használnak; polírozás után a felületek mentesek a finom karcoktól és lyukaktól. Az égésgátló PP gáztartályok formaüregei nitridáláson esnek át, hogy ellenálljanak az égésgátló por okozta hosszú távú eróziónak, ezáltal meghosszabbítva a forma élettartamát. Minden belső sarok legalább R0,3 sugarú, hogy kiküszöbölje a feszültségkoncentrációkat és megakadályozza a repedéseket a leejtések során. A vágási vonal megmunkálási pontosságát 0,01 mm-en belül szabályozzák a finom felvillanások kiküszöbölése érdekében, amelyek egyébként túlzott összeszerelési hézagokat vagy gázszivárgást okozhatnak.
Kiegyensúlyozott hűtőrendszer kialakítása
A műanyag öngyújtó alkatrészek falvastagsága mindössze 1,2-2,0 mm, és a gáztartály falvastagságának egyenletessége közvetlenül meghatározza a robbanásbiztos teljesítményt. Az öntőforma finom hűtőcsatornák sűrű hálózatát használja az üregek közelében; ezek a csatornák tökéletesen szimmetrikusan helyezkednek el az üregek között, hogy egyenletes hűtési sebességet biztosítsanak minden alkatrésznél, ami egyenletes zsugorodást és méreteltérés nélkülit eredményez. A formák hőmérsékletét zóna szabályozza: 50-55°C az ABS díszítőelemeknél és 30-40°C az égésgátló PP gáztartályoknál. A túlzott szerszámhőmérséklet fokozott kristályosodási zsugorodást okoz a PP-ben, ami alulméretezett gáztartályokhoz és rossz tömítéshez vezet, ami gázszivárgáshoz vezet.
Optimalizált szellőztetés és kidobás
A többüreges formákban minden üreg független mikroszellőzőkkel van felszerelve (0,010 mm mély, 2–4 mm széles), további szellőzőbetétekkel a hegesztési vonalakon, az áramlási végpontokon és a vastag falú bordahelyeken. Ez lehetővé teszi a levegő gyors elszívását a nagy sebességű töltés során, megelőzve a hegesztési vezeték törékenységét vagy a helyi perzselést. Az ezekhez a kis alkatrészekhez használt kilökőcsapok átmérője mindössze 1–2 mm, és többpontos elosztott kilökési stratégiát alkalmaznak; A csapok vastag falú területeken helyezkednek el – elkerülve a kritikus légmentes zónákat –, és két alacsony sebességű fokozatban haladnak előre, hogy elkerüljék a feszültségnyomokat ("kifehéredést") vagy a mikrorepedéseket okozó defekteket.
A forma működési előírásai
Ezeket a többüregű öngyújtóformákat kisméretű, precíziós fröccsöntő gépekhez (100T–250T) való használatra tervezték, amelyek elegendő szorítóerőt biztosítanak ahhoz, hogy megakadályozzák a penész szétnyílását és a nagy sebességű fröccsöntés során felgyorsulását. Minden hűtőcsatornán végezzen vízáramlás-ellenőrzést, hogy megbizonyosodjon arról, hogy nincsenek eltömődések vagy szivárgások; előkalibrálja az alacsony nyomású formavédelmi rendszert, hogy a forma automatikusan kinyíljon, ha még apróbb méretű kapumaradványokat észlel, megelőzve a precíziós mikroüregek károsodását; alaposan tisztítsa meg a hengert az égésgátló PP feldolgozása előtt, hogy eltávolítson minden maradék ABS-t vagy PC-t, amely veszélyeztetné az égésgátló tulajdonságokat; A próbaformázás megkezdése előtt melegítse elő a formát 20 percig, hogy stabilizálja a hőmérsékletet.
III. Szabványos fröccsöntési ciklus folyamat
A teljes fröccsöntési ciklus hat lépésből áll: szerszámbefogás, fokozatos injektálás, rövid ideig tartó fokozatos tartónyomás, gyors hűtés, kis sebességű kilökődés és automatikus alkatrészgyűjtés. Az alapfolyamat-stratégia az alacsony nyíróerejű töltést, a minimális tömörítést/kompenzációt és a belső feszültség szigorú ellenőrzését helyezi előtérbe, hogy megakadályozza a láthatatlan repedések kialakulását a nyomástartó csapágyházban.
Precíz fokozatos hordóhőmérséklet-szabályozás
Lángálló PP légkamrák és házak: 190–215°C; fúvóka hőmérséklete: 205°C; a maximális hőmérséklet nem haladhatja meg a 220°C-ot (a túlzott hő hatására az égésgátló adalékok lebomlanak, és drasztikusan csökken az anyag szívóssága, így az alkatrészek ütés hatására széttörhetnek).
ABS díszítőelemek: 170–195°C; szigorúan ne haladja meg a 200°C-ot, hogy elkerülje az irritáló illékony anyagok felszabadulását.
PC átlátszó ablakok: 260–280°C; a nem megfelelő folyóképesség alacsonyabb hőmérsékleten hegesztési vezetékekhez vezet.
Változó sebességű, fokozatos nagysebességű töltés
Tekintettel ezeknek a kis alkatrészeknek a rövid olvadékáramlási útjára, háromlépcsős, változtatható sebességű töltési stratégiát alkalmaznak: kis sebességű pufferelés a kapunál, a fő üreg nagy sebességű feltöltése és csökkentett sebesség az áramlási út végén lévő légtelenítéssel a töltési konzisztencia kiegyensúlyozása érdekében több üregben. Befecskendezési nyomás: 70-95 bar; a túlzott nyomás felvillanást okoz a légmentes elválasztó vezetéknél, és nagy belső feszültséget okoz az alkatrészen belül; az elégtelen nyomás a hegesztési vezeték rossz összeolvadását eredményezi, ami repedésekhez és levegőszivárgáshoz vezet a nyomás alatt lévő légkamrában. Ha méretbeli eltérések lépnek fel az üregek között, minden szakaszban finomítsa be a befecskendezési sebességet, hogy az összes üregben kiegyensúlyozott töltést érjen el.
Rövid időtartamú, kétlépcsős tartási nyomás
A könnyebb alkatrészek vékony falakkal és minimális általános zsugorodással rendelkeznek; következésképpen a nyomástartó nyomás időtartama lényegesen rövidebb, mint a nagy házaknál szükséges. Az eljárás kétlépcsős tartási fázist alkalmaz: az üreg gyors feltöltését nagy nyomáson, majd alacsony nyomású stabilizálást, hogy kompenzálja a kisebb zsugorodást. A tartási idő 4–8 másodpercre van beállítva a nyomást hordozó alkatrészeknél (például légkamráknál), és 3–5 másodpercben a kisméretű díszítőelemeknél. A tartási nyomás nem lehet túlzott a „fehér foltok” vagy a mikrorepedések elkerülése érdekében a kilökőcsapok helyein. Az anyagfeltöltés egyszerre történik a tartási fázisban, lerövidítve az öntési ciklust és növelve a tömeggyártás hatékonyságát a többüreges formák esetében.
Hűtés és alkatrészeltávolító vezérlők
A hűtési időket a falvastagság határozza meg: 2-3 másodperc 1 mm vastagságonként, normál hűtési idő 4-6 másodperc 1,5 mm-es légkamrák esetén. Az elégtelen hűtés a fröccsöntés utáni folyamatos zsugorodáshoz vezet, ami a ház deformálódásához és a szerelési tömítés meghibásodásához vezet. Az öntőforma kinyitása és kilökése alacsony, egyenletes sebességgel történik, a forma alatt elhelyezett automatikus gyűjtőtartályral, amely elkapja az alkatrészeket; átlátszó vagy légmentesen záródó alkatrészek kézi kezelése tilos az ujjlenyomat- vagy olajszennyeződés elkerülése érdekében. A frissen lebontott részeket laposan kell a tálcákra fektetni – az egymásra rakás vagy összenyomás szigorúan tilos, mivel a kis házakon már enyhe nyomás is könnyen láthatatlan mikrorepedéseket okozhat.
Műanyag öngyújtó-alkatrész-gyártó vagyunk, amely kiváló minőségű műanyag öngyújtó-alkatrészek gyártását kínálja. Mindaddig, amíg testre szabni/fejleszteni szeretne műanyag öngyújtó alkatrészek fröccsöntő termékeket, megtalálhat minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag öngyújtó alkatrészek fröccsöntése, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagykereskedelem, Vásárlás, Minőség, Legújabb eladások, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.