itthon
>
Termék > Alapvető testreszabási szolgáltatás > Egyedi formázás > Műanyag ABS PP PC PA6 alkatrészek fröccsöntése
Termék
- Alapvető testreszabási szolgáltatás
- Egészségügyi ellátás
- Elektronikus készülékek és műszerek
- Anyai és gyermekkellékek öntőformái
- Szabadidősportok
- Lakberendezési művészet
- Autó tartozékok
- Szállítás és raktározás
- Világítótestek
- Építőipari berendezések
- Csomagoló termék
- Oktatás és laboratóriumok
- Ruházat Csomagkiegészítők
- Ápoló és tisztítószerek
- Mezőgazdaság és Erdészet
- Mechanikai berendezések
- Kisállat kellékek
- Konyhaedények
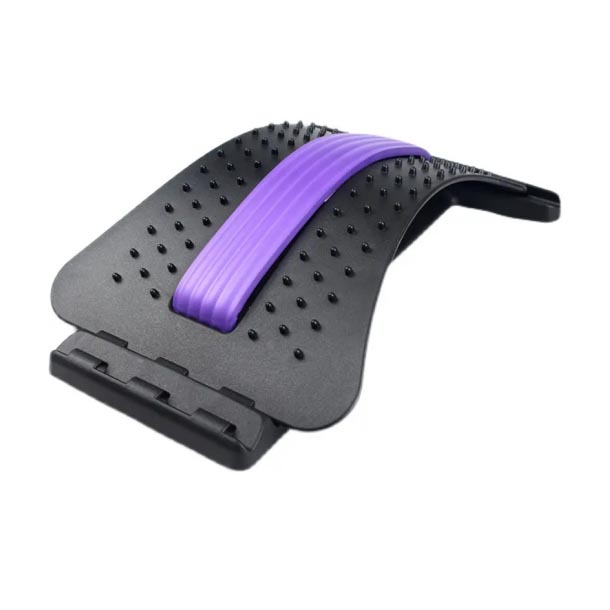
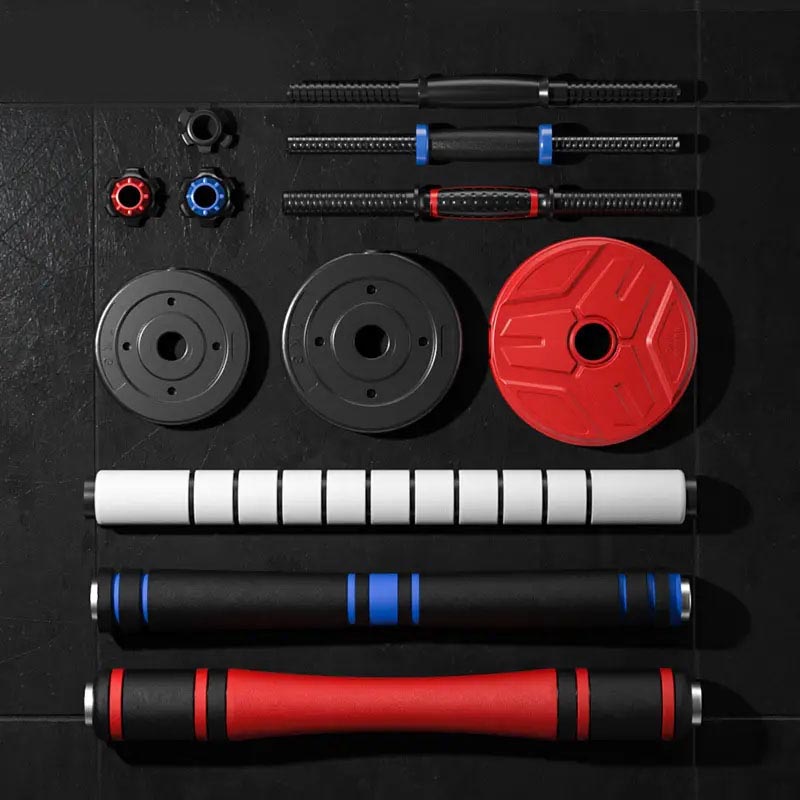
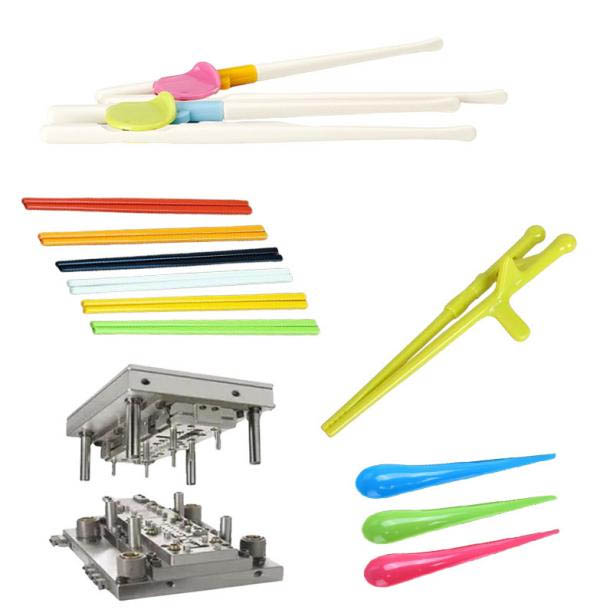
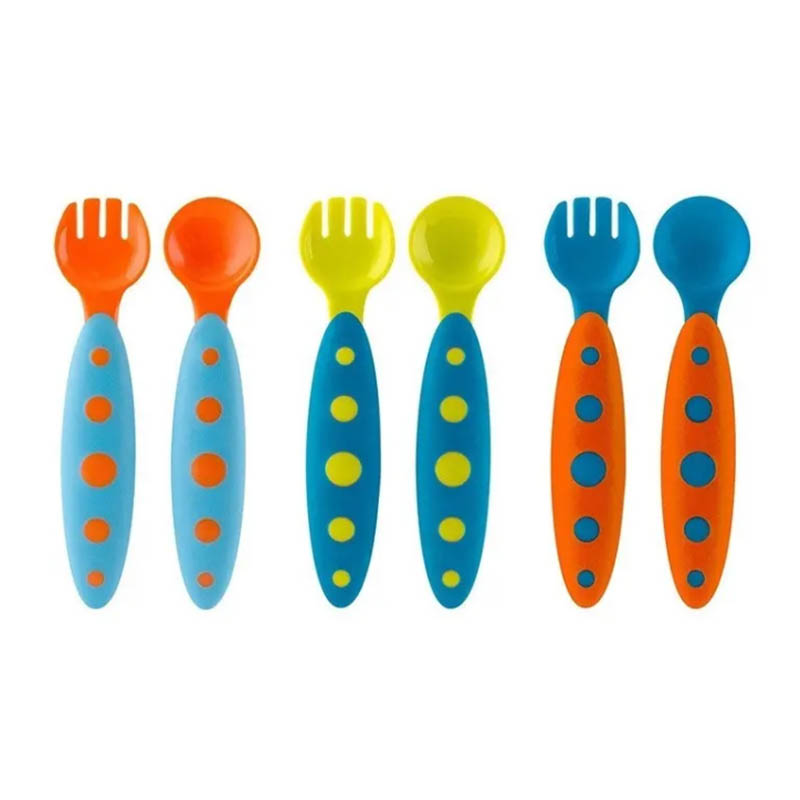
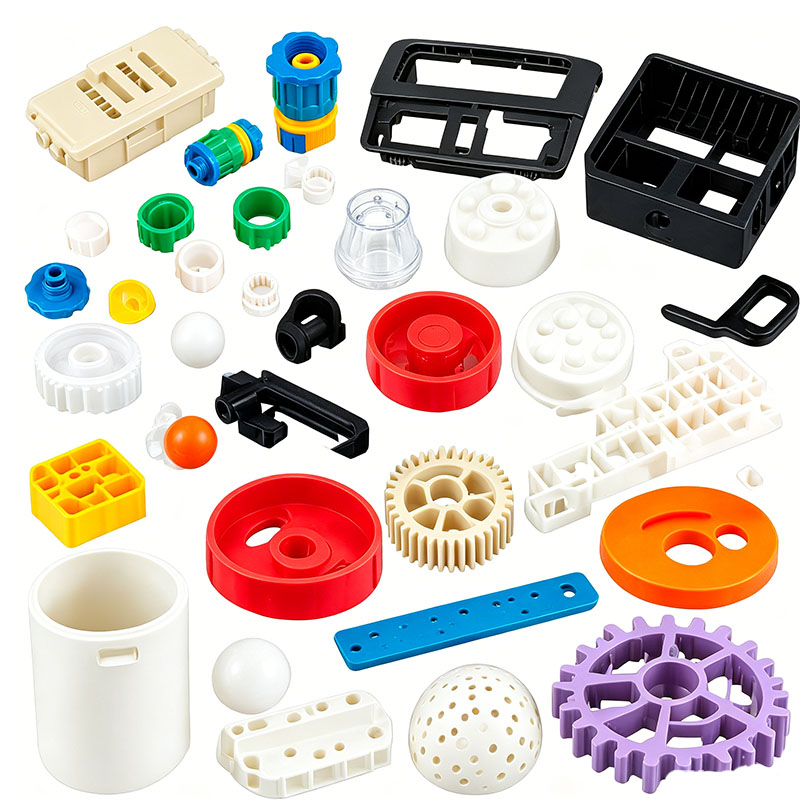
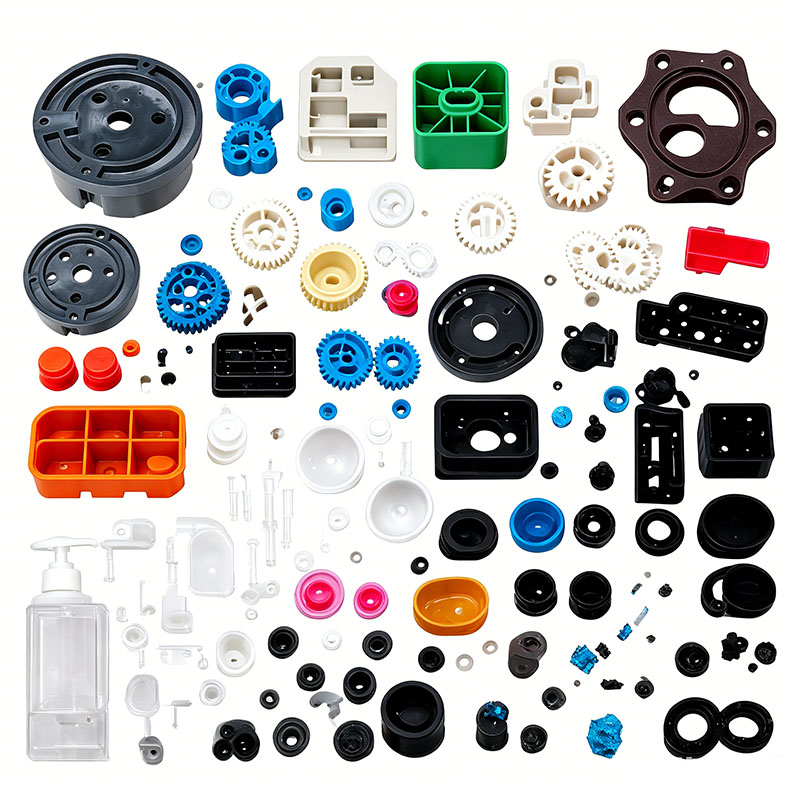
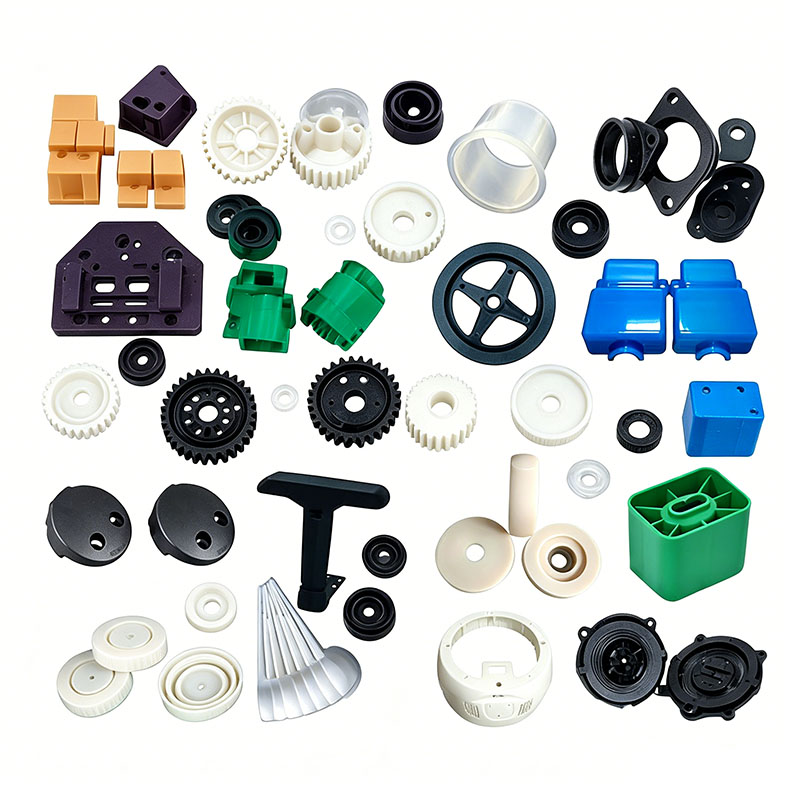
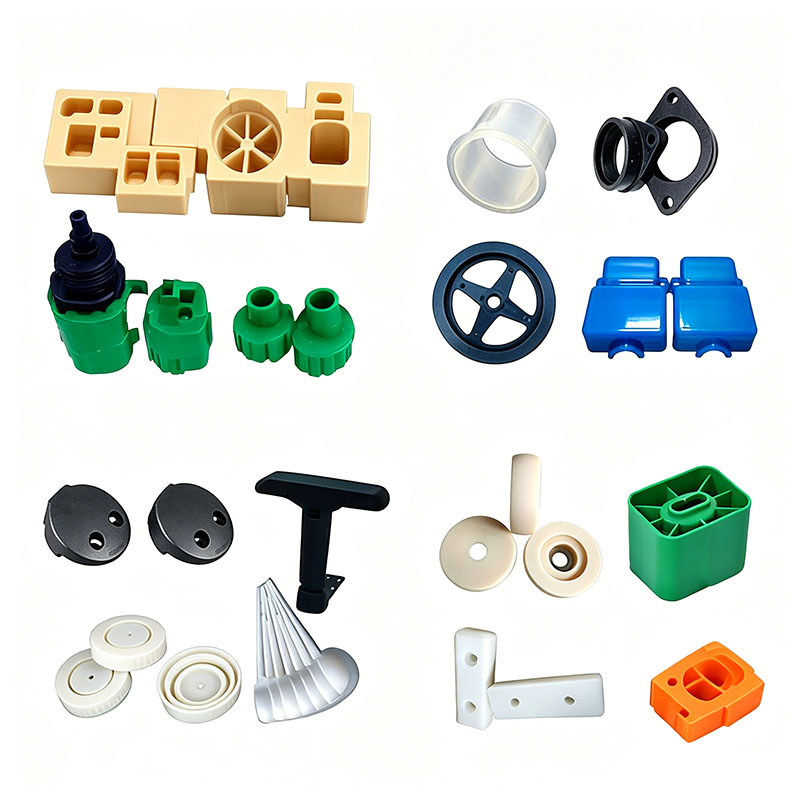
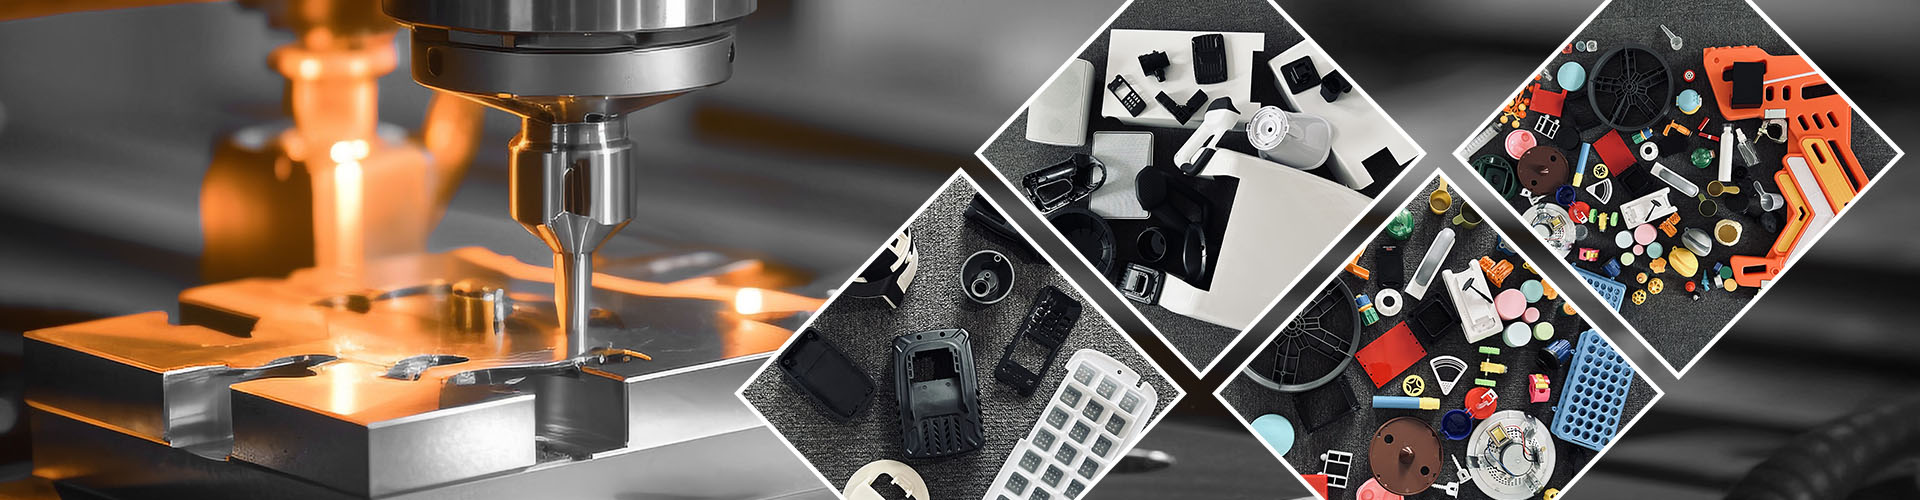
Műanyag ABS PP PC PA6 alkatrészek fröccsöntése
A Ningbo (P&M) Plastic Metal Products Co., Ltd. 17 éves formagyártási technológiával rendelkezik, és testreszabhatja a műanyag ABS PP PC PA6 alkatrészek öntését. Professzionális, testreszabott műanyag ABS PP PC PA6 alkatrészek fröccsöntő szolgáltatásokat nyújtunk, és professzionális műanyag ABS PP PC PA6 alkatrészek fröccsöntő gyártó vagyunk. Megfelelő tapasztalattal rendelkezünk a termék alapanyagok és formaanyagok kiválasztásában. A műanyag ABS PP PC PA6 alkatrészek öntésének testreszabásának folyamatában gyárunk egyablakos szolgáltatást tud nyújtani. Műanyag ABS PP PC PA6 alkatrészek fröccsöntéséhez kapcsolódó tervezési és gyártási lehetőségekkel rendelkezünk, mint például: CAD tervezés, formagyártás, fröccsöntés, műanyag termék gyártás, összeszerelés és egyéb technológiák.
Kérdés küldése
termékleírás
Ezen kívül cégünk együttműködési kapcsolatokat épített ki műanyag alapanyag beszállítókkal, nyomdagyártókkal stb., hogy biztosítsa az alapanyag-ellátást és a nyomtatási minőséget. Gazdag tapasztalatunk és tökéletes ellátási láncunk révén cégünk kiváló minőségű, testreszabott műanyag ABS PP PC PA6 alkatrészek fröccsöntő termékeket tud biztosítani ügyfeleinek, hogy megfeleljenek egyedi igényeiknek. Ugyanakkor 10 éves professzionális külkereskedelmi szolgáltatási tapasztalattal rendelkezünk, megértjük a külkereskedelmi folyamatot, és jobban kiszolgáljuk ügyfeleinket. Műanyag ABS PP PC PA6 alkatrészek fröccsöntő termékekhez megfelelő műanyag alkatrészeket készíthetünk, ami főleg fröccsöntő formákon keresztül történik.
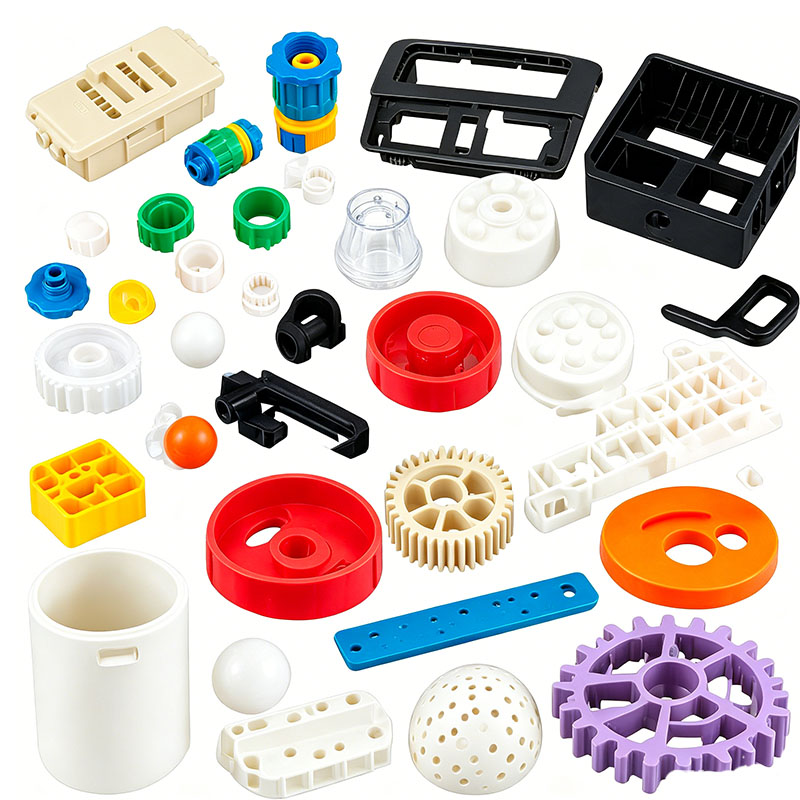
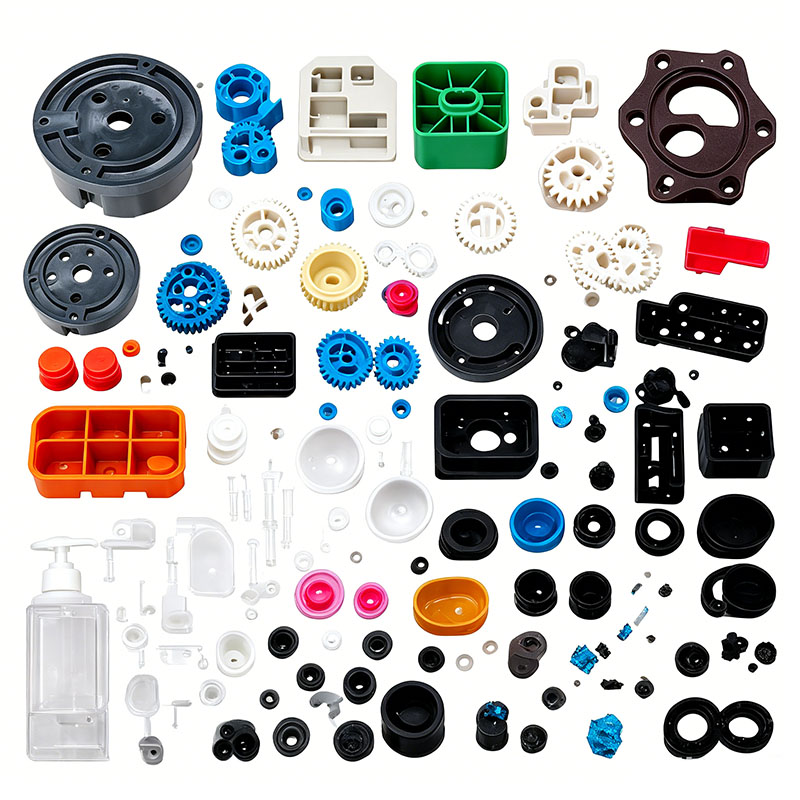
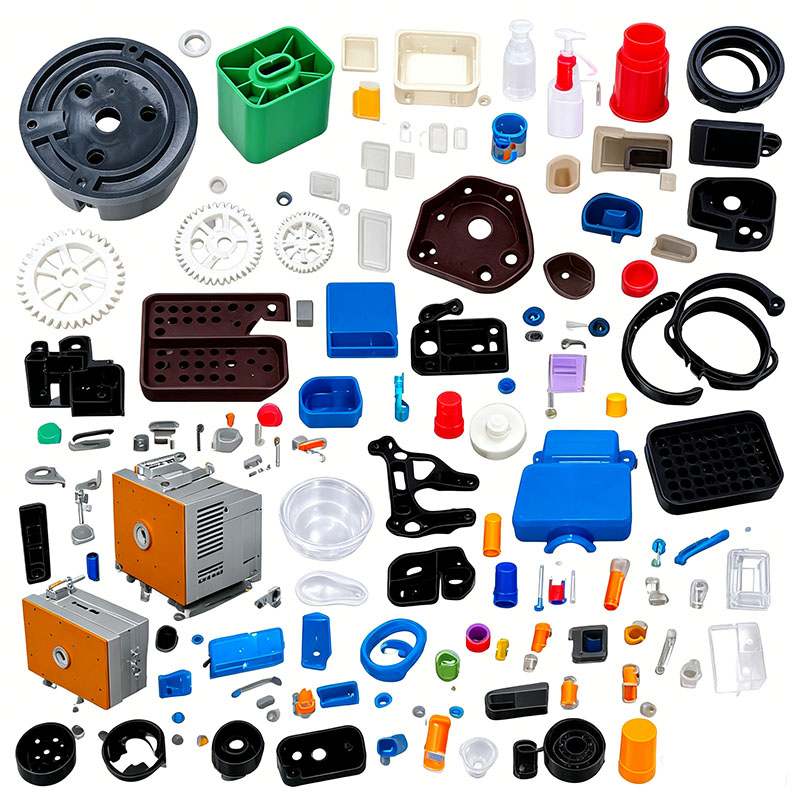
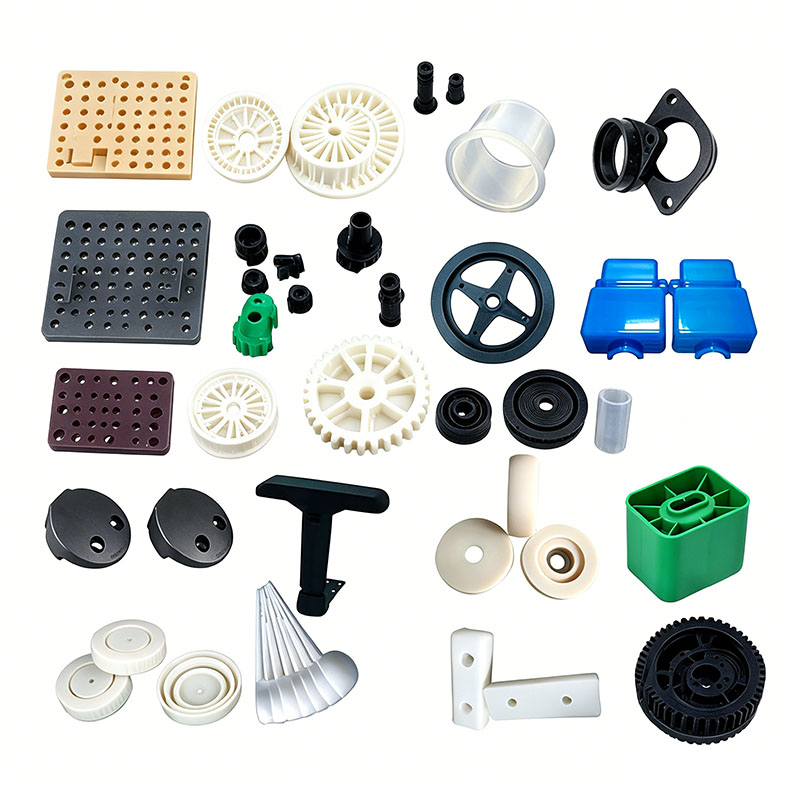
Az elektromos robogó műanyag részei általában négy fő alapanyagot használnak: ABS, PP, PC és PA6. Ezek az anyagok molekulaszerkezetükben, vízfelvételükben, folyóképességükben és termikus stabilitásukban jelentősen különböznek egymástól; következésképpen az öntési hőmérsékletük, a szárítási körülményeik, a formaparamétereik és a hibacsökkentési stratégiáik széles skálán változnak. A szabványos eljárás alkalmazása ezeken az anyagokon gyakran olyan hibákhoz vezet, mint például ezüstcsíkok, süllyedésnyomok, repedések, törékeny tönkremenetel és deformáció. A következő szakasz felvázolja az egyes anyagok legfontosabb formázási pontjait, és tartalmazza az olyan alkatrészek gyakorlati gyártási szabványait, mint a robogóházak, akkumulátorházak, műszerburkolatok és összecsukható konzolok.
I. ABS öntési alapok (műszerházak, karosszériaburkolatok, kormányburkolatok)
Az ABS akrilnitril, butadién és sztirol kopolimerje. Jó szívósságot, magas felületi fényt és könnyű festést vagy galvanizálást kínál, és az általános célú műszaki műanyagok közé sorolják, alacsony vízfelvétellel. A legfontosabb szabályozási paraméterek közé tartozik a szárítás, a forma hőmérséklete és a belső feszültségkezelés.
Szárítási követelmények: A vízfelvételi sebesség szobahőmérsékleten körülbelül 0,2%; az anyag megfelelő szárításának elmulasztása ezüst csíkokhoz és buborékokhoz vezethet. A standard szárítás során az anyagot 80°C-on tartják 3-4 órán keresztül, hogy a nedvességtartalmat 0,04% alatt tartsák; ezt az időtartamot párás időben 5 órára kell meghosszabbítani. Mély párátlanítás nem szükséges; egy szabványos garatos szárító is elegendő.
Hordó hőmérséklet: betáplálási zóna 160-170°C; középső zóna 180-190°C; fúvóka 195-205°C. A túl magas hőmérséklet hatására a butadién komponens lebomlik, ami sárgulást és törékenységet eredményez; fordítva, a túl alacsony hőmérséklet rossz folyóképességet eredményez, ami hegesztési vonalakhoz és rövid lövésekhez vezet.
Forma hőmérséklete: Mérsékelt tartomány 50-65°C. Az alacsony formahőmérséklet nagy belső feszültséget okoz, ami repedést okoz a sütési folyamat során festés vagy galvanizálás után; a magas formák hőmérséklete meghosszabbítja a hűtési ciklust, és hajlamossá teszi a vékony falú alkatrészeket a vetemedésre.
Folyamatnyomás és sebesség: A befecskendezési nyomás 80 és 110 bar között van. A vékonyfalú kozmetikai alkatrészeknél fokozatos nagysebességű töltést alkalmaznak a hegesztési vonalak minimalizálása érdekében. A tartónyomást két lépésben alkalmazzuk – 70 bar, majd 90 bar – a felületi süllyedésnyomok elkerülése érdekében. Gyakori hibák és ellenintézkedések: Az alacsony hegesztési vezeték szilárdsága orvosolható a formahőmérséklet növelésével és a légtelenítés javításával; a permetezés utáni repesztéshez lágyítási lépésre van szükség (60 °C 2 órán át); a felszíni folyásnyomokat (víznyomokat) jellemzően az alapanyag elégtelen szárítása okozza.
Újraőrlés specifikációi: A hozzáadott spru/futók aránya nem haladhatja meg a 15%-ot; A szívósság jelentősen csökken az ismételt újrahasznosítással, ezért ezen arány túllépése tilos olyan alkatrészeknél, ahol a megjelenés kritikus.
II. PP öntőelemek (akkumulátor burkolatok, sárvédők, védőpanelek, kapcsok)
A polipropilén (PP) egy félig kristályos műanyag, amelyet alacsony sűrűség, ütésállóság, sav-/lúgállóság, alacsony költség és kiváló folyóképesség jellemez; ugyanakkor nagy a zsugorodása, nehezen ragasztható, és alacsony hőmérsékleten is közepesen szívós. A kulcsfontosságú formázásvezérlők a zsugorodási deformáció kezelésére és a légtelenítésre összpontosítanak.
Szárítási követelmények: A vízfelvétel 0,01% alatt van, így a szárítás a szabványos gyártáshoz szükségtelen; ha hosszabb ideig nedves környezetben tárolja, szárítsa 60°C-on 1 órán át, hogy eltávolítsa a felületi nedvességet.
Hordóhőmérséklet: 190–230°C; fúvóka hőmérséklete: 210–230°C. A PP alacsony olvadáspontú; a túlzott hőmérséklet bomlást okoz, ami szagokhoz és ezüstcsíkokhoz vezet, míg az elégtelen hőmérséklet tökéletlen kristályosodást, matt felületet és csökkent szívósságot eredményez.
Forma hőmérséklet: 30-50°C. A magasabb szerszámhőmérséklet növeli a kristályosságot és a termék merevségét, de növeli a zsugorodást is; Alacsony formázási hőmérsékletet alkalmaznak a vékony falú alkatrészekhez a vetemedés minimalizálása érdekében.
Főbb formázási jellemzők: A PP fröccsöntési zsugorodás 1,5% és 2,5% között van, ezért a formatervezésnek figyelembe kell vennie ezt a zsugorodási ráhagyást. A töltési sebességnek közepestől magasig kell lennie; a kiváló ömledékfolyósság miatt könnyen felvillan, ezért a szorítóerőt a termék vetített területéhez kell igazítani. A tartási idő a falvastagsággal nő; A vastag falú elemrekeszek 15-20 másodperces tartási időt igényelnek a kristályosodás okozta zsugorodás ellen.
Hibaelhárítás: A termék vetemedését elsősorban az egyenetlen hűtés okozza; adjon hozzá hűtőcsatornákat a formaüreg körül. A gyenge ragasztást vagy szitanyomásos tapadást fröccsöntés utáni lánggal vagy koronakezeléssel kell kezelni. Azon vékonyfalú alkatrészeknél, amelyeknél gáz beszorul vagy beperzselődik, szélesítse ki a szellőzőcsatornákat az elválasztó vezetéknél. Kiigazítások módosított PP-hez: Az edzett PP és az időjárásálló PP esetében a folyamatparaméterek változatlanok maradnak, csak a mesterkeverék arányát módosítják; üvegszál erősítésű PP esetén a formahőmérsékletet 60°C-ra kell emelni a szálkötés javítása érdekében.
III. PC fröccsöntési alapok (átlátszó műszerburkolatok, nagy szilárdságú díszítőelemek)
A polikarbonát (PC) nagy átlátszóságot, ütésállóságot és hőállóságot kínál, de rendkívül higroszkópos, magas olvadékviszkozitású, és rendkívül érzékeny a nedvességre. A formázás kulcsa az alapos párátlanító szárítás és a nagynyomású, alacsony sebességű töltés.
Kötelező szárítási előírások: A vízfelvétel szobahőmérsékleten elérheti a 0,3%-ot; A nedvesség jelenlétében végzett fröccsöntés kiterjedt ezüstcsíkokhoz, buborékokhoz és a termék ridegségéhez/repedéséhez vezet. Párátlanító szárítógépet kell használni 110-120°C-on 4-6 órán keresztül, a nedvességtartalmat szigorúan 0,02% alatt tartva; ha a gép egy óránál hosszabb ideig tétlen, az anyagot újra kell szárítani.
Hordó hőmérséklete: 260–300°C; fúvóka: 280-300°C. a PC magas viszkozitású; az alacsony hőmérséklet megakadályozza az üregek teljes kitöltését, míg a 320°C-ot meghaladó hőmérséklet molekuláris láncszakadást okoz, ami csökkenti az átlátszóságot és drasztikus ütési szilárdságcsökkenést okoz. Leállítás előtt öblítse ki a hordót PP-vel, hogy megakadályozza a magas hőmérsékleten történő elszenesedést és a szén felhalmozódását.
Formázási hőmérséklet: Magas, 80-100°C-os formahőmérséklet. A magas hőmérséklet csökkenti a belső nyírófeszültséget, megelőzve a feszültségnyomokat az átlátszó részeken; A túl alacsony hőmérséklet belső feszültségkoncentrációt okoz, így az alkatrészek hajlamosak repedésekre az összeszerelési terhelés hatására.
Befecskendezési eljárás: Nagynyomású, kis sebességű feltöltés (injektálási nyomás 100-140 bar) a nagy sebességű nyírás okozta belső feszültség elkerülése érdekében; mérsékelt tartónyomás a falvastagságtól függően meghosszabbított időtartammal; A túlzott tartónyomás szigorúan tilos az átlátszó alkatrészeknél, hogy megakadályozzák a stresszes fehéredést.
Utófeldolgozás: Ha az átlátszó PC-alkatrészek összeszerelést vagy ragasztást igényelnek, a formázás után 70–80°C-on 2–3 órán át lágyítsa meg őket a belső feszültség enyhítése érdekében; fényesítse a formát tükörfényesre, hogy biztosítsa a magas fényáteresztést homályosság vagy zavarosság nélkül. IV. PA6 öntési kulcspontok (összecsukható reteszek, tartókonzolok, teherhordó szerkezeti részek)
A Nylon 6 (PA6) nagy kristályossággal, kopásállósággal és nagy mechanikai szilárdsággal rendelkezik, így ideális anyag teherhordó robogóalkatrészekhez. Elsődleges hátránya a nagy vízfelvétel; Míg a fröccsöntés utáni nedvességfelvétel valójában növeli a szívósságot, a feldolgozás során az alapos párátlanításra, a magas szerszámhőmérsékletre és a pontos hőmérsékletszabályozásra kell összpontosítani.
Szárítási követelmények: A szárítatlan PA6 akár 3% nedvességet is tartalmazhat, ami túlzott buborékképződést okoz az injektálás során, és rideg hegesztési vonalakat, amelyek könnyen elpattannak. Használjon páramentesítő szárítót állandó 105–115°C-on 4 órán keresztül, hogy elérje a ≤0,02% nedvességtartalmat; üvegszállal erősített PA6 (PA6-GF30) esetén a száradási időt 5 órára meghosszabbítja. Szárítás után tartsa az anyagot egy lezárt garatban, hogy elkerülje a levegő expozícióját; szárítsa meg újra, ha a gép több mint 30 percig üresjáratban van.
Hordóhőmérséklet: 230–260°C; Fúvóka: 240-260°C. A túl alacsony hőmérséklet gyenge olvadékáramlást és egyenetlen üvegszál-szórást eredményez; a 270°C-ot meghaladó hőmérséklet a nylon bomlását okozza, ami ammóniagáz-buborékokat képez, és jelentősen csökkenti az alkatrészek szilárdságát.
Formák hőmérséklete: Magas, 70-90°C-os formahőmérséklet. A magas penészhőmérséklet fokozza a kristályosságot és az üvegszálas eloszlás egyenletességét, jelentősen javítva a konzolok és reteszek kopás- és kifáradásállóságát; az alacsony hőmérsékletű formázás tökéletlen kristályosodást eredményez, ami elégtelen merevséghez és kúszási deformációra való hajlamhoz vezet.
Formázási folyamat: Mérsékelt folyékonyság; befecskendezési nyomás 80-120 bar közepes sebességű töltéssel. Az üvegszál erősítésű anyagok a penészüreg kopását okozzák, ezért az üregek nitridálást igényelnek. Kerülje a túlzott tartónyomást, hogy elkerülje a belső feszültségeket, amelyek deformációt okozhatnak a tárolás során; számítsa ki a hűtési időt a maximális falvastagság alapján (pl. a 4 mm-nél nagyobb vastag falú reteszek >20 másodperces hűtést igényelnek).
Speciális jellemzők szabályozása: A PA6 közvetlenül a formázás után kemény és törékeny, de szívósabbá válik, miután 24 órán keresztül szobahőmérsékleten természetes módon felszívja a nedvességet; ha gyors összeszerelésre van szükség, a szívósság növelésére forrásban lévő vizes kezelést lehet alkalmazni. Az üvegszállal megerősített részek hajlamosak a "szál lebegésére" (felületi szálhatás); javítja a felület megjelenését az öntőforma hőmérsékletének emelésével és az injektálási sebesség csökkentésével. V. Összefoglaló Összehasonlítása négy anyag formázási jellemzőinek
Az ABS előnyben részesíti a felületkezelést és az alacsony belső feszültséget, így alkalmas dekoratív külső részekhez; A PP könnyen formázható, de nagy zsugorodást mutat, így ideális könnyű házakhoz; A PC nagy átlátszóságot és ütésállóságot kínál, de szigorú ellenőrzést igényel a szárítás és a magas formázási hőmérséklet felett; A PA6 kiváló szilárdságot és kopásállóságot biztosít, de alapos párátlanítást tesz szükségessé, így gyakran használják teherhordó szerkezeti elemekhez. A tényleges gyártás során az alapanyagokat az alkatrészek funkcionalitása alapján kell kiválasztani, és szigorúan be kell tartani a specifikus szárítási, formahőmérsékletet és injektálási paramétereket. Ezenkívül az izzítás, a légtelenítés és az újraköszörülés használatának ellenőrzése elengedhetetlen a tételhibák – például repedések, ezüstcsíkok, süllyedésnyomok és vetemedés – minimalizálásához a forrásnál, ezáltal biztosítva az elektromos robogó műanyag alkatrészeinek egyenletes minőségét.
Műanyag ABS PP PC PA6 alkatrészgyártó vagyunk, amely kiváló minőségű műanyag ABS PP PC PA6 alkatrészek gyártását kínálja. Mindaddig, amíg a műanyag ABS PP PC PA6 alkatrészek fröccsöntő termékeit testre szeretné szabni/fejleszteni, megtalál minket. Professzionális fröccsöntő formatervezéssel és kiforrott gyártási technológiával rendelkezünk, amely egyablakos szolgáltatást nyújt Önnek, a terméktervezéstől a formakészítésig, a termék gyártásáig, a termék csomagolásáig a termék szállításáig, minden linkben segítünk. Mindaddig, amíg hozzánk jár, a legjobb szolgáltatást nyújtjuk Önnek, és kielégítjük a termékminőséget, a gyártási időt, az információs párbeszédet stb.
|
Termék neve |
Futópad öntvény |
|
Pls biztosítsa |
2D, 3D, minták vagy azok mérete a több látószögű képeket |
|
Penészidő |
20-35 nap |
|
Termékidő |
7-15 nap |
|
Forma pontosság |
+/-0,01 mm |
|
Penész élet |
50-100 millió lövés |
|
Gyártási folyamat |
Audit rajzok - penészfolyás elemzés - tervezés validálása - egyedi anyagok - formafeldolgozás - magfeldolgozás - elektróda megmunkálás - Futórendszer feldolgozás - alkatrészek feldolgozása és beszerzése - megmunkálás átvétele - üreg felületkezelési folyamat - komplex mód Die - Az egész forma felület bevonat - Szerelőlap - formaminta - mintavizsgálat - küldés minták |
|
Penész üreg |
Egy üreg, több üreg vagy ugyanaz különböző termékeket készítenek együtt |
|
Forma anyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Futórendszer |
Hot runner és cold runner |
|
Alapanyag |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Befejezés |
A szót kimondva, tükörbevonat, matt felület, striák |
|
Standard |
HASCO, DME vagy attól függ |
|
Fő technológia |
Marás, köszörülés, CNC, EDM, huzal vágás, faragás, szikraforgácsolás, esztergák, felületkezelés stb. |
|
Szoftver |
CAD, PRO-E, UG Tervezési idő: 1-3 nap (normál körülmények) |
|
Termék anyaga |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Minőségügyi rendszer |
ISO9001:2008 |
|
Állítsa be az időt |
20 nap |
|
Felszerelés |
CNC, EDM, Levágás Gép, műanyag gép stb. műanyag bőrönd formája zhe jiang |


Műanyag fröccsöntő forma készítés

Műanyag fröccsöntési specifikációk

Forma kialakítása:




Tranzakció folyamata:

Penészvizsgálat:


Termék csomagolás

Gyár
Egyedi műanyag formagyár vagyunk. Üzemünk műanyag fröccsöntő szerszámgyártó. 17 éves tapasztalattal rendelkezünk a professzionális egyedi műanyag öntőformában és 10 éves külkereskedelmi tapasztalattal. Egyedi műanyag forma beszállító vagyunk. Egyedi műanyag forma szolgáltatást tudunk biztosítani. Üzemünk fröccsöntött műanyag alkatrészeket készíthet, és a termékek minősége kielégíti Önt.
Több mint 50 csúcskategóriás gépünk, valamint több száz mérnökünk és tervezőnk van. Egyablakos szolgáltatást tudunk nyújtani a terméktervezéstől - formakészítés - termékgyártás - termékcsomagolás - szállítás. Teljes gyártási lánccal rendelkezünk. Minden igényét ki tudjuk elégíteni.
Az általunk nyújtott szolgáltatások:
Professzionális egyedi öntőforma szolgáltatás, Műanyag öntőforma tervezés és gyártás. Műanyag termékek gyártása, terméktervezés, formatervezés, fúvóformák testreszabása, forgóformák testreszabása, fröccsöntő szerszámok testreszabása. 3D nyomtatási szolgáltatások, CNC gyártási szolgáltatások, termékcsomagolás, egyedi csomagolás, szállítás.










Mindig a minőség elveit tartjuk be először és először. Miközben ügyfeleit a legjobb minőségű termékekkel látja el, próbálja maximalizálni a gyártási hatékonyságot és lerövidíteni a gyártási időt. Büszkén közöljük minden vásárlónkkal, hogy cégünk alapítása óta egyetlen ügyfelet sem veszített el. Ha probléma adódik a termékkel, aktívan keressük a megoldást, és a végsőkig vállaljuk a felelősséget.

GYIK
Q1: Ön kereskedelmi vállalat vagy gyártó?
V: Gyártók vagyunk.
Q2. Mikor kaphatom meg az árajánlatot?
V: Általában 2 napon belül árajánlatot adunk az Ön megkeresése után.
Ha nagyon sürgős, kérjük, hívjon minket, vagy jelezze e-mailben, hogy először árajánlatot adhassunk Önnek.
Q3. Mennyi a penész átfutási ideje?
V: Minden a termékek méretétől és összetettségétől függ. Általában az átfutási idő 25 nap.
Q4. Nincs 3D-s rajzom, hogyan kezdjem el az új projektet?
V: Szállíthat nekünk formázómintát, segítünk a 3D rajztervezés befejezésében.
Q5. Szállítás előtt hogyan lehet megbizonyosodni a termékek minőségéről?
V: Ha nem jön a gyárunkba, és nincs harmadik fél az ellenőrzésre, mi leszünk az Ön ellenőrző munkatársa.
Videót adunk Önnek a gyártási folyamat részleteiről, beleértve a folyamatjelentést, a termék méretének szerkezetét és a felület részleteit, a csomagolás részleteit és így tovább.
Q6. Mik a fizetési feltételei?
V: Formák fizetése: 40% letét T / T előre, 30% második penészfizetés az első próbaminták elküldése előtt, 30% penészegyenleg a végső minták elfogadása után.
B: Termelési fizetés: 50% előleg előre, 50% a végtermék kiküldése előtt.
7. kérdés: Hogyan teszi vállalkozásunkat hosszú távú és jó kapcsolattá?
V:1. Megőrizzük a jó minőséget és a versenyképes árat, hogy ügyfeleink a legjobb minőségű termékeket élvezhessék.
2. Minden ügyfelet barátunkként tisztelünk, és őszintén üzletelünk és barátkozunk velük, függetlenül attól, hogy honnan jönnek.
Hot Tags: Műanyag ABS PP PC PA6 alkatrészek fröccsöntő, Kína, Gyártó, Szállító, Gyári, Testreszabott, Nagyker, Vásárlás, Minőség, Legújabb értékesítés, Kínában gyártott
Kapcsolódó kategória
Kérdés küldése
Kérdését az alábbi űrlapon adja meg. 24 órán belül válaszolunk.